Detale o zróżnicowanej geometrii mogą mieć zarówno masywne fragmenty, jak i znacznie cieńsze obszary. Taka konstrukcja wpływa na zachowanie komponentu podczas skrawania, ponieważ poszczególne części detalu nie mają jednakowej sztywności.
Przy obróbce CNC detali o dużych różnicach grubości przekrojów szczególnego znaczenia nabiera sposób usuwania materiału. Odpowiednio dobrane mocowanie, kolejność operacji oraz parametry skrawania pomagają ograniczyć odkształcenia i zachować wymaganą dokładność komponentu.
Spis treści
Dlaczego różna grubość przekrojów jest wyzwaniem w obróbce CNC?
Masywne fragmenty detalu są zwykle bardziej odporne na siły występujące podczas skrawania, natomiast cieńsze obszary łatwiej ulegają ugięciom i odkształceniom.
Problem staje się szczególnie istotny, gdy podczas obróbki CNC usuwana jest duża ilość materiału. Wraz ze zmianą geometrii zmienia się również sposób, w jaki detal reaguje na siły skrawania i mocowania. Dlatego przy przygotowaniu technologii trzeba uwzględnić zarówno końcową geometrię części, jak i zmiany zachodzące na kolejnych etapach produkcji.
Skąd biorą się odkształcenia podczas obróbki CNC takich detali?
Odkształcenia mogą wynikać z kilku czynników, właściwości materiału, zmiany sztywności komponentu, sposobu jego zamocowania oraz przebiegu kolejnych operacji.
Wraz z usuwaniem materiału zmienia się również zachowanie detalu podczas obróbki CNC. Parametry odpowiednie dla masywnego półfabrykatu mogą wymagać dostosowania na późniejszych etapach produkcji.
Nierównomierna sztywność poszczególnych obszarów
Różnice grubości sprawiają, że poszczególne fragmenty komponentu inaczej reagują na obciążenia. Ma to znaczenie zwłaszcza podczas obróbki powierzchni znajdujących się w pobliżu mniej sztywnych obszarów.
Zbyt duże obciążenie może powodować ich chwilowe ugięcie, przez co po ustaniu siły skrawania powierzchnia nie osiągnie oczekiwanej geometrii. Podczas przygotowania obróbki CNC trzeba więc uwzględnić rzeczywistą sztywność poszczególnych części komponentu.
Podobne problemy związane z ugięciami i drganiami omawiamy w artykule „Obróbka CNC cienkościennych detali – jak ograniczyć drgania i odkształcenia?”.
Naprężenia materiału i zmiana geometrii podczas skrawania
Usuwanie materiału zmienia rozkład naprężeń wewnętrznych występujących w półfabrykacie. W niektórych przypadkach ich uwolnienie może prowadzić do zmiany kształtu komponentu już w trakcie produkcji.
Ryzyko może wzrastać, gdy z jednej części detalu usuwana jest znacznie większa ilość materiału niż z pozostałych. Powstająca w ten sposób nierównomierna geometria dodatkowo zmienia sztywność całego elementu.
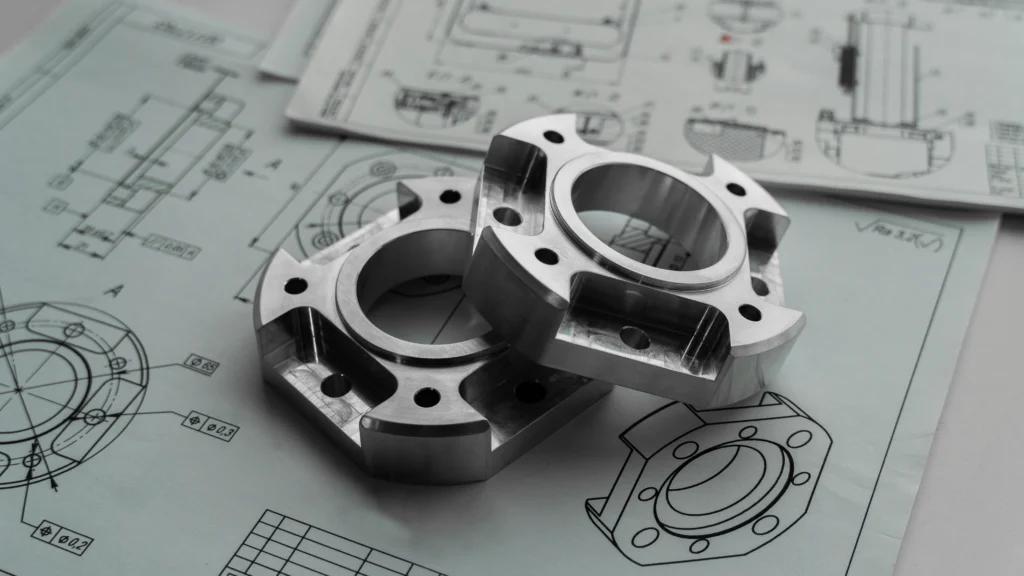
Jak zaplanować obróbkę CNC detalu o zróżnicowanej grubości?
Przygotowanie procesu wymaga uwzględnienia zmian, jakie zachodzą w geometrii detalu podczas usuwania materiału. Szczególnie ważna jest kolejność operacji oraz moment wykonania powierzchni objętych najbardziej wymagającymi tolerancjami.
Nasze zaplecze obejmuje ponad 100 urządzeń CNC, co daje możliwość doboru odpowiedniej obrabiarki do wymiarów, geometrii i wymagań komponentu. Przy częściach o zróżnicowanej grubości przekrojów istotne jest również zaplanowanie procesu tak, aby zachować stabilność mniej sztywnych obszarów.
Kolejność usuwania materiału
Przy dużych różnicach przekrojów znaczenie ma to, z których obszarów materiał zostanie usunięty w pierwszej kolejności. Zbyt szybkie osłabienie jednej części komponentu może zmniejszyć jego sztywność przed wykonaniem pozostałych powierzchni.
Kolejność operacji powinna więc pozwalać możliwie długo zachować stabilność detalu. Odpowiednie rozłożenie usuwania materiału ogranicza również ryzyko, że wcześniej wykonana powierzchnia zmieni swoje położenie lub kształt podczas kolejnych etapów.
Podział na obróbkę zgrubną i wykańczającą
Rozdzielenie obróbki CNC na etap zgrubny i wykańczający pozwala najpierw usunąć większą część materiału, pozostawiając naddatek potrzebny do uzyskania finalnego wymiaru.
Po obróbce zgrubnej geometria komponentu jest już bardziej zbliżona do końcowej. Jeżeli nastąpiła niewielka zmiana kształtu wynikająca z usunięcia materiału, może zostać uwzględniona podczas kolejnych operacji.
Przejścia wykańczające służą uzyskaniu wymaganych wymiarów i jakości powierzchni, co ma szczególne znaczenie w obszarach o mniejszej sztywności. Więcej o tym etapie piszemy w artykule „Wykończenie powierzchni po obróbce CNC – co warto wiedzieć o ostatnim etapie obróbki”.
Jak mocowanie wpływa na odkształcenia detalu podczas obróbki CNC?
Mocowanie musi zapewniać stabilność komponentu podczas skrawania, ale nie powinno powodować jego odkształcenia. Przy nierównomiernej grubości przekrojów szczególnie ważny jest właściwy dobór punktów podparcia i mocowania.
Jeżeli siła zostanie przyłożona do mniej sztywnego obszaru, detal może znaleźć się w wymuszonym położeniu, a po zwolnieniu mocowania częściowo wrócić do pierwotnego kształtu. Sposób mocowania dobieramy więc z uwzględnieniem geometrii całego detalu i zmian jego sztywności podczas obróbki CNC.
Jak dobór parametrów i kontrola wpływają na dokładność obróbki CNC?
Siły powstające podczas skrawania zależą między innymi od zastosowanego narzędzia i parametrów procesu. Przy mniej sztywnych fragmentach detalu zbyt duże obciążenie może prowadzić do ugięcia, drgań i pogorszenia dokładności powierzchni.
Parametry obróbki CNC powinny być dostosowane do materiału oraz aktualnej geometrii komponentu. Znaczenie ma również stan narzędzia, ponieważ zużyte ostrze może zwiększać siły skrawania i utrudniać zachowanie stabilnych warunków pracy.
Kontrola takich detali powinna obejmować zarówno wymagane wymiary, jak i geometrię komponentu po zwolnieniu mocowania. Pomiary wykonywane między kolejnymi operacjami pozwalają wcześniej wykryć odchyłki i ocenić ich wpływ na dalszą produkcję.
W SIM Gdynia dysponujemy ponad 800 narzędziami pomiarowymi, co pozwala dobierać sposób kontroli do geometrii detalu i wymagań dokumentacji.
Podsumowanie
Duża różnica grubości przekrojów sprawia, że poszczególne części detalu mogą inaczej reagować na siły występujące podczas skrawania i mocowania. W obróbce CNC takich komponentów znaczenie mają przede wszystkim odpowiednia kolejność usuwania materiału, podział procesu na kolejne etapy, właściwe mocowanie oraz dostosowanie parametrów do zmieniającej się sztywności części.
Odpowiednie zaplanowanie procesu pozwala ograniczyć ryzyko odkształceń i zwiększyć szansę na zachowanie wymaganej geometrii gotowego komponentu.
Potrzebujesz obróbki CNC detalu o wymagającej geometrii? Skontaktuj się z nami, aby omówić możliwości jego wykonania.