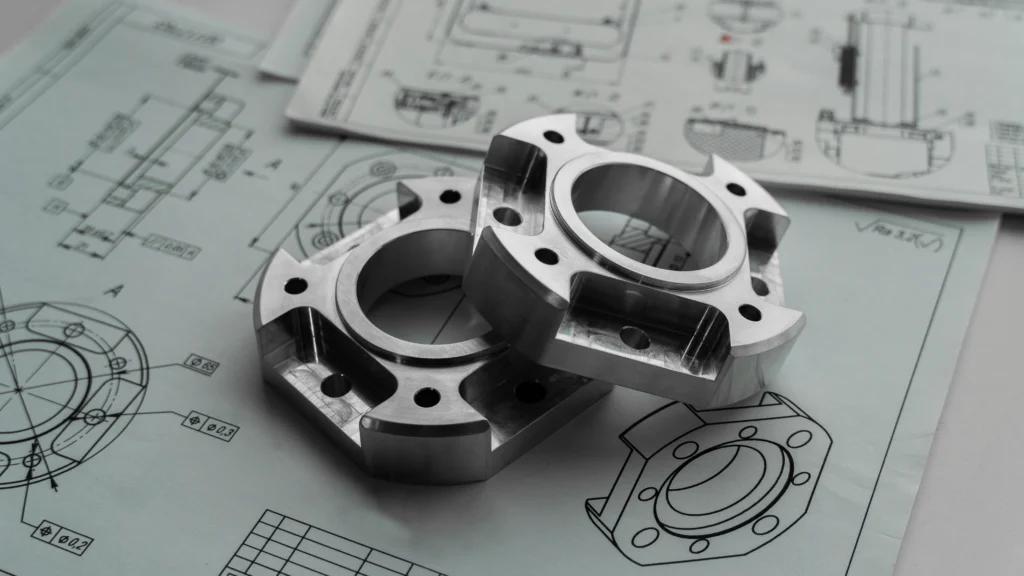
Bauteile mit komplexer Geometrie können sowohl massive Bereiche als auch deutlich dünnere Abschnitte aufweisen. Diese Konstruktion beeinflusst das Verhalten der Komponente während der Zerspanung, da die einzelnen Bereiche des Bauteils eine unterschiedliche Steifigkeit besitzen.
Bei der CNC-Bearbeitung von Bauteilen mit großen Unterschieden in der Querschnittsdicke kommt der Art des Materialabtrags eine besondere Bedeutung zu. Eine geeignete Aufspannung, eine sorgfältig geplante Bearbeitungsreihenfolge und passend gewählte Schnittparameter helfen dabei, Verformungen zu reduzieren und die geforderte Bauteilgenauigkeit einzuhalten.
Inhaltsverzeichnis
Warum sind unterschiedliche Querschnittsdicken bei der CNC-Bearbeitung eine Herausforderung?
Massive Bereiche eines Bauteils sind in der Regel widerstandsfähiger gegenüber den bei der Zerspanung auftretenden Kräften. Dünnere Abschnitte neigen dagegen stärker zu Durchbiegungen und Verformungen.
Besonders relevant wird dieses Problem, wenn bei der CNC-Bearbeitung große Materialmengen abgetragen werden. Mit der Veränderung der Geometrie verändert sich auch das Verhalten des Bauteils gegenüber Schnitt- und Spannkräften. Deshalb müssen bei der Prozessplanung sowohl die endgültige Bauteilgeometrie als auch die Veränderungen während der einzelnen Fertigungsphasen berücksichtigt werden.
Welche Ursachen haben Verformungen bei der CNC-Bearbeitung solcher Bauteile?
Verformungen können durch verschiedene Faktoren entstehen, darunter die Materialeigenschaften, Veränderungen der Bauteilsteifigkeit, die Art der Aufspannung und der Ablauf der einzelnen Bearbeitungsschritte.
Mit zunehmendem Materialabtrag verändert sich auch das Verhalten des Bauteils während der CNC-Bearbeitung. Schnittparameter, die für einen massiven Rohling geeignet sind, müssen in späteren Fertigungsphasen möglicherweise angepasst werden.
Unterschiedliche Steifigkeit einzelner Bauteilbereiche
Unterschiede in der Querschnittsdicke führen dazu, dass einzelne Bereiche einer Komponente unterschiedlich auf Belastungen reagieren. Dies ist besonders bei der Bearbeitung von Flächen in der Nähe weniger steifer Abschnitte von Bedeutung.
Eine zu hohe Belastung kann zu einer vorübergehenden Durchbiegung führen. Nach dem Wegfall der Schnittkraft kann die bearbeitete Fläche dadurch von der vorgesehenen Geometrie abweichen. Bei der Vorbereitung der CNC-Bearbeitung muss deshalb die tatsächliche Steifigkeit der einzelnen Bauteilbereiche berücksichtigt werden.
Ähnliche Herausforderungen im Zusammenhang mit Durchbiegungen und Schwingungen behandeln wir in unserem Artikel „CNC-Bearbeitung dünnwandiger Teile – wie lassen sich Vibrationen und Verformungen begrenzen?“.
Materialspannungen und geometrische Veränderungen während der Zerspanung
Durch den Materialabtrag verändert sich die Verteilung der inneren Spannungen im Rohling. In manchen Fällen kann die Freisetzung dieser Spannungen bereits während der Fertigung zu Formveränderungen der Komponente führen.
Das Risiko kann steigen, wenn aus einem Bereich des Bauteils wesentlich mehr Material entfernt wird als aus anderen. Die dadurch entstehende ungleichmäßige Geometrie verändert zusätzlich die Steifigkeit des gesamten Bauteils.
Wie lässt sich die CNC-Bearbeitung eines Bauteils mit unterschiedlichen Querschnittsdicken planen?
Bei der Prozessvorbereitung müssen die geometrischen Veränderungen berücksichtigt werden, die während des Materialabtrags entstehen. Besonders wichtig sind die Reihenfolge der Bearbeitungsschritte und der Zeitpunkt, zu dem Flächen mit besonders engen Toleranzen gefertigt werden.
Unser Maschinenpark umfasst mehr als 100 CNC-Maschinen. Dadurch können wir eine geeignete Werkzeugmaschine entsprechend den Abmessungen, der Geometrie und den Anforderungen der jeweiligen Komponente auswählen. Bei Bauteilen mit unterschiedlichen Querschnittsdicken ist es außerdem wichtig, den Fertigungsprozess so zu planen, dass die Stabilität weniger steifer Bereiche erhalten bleibt.
Reihenfolge des Materialabtrags
Bei großen Unterschieden in der Querschnittsdicke spielt es eine wichtige Rolle, aus welchen Bereichen das Material zuerst entfernt wird. Wird ein Abschnitt der Komponente zu früh zu stark geschwächt, kann sich ihre Steifigkeit verringern, bevor die übrigen Flächen bearbeitet wurden.
Die Bearbeitungsreihenfolge sollte deshalb so gewählt werden, dass die Stabilität des Werkstücks möglichst lange erhalten bleibt. Ein sinnvoll verteilter Materialabtrag reduziert außerdem das Risiko, dass sich die Position oder Form bereits bearbeiteter Flächen während der folgenden Fertigungsphasen verändert.
Aufteilung in Schrupp- und Schlichtbearbeitung
Die Aufteilung der CNC-Bearbeitung in Schrupp- und Schlichtbearbeitung ermöglicht es, zunächst den größten Teil des Materials zu entfernen und dabei ein ausreichendes Aufmaß für die Herstellung der endgültigen Abmessungen stehen zu lassen.
Nach der Schruppbearbeitung entspricht die Geometrie der Komponente bereits weitgehend ihrer endgültigen Form. Falls durch den Materialabtrag geringfügige Formveränderungen entstanden sind, können diese bei den folgenden Bearbeitungsschritten berücksichtigt werden.
Die Schlichtbearbeitung dient dazu, die geforderten Maße und die gewünschte Oberflächenqualität zu erreichen. Dies ist besonders in Bereichen mit geringerer Steifigkeit wichtig. Mehr über diesen Fertigungsschritt erfahren Sie in unserem Artikel „Oberflächenbearbeitung nach der CNC-Bearbeitung – Wissenswertes über den letzten Bearbeitungsschritt“.
Wie beeinflusst die Aufspannung die Verformung eines Bauteils bei der CNC-Bearbeitung?
Die Aufspannung muss die Stabilität der Komponente während der Zerspanung gewährleisten, darf dabei jedoch keine Verformungen verursachen. Bei unterschiedlichen Querschnittsdicken ist die richtige Auswahl der Auflage- und Spannpunkte besonders wichtig.
Wird die Spannkraft auf einen weniger steifen Bereich ausgeübt, kann das Bauteil in eine verformte Position gezwungen werden und nach dem Lösen der Aufspannung teilweise in seine ursprüngliche Form zurückkehren. Deshalb wählen wir die Spannmethode unter Berücksichtigung der gesamten Bauteilgeometrie und der Veränderungen seiner Steifigkeit während der CNC-Bearbeitung aus.
Wie beeinflussen Schnittparameter und Qualitätskontrolle die Genauigkeit der CNC-Bearbeitung?
Die bei der Zerspanung entstehenden Kräfte hängen unter anderem vom eingesetzten Werkzeug und den gewählten Bearbeitungsparametern ab. Bei weniger steifen Bauteilbereichen kann eine zu hohe Belastung zu Durchbiegungen, Schwingungen und einer geringeren Bearbeitungsgenauigkeit führen.
Die CNC-Bearbeitungsparameter sollten an das Material und die jeweilige Geometrie der Komponente angepasst werden. Auch der Zustand des Werkzeugs spielt eine wichtige Rolle, da eine verschlissene Schneide die Schnittkräfte erhöhen und die Aufrechterhaltung stabiler Bearbeitungsbedingungen erschweren kann.
Die Qualitätskontrolle solcher Bauteile sollte sowohl die geforderten Abmessungen als auch die Geometrie der Komponente nach dem Lösen der Aufspannung umfassen. Messungen zwischen den einzelnen Bearbeitungsschritten ermöglichen es, Abweichungen frühzeitig zu erkennen und ihre Auswirkungen auf die weitere Fertigung zu beurteilen.
Bei SIM Gdynia verfügen wir über mehr als 800 Messmittel. Dadurch können wir die Prüfmethoden an die Bauteilgeometrie und die Anforderungen der technischen Dokumentation anpassen.
Zusammenfassung
Große Unterschiede in der Querschnittsdicke führen dazu, dass einzelne Bereiche eines Bauteils unterschiedlich auf Schnitt- und Spannkräfte reagieren können. Bei der CNC-Bearbeitung solcher Komponenten sind vor allem die richtige Reihenfolge des Materialabtrags, die Aufteilung des Prozesses in geeignete Bearbeitungsphasen, eine stabile Aufspannung und die Anpassung der Schnittparameter an die sich verändernde Bauteilsteifigkeit entscheidend.
Eine sorgfältige Prozessplanung hilft, das Risiko von Verformungen zu reduzieren und die Wahrscheinlichkeit zu erhöhen, dass die geforderte Geometrie des fertigen Bauteils eingehalten wird.
Benötigen Sie eine CNC-Bearbeitung für ein Bauteil mit anspruchsvoller Geometrie? Kontaktieren Sie uns, um die Fertigungsmöglichkeiten zu besprechen.