Tiefe Taschen kommen in zahlreichen mechanischen Komponenten vor, darunter Gehäuse, Grundkörper, Platten und Konstruktionselemente. Ihre Bearbeitung erscheint zunächst wie ein gewöhnlicher Fräsprozess. Mit zunehmender Taschentiefe steigen jedoch die Anforderungen an die Werkzeuge, die Prozessstabilität und die zuverlässige Spanabfuhr.
Die CNC-Bearbeitung solcher Bauteile erfordert eine sorgfältige Planung des Fertigungsprozesses. Entscheidend sind unter anderem die Taschengeometrie, die Werkzeugauskragung, die Schnittparameter sowie die Möglichkeit, über die gesamte Taschentiefe stabile Bearbeitungsbedingungen aufrechtzuerhalten.
Inhaltsverzeichnis
Warum sind tiefe Taschen bei der CNC-Bearbeitung besonders anspruchsvoll?
Je tiefer die Tasche ist, desto schwieriger wird es für das Schneidwerkzeug, den Bearbeitungsbereich zu erreichen. Die erforderliche Werkzeugauskragung nimmt zu, die Steifigkeit des Systems sinkt und die Spanabfuhr vom Taschenboden wird erschwert. All diese Faktoren können die Oberflächenqualität und die Maßgenauigkeit des fertigen Bauteils beeinflussen.
Mit über 45 Jahren Erfahrung und einem Maschinenpark mit mehr als 100 CNC-Maschinen und Anlagen fertigen wir auch Komponenten, deren Geometrie längere Schneidwerkzeuge oder mehrere aufeinanderfolgende Bearbeitungsschritte erfordert. In solchen Fällen reicht ein geeignetes CNC-Programm allein nicht aus. Entscheidend sind eine sorgfältig geplante Bearbeitungsstrategie und die richtige Auswahl der Schnittparameter.
Auch das Verhältnis zwischen Taschenbreite und Taschentiefe spielt eine wichtige Rolle. Je schmaler und tiefer die Tasche ist, desto größer ist das Risiko von Prozessinstabilitäten und Schwierigkeiten bei der Bearbeitung von Ecken und Taschenböden.
Häufigste Probleme bei der CNC-Bearbeitung tiefer Taschen
Bei der Bearbeitung tiefer Taschen können Schwierigkeiten auftreten, die sowohl den Zerspanungsprozess als auch die Qualität des fertigen Bauteils beeinflussen. Ihre Bedeutung hängt unter anderem von der Bauteilgeometrie, den Werkstoffeigenschaften und der gewählten CNC-Bearbeitungsstrategie ab.
In der Praxis erfordern insbesondere zwei Bereiche besondere Aufmerksamkeit: die Aufrechterhaltung stabiler Schnittbedingungen und eine zuverlässige Spanabfuhr. Da Probleme in beiden Bereichen gleichzeitig auftreten können, sollten sie bereits bei der Prozessplanung berücksichtigt werden.
Vibrationen, große Werkzeugauskragung und verschlechterte Oberflächenqualität
Eine große Werkzeugauskragung reduziert die Steifigkeit und erhöht die Anfälligkeit für Vibrationen. Dies kann zu einer schlechteren Oberflächenqualität, ungleichmäßigen Bearbeitungsspuren und Schwierigkeiten bei der Einhaltung der geforderten Maße führen.
Bei stärkeren Vibrationen kann sich außerdem der Werkzeugverschleiß beschleunigen oder das Werkzeug beschädigt werden. Deshalb ist es bei der Planung der CNC-Bearbeitung wichtig, die Werkzeugauskragung auf das notwendige Minimum zu begrenzen und die Schnittparameter an die tatsächlichen Bearbeitungsbedingungen anzupassen.
Ähnliche Probleme treten bei der Bearbeitung dünnwandiger Bauteile auf, bei denen die Steifigkeit des gesamten Systems direkten Einfluss auf die Prozessstabilität hat. Mehr darüber erfahren Sie in unserem Artikel „CNC-Bearbeitung dünnwandiger Bauteile – wie lassen sich Vibrationen und Verformungen reduzieren?“
Spanabfuhr und Kühlschmierstoffzufuhr in die Schnittzone
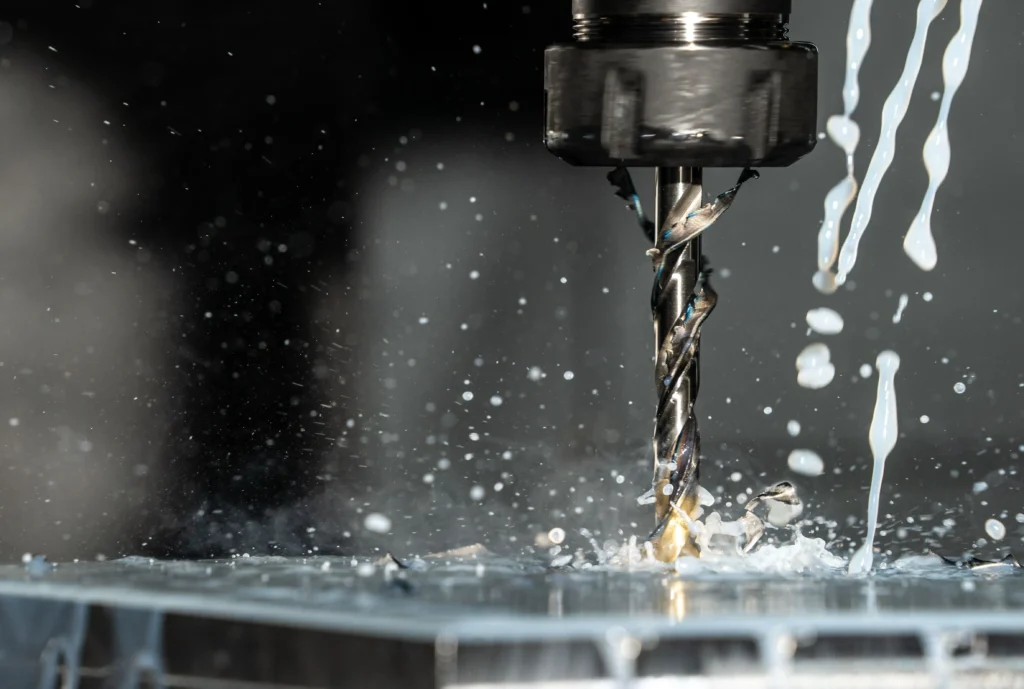
Mit zunehmender Taschentiefe wird die zuverlässige Spanabfuhr schwieriger. Verbleiben Späne im Bearbeitungsbereich, können sie erneut geschnitten werden, die bearbeitete Oberfläche beschädigen oder die Funktion des Werkzeugs beeinträchtigen.
Ein eingeschränkter Zugang des Kühlschmierstoffs zum Taschenboden kann dieses Problem zusätzlich verstärken. Dadurch steigen die Temperaturen in der Schnittzone und die Bearbeitungsbedingungen werden instabiler.
Aus unserer Erfahrung wissen wir, dass eine Erhöhung der Kühlschmierstoffzufuhr bei der Bearbeitung tiefer Taschen nicht immer ausreicht. Ebenso wichtig sind die Werkzeugwegstrategie und die richtige Aufteilung der einzelnen Bearbeitungsschritte, um eine übermäßige Ansammlung von Spänen zu vermeiden.
Wie beeinflusst die Geometrie tiefer Taschen die Vorbereitung der CNC-Bearbeitung?
Die Bauteilgeometrie bestimmt maßgeblich, wie der Bearbeitungsprozess geplant werden sollte. Dabei sind nicht nur die Taschentiefe, sondern auch die Breite, die Eckenradien, die Bodengeometrie und die Zugänglichkeit für das Werkzeug von Bedeutung.
Vor Produktionsbeginn muss der Technologe beurteilen, ob die gesamte Geometrie mit einem einzigen Werkzeug bearbeitet werden kann oder ob die CNC-Bearbeitung in mehrere Schritte unterteilt werden muss.
Eckenradien, Taschentiefe und Taschenbreite
Kleine Eckenradien erfordern Werkzeuge mit entsprechend geringem Durchmesser. Mit abnehmendem Werkzeugdurchmesser und zunehmender Werkzeuglänge sinkt jedoch die Steifigkeit, was sich negativ auf die Schnittbedingungen auswirken kann.
Deshalb sollte die Taschengeometrie immer als Ganzes betrachtet werden. Eine sehr tiefe Tasche mit kleinen Innenradien kann den Einsatz mehrerer Werkzeuge erfordern: eines größeren Werkzeugs zum Entfernen des größten Teils des Materials und eines kleineren Werkzeugs zur Fertigbearbeitung der Ecken und schwer zugänglichen Bereiche.
Werkzeugauswahl und Schnittparameter
Bei der Werkzeugauswahl müssen der Werkstoff, die Taschentiefe, die Anforderungen an die Oberflächenqualität und die Bedingungen für die Spanabfuhr berücksichtigt werden. Auch der Werkzeugdurchmesser, die Schneidenlänge und die gesamte Werkzeugauskragung spielen eine wichtige Rolle.
Die Schnittparameter der CNC-Bearbeitung müssen an diese Bedingungen angepasst werden. Zu aggressive Einstellungen können Vibrationen und Werkzeugbelastungen erhöhen, während zu konservative Parameter nicht immer die besten Ergebnisse hinsichtlich der Produktionszeit liefern.
In unserer täglichen Arbeit wählen wir Bearbeitungsstrategien unter Berücksichtigung des gesamten Systems aus: Bauteilgeometrie, Werkstoff, Werkzeuge und Möglichkeiten der jeweiligen Werkzeugmaschine. Nur durch die gemeinsame Betrachtung dieser Faktoren lässt sich ein stabiler Prozess erreichen.
Wie lassen sich Verformungen reduzieren und gleichzeitig die Maßgenauigkeit erhalten?
Das Entfernen großer Materialmengen aus dem Inneren eines Bauteils verändert während der CNC-Bearbeitung dessen Spannungsverteilung und Steifigkeit. Abhängig von der Geometrie kann dies während oder nach der Bearbeitung zu geringfügigen Verformungen führen.
Dieses Risiko lässt sich durch eine geeignete Reihenfolge der Bearbeitungsschritte, ausreichendes Aufmaß für die Schlichtbearbeitung und einen möglichst gleichmäßigen Materialabtrag reduzieren. Ebenso wichtig ist eine geeignete Werkstückspannung, die keine zusätzlichen Spannungen in das Bauteil einbringt.
Aus unserer Erfahrung führt die Trennung von Schrupp- und Schlichtbearbeitung bei anspruchsvolleren Komponenten häufig zu besseren Ergebnissen als der Versuch, die endgültigen Maße in einem einzigen Bearbeitungsschritt zu erreichen. Dadurch kann sich das Werkstück vor den abschließenden Bearbeitungsgängen stabilisieren, was die Einhaltung der geforderten Maßgenauigkeit erleichtert.
Qualitätskontrolle und Wiederholgenauigkeit von Bauteilen mit tiefen Taschen
Tiefe Taschen können nicht nur bei der Bearbeitung, sondern auch bei der Qualitätskontrolle eine Herausforderung darstellen. Die eingeschränkte Zugänglichkeit kann die Vermessung des Taschenbodens, der Seitenwände oder tief im Bauteil liegender Maße erschweren.
Deshalb sollten geeignete Messverfahren bereits während der Prozessplanung berücksichtigt werden. Je nach Anforderungen können unterschiedliche Messtechniken eingesetzt werden. Besonderes Augenmerk gilt dabei den Maßen und Oberflächen, die direkten Einfluss auf die Funktion des fertigen Bauteils haben.
Bei SIM Gdynia verfügen wir über mehr als 800 Messmittel, sodass wir geeignete Prüfverfahren entsprechend der Geometrie und den Anforderungen der jeweiligen Komponente auswählen können. Mehr über unseren Ansatz erfahren Sie im Artikel „Qualitätskontrolle in der CNC-Bearbeitung – wie sorgen wir bei SIM Gdynia für Präzision?“.
In der Serienproduktion stellt die Aufrechterhaltung gleichbleibender Bedingungen bei aufeinanderfolgenden Bauteilen eine zusätzliche Herausforderung dar. Die Überwachung des Werkzeugverschleißes, eine stabile Werkstückspannung und konstante Schnittparameter helfen dabei, Unterschiede zwischen einzelnen Komponenten zu minimieren.
Zusammenfassung
Die CNC-Bearbeitung von Bauteilen mit tiefen Taschen erfordert eine sorgfältige Prozessvorbereitung und die Berücksichtigung mehrerer miteinander verbundener Faktoren. Große Werkzeugauskragungen, eine erschwerte Spanabfuhr, eingeschränkte Kühlschmierstoffzufuhr und mögliche Bauteilverformungen können sowohl die Oberflächenqualität als auch die Maßgenauigkeit des fertigen Werkstücks beeinflussen.
Die richtige Auswahl der Werkzeuge, Schnittparameter und Bearbeitungsreihenfolge hilft, diese Probleme zu reduzieren und die Prozessstabilität auch bei größeren Produktionsserien aufrechtzuerhalten.
Planen Sie die Fertigung von Bauteilen mit anspruchsvollen Geometrien? Kontaktieren Sie uns und senden Sie uns Ihre Projektdokumentation.