CNC-Bearbeitung von Bauteilen mit großen Unterschieden in der Querschnittsdicke – wie lassen sich Verformungen reduzieren?
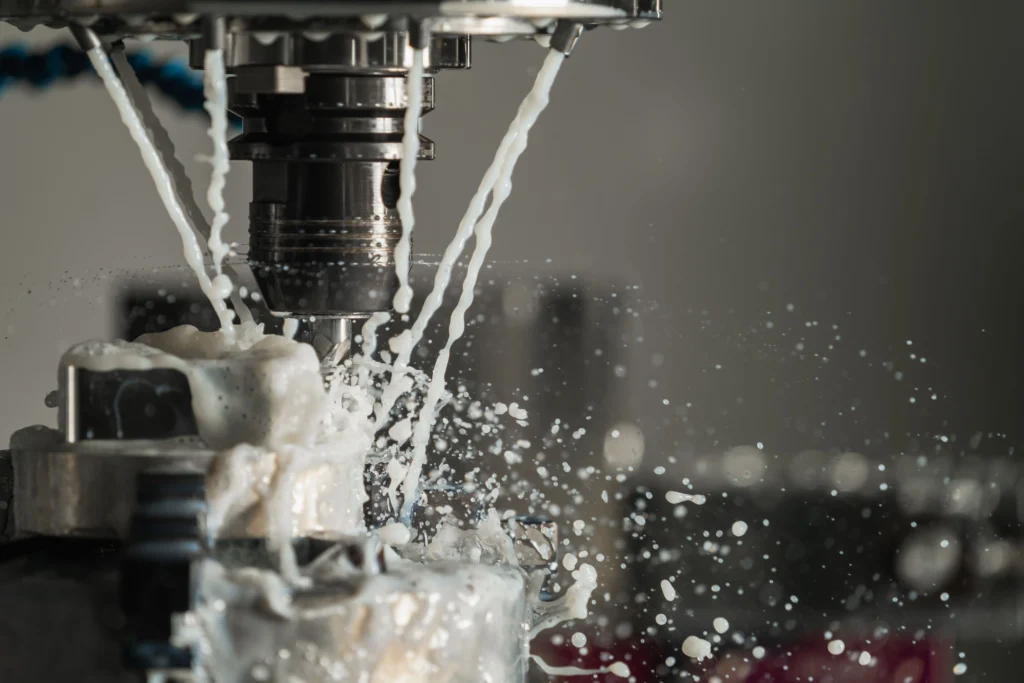
Bauteile mit komplexer Geometrie können sowohl massive Bereiche als auch deutlich dünnere Abschnitte aufweisen. Diese Konstruktion beeinflusst das Verhalten der Komponente während der Zerspanung, da die einzelnen Bereiche des Bauteils eine unterschiedliche Steifigkeit besitzen. Bei der CNC-Bearbeitung von Bauteilen mit großen Unterschieden in der Querschnittsdicke kommt der Art des Materialabtrags eine besondere Bedeutung zu. Eine geeignete Aufspannung, eine sorgfältig geplante Bearbeitungsreihenfolge und passend gewählte Schnittparameter helfen dabei, Verformungen zu reduzieren und die geforderte Bauteilgenauigkeit einzuhalten. Warum sind unterschiedliche Querschnittsdicken bei der CNC-Bearbeitung eine Herausforderung? Massive Bereiche eines Bauteils sind in der Regel widerstandsfähiger gegenüber den bei der Zerspanung auftretenden Kräften. Dünnere Abschnitte neigen dagegen stärker zu Durchbiegungen und Verformungen. Besonders relevant wird dieses Problem, wenn bei der CNC-Bearbeitung große Materialmengen abgetragen werden. Mit der Veränderung der Geometrie verändert sich auch das Verhalten des Bauteils gegenüber Schnitt- und Spannkräften. Deshalb müssen bei der Prozessplanung sowohl die endgültige Bauteilgeometrie als auch die Veränderungen während der einzelnen Fertigungsphasen berücksichtigt werden. Welche Ursachen haben Verformungen bei der CNC-Bearbeitung solcher Bauteile? Verformungen können durch verschiedene Faktoren entstehen, darunter die Materialeigenschaften, Veränderungen der Bauteilsteifigkeit, die Art der Aufspannung und der Ablauf der einzelnen Bearbeitungsschritte. Mit zunehmendem Materialabtrag verändert sich auch das Verhalten des Bauteils während der CNC-Bearbeitung. Schnittparameter, die für einen massiven Rohling geeignet sind, müssen in späteren Fertigungsphasen möglicherweise angepasst werden. Unterschiedliche Steifigkeit einzelner Bauteilbereiche Unterschiede in der Querschnittsdicke führen dazu, dass einzelne Bereiche einer Komponente unterschiedlich auf Belastungen reagieren. Dies ist besonders bei der Bearbeitung von Flächen in der Nähe weniger steifer Abschnitte von Bedeutung. Eine zu hohe Belastung kann zu einer vorübergehenden Durchbiegung führen. Nach dem Wegfall der Schnittkraft kann die bearbeitete Fläche dadurch von der vorgesehenen Geometrie abweichen. Bei der Vorbereitung der CNC-Bearbeitung muss deshalb die tatsächliche Steifigkeit der einzelnen Bauteilbereiche berücksichtigt werden. Ähnliche Herausforderungen im Zusammenhang mit Durchbiegungen und Schwingungen behandeln wir in unserem Artikel „CNC-Bearbeitung dünnwandiger Teile – wie lassen sich Vibrationen und Verformungen begrenzen?“. Materialspannungen und geometrische Veränderungen während der Zerspanung Durch den Materialabtrag verändert sich die Verteilung der inneren Spannungen im Rohling. In manchen Fällen kann die Freisetzung dieser Spannungen bereits während der Fertigung zu Formveränderungen der Komponente führen. Das Risiko kann steigen, wenn aus einem Bereich des Bauteils wesentlich mehr Material entfernt wird als aus anderen. Die dadurch entstehende ungleichmäßige Geometrie verändert zusätzlich die Steifigkeit des gesamten Bauteils. Wie lässt sich die CNC-Bearbeitung eines Bauteils mit unterschiedlichen Querschnittsdicken planen? Bei der Prozessvorbereitung müssen die geometrischen Veränderungen berücksichtigt werden, die während des Materialabtrags entstehen. Besonders wichtig sind die Reihenfolge der Bearbeitungsschritte und der Zeitpunkt, zu dem Flächen mit besonders engen Toleranzen gefertigt werden. Unser Maschinenpark umfasst mehr als 100 CNC-Maschinen. Dadurch können wir eine geeignete Werkzeugmaschine entsprechend den Abmessungen, der Geometrie und den Anforderungen der jeweiligen Komponente auswählen. Bei Bauteilen mit unterschiedlichen Querschnittsdicken ist es außerdem wichtig, den Fertigungsprozess so zu planen, dass die Stabilität weniger steifer Bereiche erhalten bleibt. Reihenfolge des Materialabtrags Bei großen Unterschieden in der Querschnittsdicke spielt es eine wichtige Rolle, aus welchen Bereichen das Material zuerst entfernt wird. Wird ein Abschnitt der Komponente zu früh zu stark geschwächt, kann sich ihre Steifigkeit verringern, bevor die übrigen Flächen bearbeitet wurden. Die Bearbeitungsreihenfolge sollte deshalb so gewählt werden, dass die Stabilität des Werkstücks möglichst lange erhalten bleibt. Ein sinnvoll verteilter Materialabtrag reduziert außerdem das Risiko, dass sich die Position oder Form bereits bearbeiteter Flächen während der folgenden Fertigungsphasen verändert. Aufteilung in Schrupp- und Schlichtbearbeitung Die Aufteilung der CNC-Bearbeitung in Schrupp- und Schlichtbearbeitung ermöglicht es, zunächst den größten Teil des Materials zu entfernen und dabei ein ausreichendes Aufmaß für die Herstellung der endgültigen Abmessungen stehen zu lassen. Nach der Schruppbearbeitung entspricht die Geometrie der Komponente bereits weitgehend ihrer endgültigen Form. Falls durch den Materialabtrag geringfügige Formveränderungen entstanden sind, können diese bei den folgenden Bearbeitungsschritten berücksichtigt werden. Die Schlichtbearbeitung dient dazu, die geforderten Maße und die gewünschte Oberflächenqualität zu erreichen. Dies ist besonders in Bereichen mit geringerer Steifigkeit wichtig. Mehr über diesen Fertigungsschritt erfahren Sie in unserem Artikel „Oberflächenbearbeitung nach der CNC-Bearbeitung – Wissenswertes über den letzten Bearbeitungsschritt“. Wie beeinflusst die Aufspannung die Verformung eines Bauteils bei der CNC-Bearbeitung? Die Aufspannung muss die Stabilität der Komponente während der Zerspanung gewährleisten, darf dabei jedoch keine Verformungen verursachen. Bei unterschiedlichen Querschnittsdicken ist die richtige Auswahl der Auflage- und Spannpunkte besonders wichtig. Wird die Spannkraft auf einen weniger steifen Bereich ausgeübt, kann das Bauteil in eine verformte Position gezwungen werden und nach dem Lösen der Aufspannung teilweise in seine ursprüngliche Form zurückkehren. Deshalb wählen wir die Spannmethode unter Berücksichtigung der gesamten Bauteilgeometrie und der Veränderungen seiner Steifigkeit während der CNC-Bearbeitung aus. Wie beeinflussen Schnittparameter und Qualitätskontrolle die Genauigkeit der CNC-Bearbeitung? Die bei der Zerspanung entstehenden Kräfte hängen unter anderem vom eingesetzten Werkzeug und den gewählten Bearbeitungsparametern ab. Bei weniger steifen Bauteilbereichen kann eine zu hohe Belastung zu Durchbiegungen, Schwingungen und einer geringeren Bearbeitungsgenauigkeit führen. Die CNC-Bearbeitungsparameter sollten an das Material und die jeweilige Geometrie der Komponente angepasst werden. Auch der Zustand des Werkzeugs spielt eine wichtige Rolle, da eine verschlissene Schneide die Schnittkräfte erhöhen und die Aufrechterhaltung stabiler Bearbeitungsbedingungen erschweren kann. Die Qualitätskontrolle solcher Bauteile sollte sowohl die geforderten Abmessungen als auch die Geometrie der Komponente nach dem Lösen der Aufspannung umfassen. Messungen zwischen den einzelnen Bearbeitungsschritten ermöglichen es, Abweichungen frühzeitig zu erkennen und ihre Auswirkungen auf die weitere Fertigung zu beurteilen. Bei SIM Gdynia verfügen wir über mehr als 800 Messmittel. Dadurch können wir die Prüfmethoden an die Bauteilgeometrie und die Anforderungen der technischen Dokumentation anpassen. Zusammenfassung Große Unterschiede in der Querschnittsdicke führen dazu, dass einzelne Bereiche eines Bauteils unterschiedlich auf Schnitt- und Spannkräfte reagieren können. Bei der CNC-Bearbeitung solcher Komponenten sind vor allem die richtige Reihenfolge des Materialabtrags, die Aufteilung des Prozesses in geeignete Bearbeitungsphasen, eine stabile Aufspannung und die Anpassung der Schnittparameter an die sich verändernde Bauteilsteifigkeit entscheidend. Eine sorgfältige Prozessplanung hilft, das Risiko von Verformungen zu reduzieren und die Wahrscheinlichkeit zu erhöhen, dass die geforderte Geometrie des fertigen Bauteils eingehalten wird. Benötigen Sie eine CNC-Bearbeitung für ein Bauteil mit anspruchsvoller Geometrie? Kontaktieren Sie uns, um die Fertigungsmöglichkeiten zu besprechen.
CNC-Bearbeitung von Bauteilen mit mehreren Aufspannungen – wie lässt sich die Genauigkeit zwischen den Bearbeitungsschritten sicherstellen?
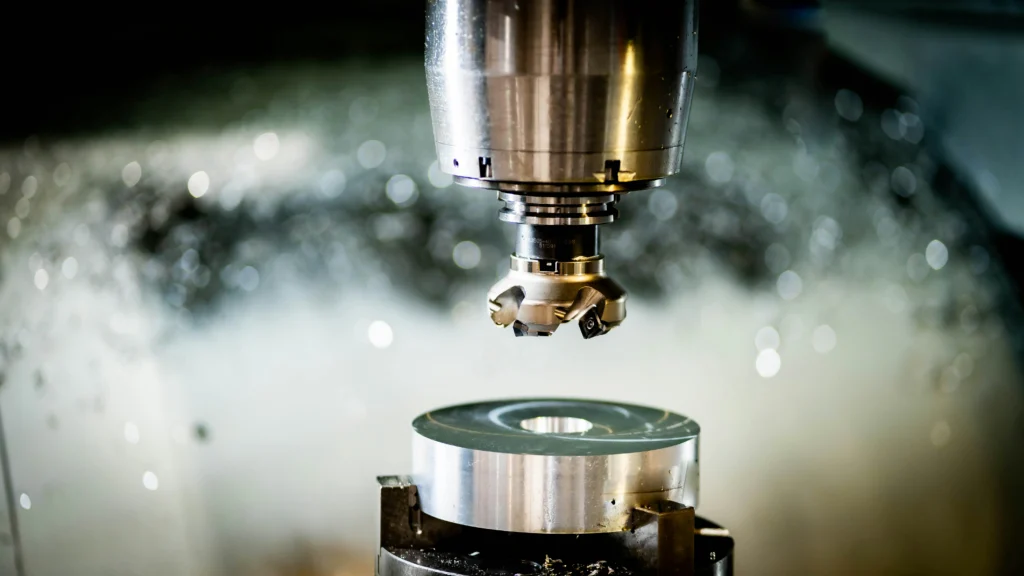
Die CNC-Bearbeitung komplexerer Komponenten erfordert häufig mehrere Aufspannungen. Dies liegt daran, dass Flächen an unterschiedlichen Seiten eines Bauteils bearbeitet werden müssen, die Geometrie anspruchsvoll ist oder der Werkzeugzugang eingeschränkt wird. Jeder Wechsel der Aufspannung birgt das Risiko von Abweichungen, die die Genauigkeit des fertigen Bauteils beeinflussen können. Bei der Fertigung solcher Komponenten ist es besonders wichtig, die korrekte Lage der einzelnen Flächen zueinander einzuhalten. Dies erfordert eine sorgfältige Planung der aufeinanderfolgenden Bearbeitungsschritte, eine präzise Festlegung der Bearbeitungsbezüge sowie Kontrollen in den einzelnen Phasen der CNC-Bearbeitung. Warum erfordern manche Bauteile mehrere Aufspannungen bei der CNC-Bearbeitung? Die Notwendigkeit eines Aufspannungswechsels ergibt sich in erster Linie aus der Geometrie der Komponente. Bei komplexeren Bauteilen ist es nicht immer möglich, alle erforderlichen Flächen in einer einzigen Aufspannung mit dem Schneidwerkzeug zu erreichen. Mehrere Aufspannungen können bei Bauteilen erforderlich sein, die von verschiedenen Seiten bearbeitet werden müssen, deren Flächen in unterschiedlichen Ebenen liegen oder bei denen die Art der Abstützung geändert werden muss. Jede weitere Aufspannung bedeutet jedoch, dass die Position des Werkstücks erneut festgelegt werden muss. Deshalb sollte die Aufteilung der CNC-Bearbeitung in einzelne Arbeitsschritte bereits vor Produktionsbeginn geplant werden. Welche Faktoren beeinflussen die Genauigkeit zwischen aufeinanderfolgenden Aufspannungen bei der CNC-Bearbeitung? Die Genauigkeit eines Bauteils hängt sowohl von der Einhaltung der geforderten Maße als auch von der gegenseitigen Lage der in verschiedenen Aufspannungen bearbeiteten Flächen ab. Bereits eine geringe Verschiebung beim erneuten Positionieren kann dazu führen, dass die fertige Komponente nicht mehr vollständig den Vorgaben der technischen Dokumentation entspricht. Zu den Einflussfaktoren gehören unter anderem die Art der Bezugnahme, die Genauigkeit der erneuten Positionierung, der Zustand der als Bezug dienenden Flächen sowie die Stabilität der Aufspannung. Eine kleine Abweichung, die während eines Bearbeitungsschritts entsteht, kann sich auf später gefertigte Flächen auswirken. Werkstückbezug und Beibehaltung der Bezugspunkte Bearbeitungsbezüge ermöglichen es, die Position einer Komponente während der aufeinanderfolgenden Phasen der CNC-Bearbeitung festzulegen. Sie sollten eine wiederholgenaue Positionierung des Werkstücks und die Einhaltung der erforderlichen geometrischen Beziehungen gewährleisten. Besonders wichtig ist der erste Bearbeitungsschritt, bei dem Flächen entstehen können, die später als Bezug dienen. Ihre Genauigkeit beeinflusst die Positionierung des Werkstücks bei den folgenden Aufspannungen. Die Anforderungen an Bezugsflächen und Toleranzen sollten in der technischen Dokumentation eindeutig festgelegt sein. Welche Informationen für die Produktionsvorbereitung benötigt werden, erläutern wir ausführlicher in unserem Artikel „CNC-Bearbeitung auf Grundlage der Kundendokumentation – was wird für die Produktionsvorbereitung benötigt?“. Genauigkeit der Werkstückpositionierung und -spannung Nach einem Aufspannungswechsel muss sich das Werkstück in einer genau definierten Position befinden. Dabei sind sowohl die Art der Positionierung als auch die Flächen, die mit den Spannelementen in Kontakt kommen, von Bedeutung. Wichtig ist außerdem die Sauberkeit der Bezugsflächen. Ein zurückgebliebener Span oder eine andere Verunreinigung kann die Positionierung des Werkstücks und die Maße beeinflussen, die im nächsten Bearbeitungsschritt gefertigt werden. Gleichzeitig muss die Aufspannung während der Zerspanung ausreichend Stabilität gewährleisten, ohne unerwünschte Verformungen zu verursachen. Wie lassen sich aufeinanderfolgende Aufspannungen bei der CNC-Bearbeitung planen? Die Aufteilung des Fertigungsprozesses in mehrere Aufspannungen erfordert die Berücksichtigung der Bauteilgeometrie, der Toleranzen und der gegenseitigen Lage der Flächen. Besonders wichtig ist die Festlegung, welche Merkmale zuerst bearbeitet werden sollen und welche Bezüge bei den folgenden Arbeitsschritten verwendet werden. Bei SIM Gdynia fertigen wir seit über 45 Jahren mechanische Komponenten. Bei komplexeren Bauteilen nutzen wir diese Erfahrung bereits während der technologischen Vorbereitung, wenn die Anforderungen der technischen Dokumentation mit den Möglichkeiten zur Bearbeitung der einzelnen Flächen in Einklang gebracht werden müssen. Wie solche Bearbeitungsschritte vorbereitet werden, erläutern wir ausführlicher in unserem Artikel „Von der Dokumentation bis zur stabilen Produktion – die Arbeit eines Technologen bei SIM Gdynia“. Bearbeitungsreihenfolge und Zugänglichkeit der zu bearbeitenden Flächen Die Reihenfolge der CNC-Bearbeitung sollte den Zugang des Werkzeugs zu den erforderlichen Bereichen ermöglichen und gleichzeitig die Flächen erhalten, die für die spätere Positionierung und Spannung benötigt werden. Wenn mehrere Merkmale eines Bauteils besonders hohe Anforderungen an ihre gegenseitige Lage erfüllen müssen, kann es vorteilhaft sein, sie in derselben Aufspannung zu bearbeiten, sofern die Bauteilgeometrie und die Möglichkeiten der Werkzeugmaschine dies zulassen. Dadurch lässt sich der Einfluss von Fehlern reduzieren, die durch die erneute Positionierung der Komponente entstehen. In anderen Fällen sollte der Prozess so aufgeteilt werden, dass jede weitere Aufspannung einen eindeutig definierten und wiederholgenauen Bezug zu den zuvor bearbeiteten Flächen besitzt. Fehler bei der erneuten Werkstückpositionierung reduzieren Zur Reduzierung von Fehlern sind sorgfältig vorbereitete Bezugsflächen, wiederholbare Spannbedingungen sowie die Kontrolle der Flächen erforderlich, die zur Positionierung des Werkstücks verwendet werden. Bei anspruchsvolleren Komponenten empfiehlt es sich außerdem, Kontrollen bereits in früheren Produktionsphasen einzuplanen. So lassen sich Abweichungen erkennen, bevor weitere Bearbeitungsschritte durchgeführt werden. Aus unserer Erfahrung ist es bei Bauteilen, die in mehreren Aufspannungen gefertigt werden, entscheidend, die aufeinanderfolgenden Arbeitsschritte als einen zusammenhängenden Prozess und nicht als voneinander unabhängige Phasen zu betrachten. Welche Probleme können bei der CNC-Bearbeitung in mehreren Aufspannungen auftreten? Jeder Wechsel der Aufspannung birgt das Risiko von Abweichungen, die die Genauigkeit der fertigen Komponente beeinträchtigen können. Zu den häufigsten Problemen gehören: Mit zunehmender Anzahl der Aufspannungen steigt das Fehlerrisiko. Deshalb sollte ihre Anzahl bei der Planung der CNC-Bearbeitung möglichst begrenzt werden, sofern die Bauteilgeometrie und die technologischen Möglichkeiten dies zulassen. Kontrolle der Bauteilgenauigkeit zwischen aufeinanderfolgenden CNC-Bearbeitungsschritten Kontrollen in den einzelnen Produktionsphasen ermöglichen es, Abweichungen vor Beginn der nächsten Bearbeitungsschritte zu erkennen. Bei Bauteilen, die mehrere Aufspannungen erfordern, ist es besonders wichtig, die Maße und Flächen zu überprüfen, die bei der nächsten Positionierung als Bezug dienen. Der Umfang der Messungen hängt von der technischen Dokumentation und der Bauteilgeometrie ab. Neben den grundlegenden Abmessungen kann auch die Überprüfung der gegenseitigen Lage von Flächen erforderlich sein, die in unterschiedlichen Aufspannungen bearbeitet wurden. Bei SIM Gdynia verfügen wir über mehr als 800 Messmittel. Dadurch können wir die Prüfverfahren an die Geometrie des jeweiligen Bauteils und die Anforderungen der technischen Dokumentation anpassen. Zusammenfassung Die CNC-Bearbeitung von Bauteilen, die mehrere Aufspannungen erfordern, setzt ein sorgfältig abgestimmtes Zusammenspiel von Werkstückbezug, Bearbeitungsreihenfolge, stabiler Spannung und Qualitätskontrolle voraus. Jede erneute Positionierung kann die endgültige Genauigkeit beeinflussen. Deshalb sollten die einzelnen Bearbeitungsschritte als Bestandteile eines zusammenhängenden Fertigungsprozesses betrachtet werden. Eine sorgfältige Planung der aufeinanderfolgenden Aufspannungen hilft, Fehler durch erneutes Positionieren zu
SIM Gdynia auf der WindEnergy Hamburg 2026
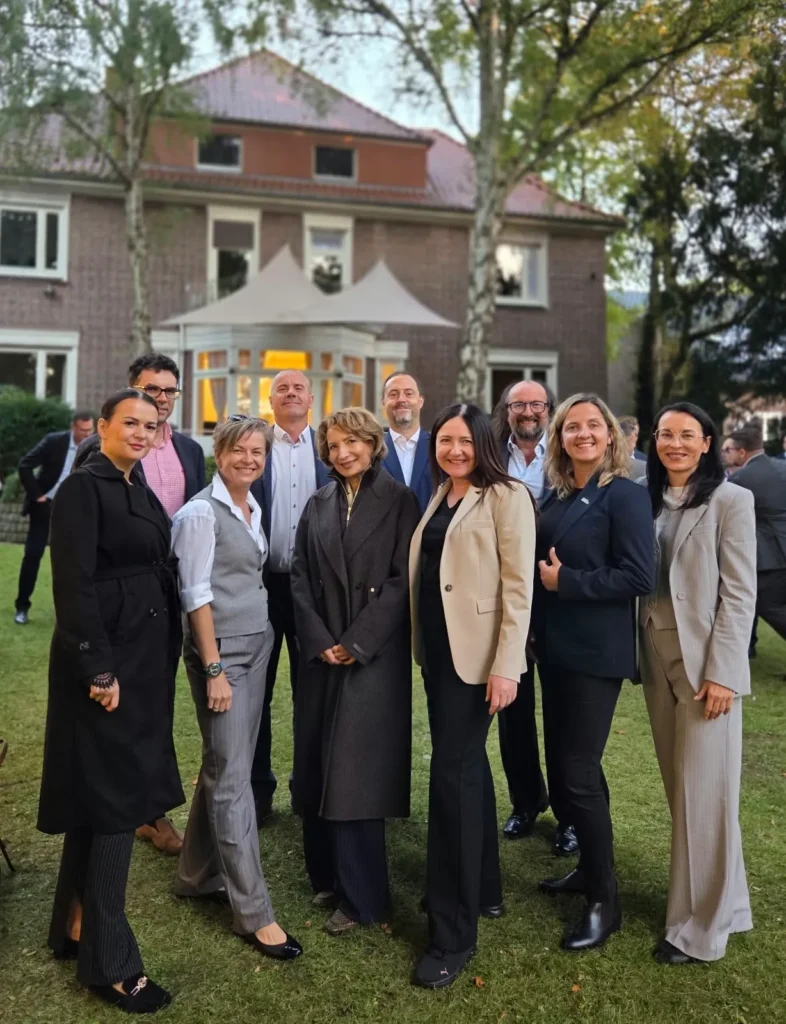
Vom 22. bis 24. September 2026 nahmen wir an einer von der AHK Polska organisierten Veranstaltung im Rahmen der WindEnergy Hamburg 2026 teil. Es waren drei intensive Tage voller Begegnungen, Gespräche und Erfahrungsaustausch rund um den Bereich der erneuerbaren Energien. Die Teilnahme bot unserem Team die Gelegenheit, neue Geschäftskontakte zu knüpfen und die Entwicklung der Windenergie aus einer breiteren, internationalen Perspektive zu betrachten. Begegnungen und Gespräche auf der WindEnergy Hamburg 2026 Die Fachmesse brachte Vertreter der Windenergiebranche zusammen und bot zahlreiche Gelegenheiten für wertvolle Gespräche. Für SIM Gdynia war dies eine Möglichkeit, neue potenzielle Geschäftspartner kennenzulernen, Erfahrungen auszutauschen und aktuelle Entwicklungen in der Branche zu verfolgen. Ein besonderer Höhepunkt unseres Aufenthalts in Hamburg war die Netzwerkveranstaltung im Generalkonsulat der Republik Polen. Dort konnten wir neue Kontakte knüpfen und Gespräche führen, die eine Grundlage für eine zukünftige Zusammenarbeit bilden könnten. Solche persönlichen Begegnungen sind für uns besonders wertvoll. Sie ermöglichen es uns, die Bedürfnisse international tätiger Unternehmen besser kennenzulernen und gleichzeitig die Kompetenzen und Erfahrungen von SIM Gdynia vorzustellen. Polnische maritime Industrie auf der WindEnergy Hamburg Ein weiterer wichtiger Bestandteil der Veranstaltung war der von PIMEW organisierte Pavillon der polnischen maritimen Industrie. Er diente als Treffpunkt für Vertreter polnischer Unternehmen, die in Hamburg präsent waren, und zog während der gesamten Veranstaltung zahlreiche Besucher an. Die Präsenz polnischer Unternehmen auf einer der bedeutenden internationalen Veranstaltungen der Windenergiebranche bot eine gute Gelegenheit, die Kompetenzen der polnischen Industrie zu präsentieren und neue Geschäftsbeziehungen aufzubauen. Neue Kontakte und Zukunftsperspektiven Die drei Tage in Hamburg ermöglichten es uns, die Zukunft der Windenergie aus einer neuen, globalen Perspektive zu betrachten. Wir kehrten mit neuen Kontakten, wertvollen Erfahrungen und Anregungen zurück, aus denen sich weitere Gespräche und zukünftige Projekte entwickeln können. Wir bedanken uns bei der AHK Polska für die Organisation der Veranstaltung und die Möglichkeit, an zahlreichen Gesprächen teilzunehmen. Unser Dank gilt auch allen Personen und Unternehmen, die wir während unseres Aufenthalts in Hamburg kennenlernen durften. Wir freuen uns auf ein Wiedersehen bei kommenden Branchenveranstaltungen!
CNC-Bearbeitung von Bauteilen mit schrägen Flächen – welche Faktoren beeinflussen die Bearbeitungsgenauigkeit?
Schräge Flächen kommen in zahlreichen mechanischen Komponenten vor – von einfachen Ebenen bis hin zu komplexeren Geometrien, die präzise zu anderen Merkmalen des Bauteils ausgerichtet sein müssen. Dabei sind nicht nur die Abmessungen der jeweiligen Fläche entscheidend, sondern auch ihre Ausrichtung gegenüber den festgelegten Bezugselementen. Die CNC-Bearbeitung solcher Bauteile erfordert eine korrekte Werkstückpositionierung, eine stabile Spannung und eine sorgfältig geplante Reihenfolge der Bearbeitungsschritte. Bereits geringe Fehler bei der Festlegung der Bearbeitungsbezüge können zu Winkelabweichungen führen und die spätere Montage oder das Zusammenwirken einzelner Komponenten beeinträchtigen. Warum sind schräge Flächen bei der CNC-Bearbeitung besonders anspruchsvoll? Wenn die technische Dokumentation eine Fläche mit einem bestimmten Winkel vorgibt, muss ihre korrekte Lage gegenüber der übrigen Bauteilgeometrie gewährleistet sein. Besonders anspruchsvoll wird dies, wenn eine Komponente mehrere Flächen mit unterschiedlichen Neigungswinkeln aufweist oder der Zugang für das Schneidwerkzeug eingeschränkt ist. In solchen Fällen kann die CNC-Bearbeitung zusätzliche Aufspannungen oder eine angepasste Werkzeugwegstrategie erfordern. In unserer täglichen Arbeit achten wir besonders darauf, welche Flächen als Bezug für die vorgegebenen Winkel dienen und welche Merkmale für die spätere Funktion des Bauteils entscheidend sind. Wichtig ist außerdem, ob eine schräge Fläche als Montagefläche, Bezugsfläche oder Kontaktfläche dient. Davon hängt ab, wie genau ihre Lage eingehalten und nach der Bearbeitung kontrolliert werden muss. Wie wird ein Werkstück für die CNC-Bearbeitung schräger Flächen vorbereitet? Die Prozessvorbereitung beginnt mit der Analyse der technischen Dokumentation. Der Technologe legt fest, welche Flächen als Bearbeitungsbezüge verwendet werden können, in welcher Reihenfolge die einzelnen Merkmale gefertigt werden sollen und ob das Schneidwerkzeug ausreichend Zugang zum Bearbeitungsbereich hat. Jede Änderung der Werkstückaufspannung kann zusätzliche Abweichungen verursachen. Deshalb ist es wichtig, die Anzahl der Umspannvorgänge möglichst gering zu halten und die Bearbeitungsreihenfolge so zu planen, dass die geforderten geometrischen Beziehungen erhalten bleiben. Festlegung der Bearbeitungsbezüge und Werkstückpositionierung Richtig ausgewählte Bearbeitungsbezüge bilden die Grundlage für nachfolgende Arbeitsschritte. Wird ein Bauteil falsch positioniert, kann selbst eine präzise bearbeitete Fläche einen falschen Winkel gegenüber der übrigen Geometrie aufweisen. Aus diesem Grund hängt die Genauigkeit der CNC-Bearbeitung nicht ausschließlich von der Werkzeugmaschine ab, sondern auch davon, wie das Werkstück positioniert und gespannt wird. Eine stabile Positionierung verbessert die Wiederholgenauigkeit und reduziert das Fehlerrisiko bei weiteren Bearbeitungsschritten. Aus unserer Erfahrung ist die Analyse der gesamten Bearbeitungsreihenfolge bereits während der Prozessplanung besonders bei Komponenten mit komplexeren Geometrien von großer Bedeutung. Mehr darüber erfahren Sie in unserem Artikel „Von der Dokumentation bis zur stabilen Produktion – die Arbeit eines Technologen bei SIM Gdynia“. Werkzeugzugänglichkeit und Bearbeitungsreihenfolge Nicht jede schräge Fläche ist für das Schneidwerkzeug gleichermaßen gut zugänglich. Einschränkungen können durch die Bauteiltiefe, angrenzende Wände oder begrenzten Platz im Bereich der zu bearbeitenden Fläche entstehen. In solchen Fällen sind die Auswahl einer geeigneten CNC-Bearbeitungsstrategie und die Festlegung der richtigen Reihenfolge der Arbeitsschritte entscheidend. Bestimmte Merkmale sollten früher bearbeitet werden, bevor nachfolgende Operationen den Werkzeugzugang einschränken. Auch Werkzeuglänge und -durchmesser spielen eine wichtige Rolle. Eine zu große Werkzeugauskragung kann die Steifigkeit des Systems reduzieren und die Anfälligkeit für Vibrationen erhöhen. Dies beeinflusst sowohl die Oberflächenqualität als auch die Genauigkeit des bearbeiteten Winkels. Welche Faktoren beeinflussen die Genauigkeit schräger Flächen? Bereits geringe Abweichungen während der CNC-Bearbeitung können die endgültige Geometrie eines Bauteils beeinflussen. Zu den wichtigsten Faktoren gehören die Positioniergenauigkeit, der Werkzeugverschleiß und die Stabilität des Zerspanungsprozesses. Dies ist besonders wichtig, wenn eine Fläche eine genau definierte Lage gegenüber Bohrungen, anderen Ebenen oder Montageelementen einhalten muss. Entscheidend ist daher nicht nur der Winkel selbst, sondern auch seine geometrische Beziehung zu den übrigen Bauteilmerkmalen. Spannsteifigkeit und Bauteilgeometrie Das Werkstück muss während des gesamten Bearbeitungsvorgangs sicher gespannt bleiben. Verursachen die Schnittkräfte Bewegungen oder Verformungen, kann der tatsächlich gefertigte Winkel von den Vorgaben der technischen Dokumentation abweichen. Dieses Risiko steigt bei schlanken Bauteilen, dünnen Wänden oder begrenzten Spannflächen. In solchen Fällen müssen die Werkstückabstützung und die Spannmethode an die tatsächliche Geometrie angepasst werden. Ähnliche Herausforderungen beschreiben wir ausführlicher in unserem Artikel „CNC-Bearbeitung dünnwandiger Bauteile – wie lassen sich Vibrationen und Verformungen reduzieren?“ Werkzeugauswahl und Schnittparameter bei der CNC-Bearbeitung Werkzeugtyp, Werkzeuggeometrie und Auskragung beeinflussen die Schnittstabilität und die Qualität der bearbeiteten Oberfläche. Die Schnittparameter sollten entsprechend dem Werkstoff, der Bauteilkonstruktion und der Spannmethode ausgewählt werden. Zu aggressive Schnittparameter können Vibrationen und Werkzeugbelastungen erhöhen. Andererseits bieten zu konservative Einstellungen nicht immer das beste Verhältnis zwischen Bearbeitungsqualität und Produktionszeit. In unserer täglichen Arbeit betrachten wir die Schnittparameter stets im Zusammenhang mit der Bauteilgeometrie und den Anforderungen der technischen Dokumentation, anstatt sie als unabhängigen Teil des Prozesses zu behandeln. Wie werden Winkel und Flächenlagen nach der CNC-Bearbeitung kontrolliert? Die Qualitätskontrolle des fertigen Bauteils sollte sich nicht ausschließlich auf die Überprüfung grundlegender Abmessungen beschränken. Wenn die technische Dokumentation die Ausrichtung bestimmter Flächen gegenüber anderen Merkmalen vorgibt, müssen auch die entsprechenden geometrischen Beziehungen überprüft werden. Bei SIM Gdynia verfügen wir über mehr als 800 Messmittel, sodass wir die Prüfverfahren an die Geometrie und die geforderten Toleranzen der jeweiligen Komponente anpassen können. Entscheidend ist dabei, die Messergebnisse anhand der in der technischen Dokumentation festgelegten Bezüge zu bewerten. Bei anspruchsvolleren Komponenten ist es wichtig, nicht nur den Winkel selbst zu messen, sondern auch zu überprüfen, ob die Fläche gegenüber der übrigen Bauteilgeometrie korrekt positioniert ist. Zusammenfassung Die CNC-Bearbeitung von Bauteilen mit schrägen Flächen erfordert eine sorgfältige Berücksichtigung der Bearbeitungsbezüge, der Spannstabilität, der Werkzeugzugänglichkeit und der Bearbeitungsreihenfolge. Jeder dieser Faktoren kann die endgültige Lage der Fläche gegenüber der übrigen Bauteilgeometrie beeinflussen. Ein gut geplanter Fertigungsprozess hilft, das Fehlerrisiko zu reduzieren, die geforderte Genauigkeit einzuhalten und eine hohe Wiederholgenauigkeit bei aufeinanderfolgenden Bauteilen sicherzustellen. Dies ist besonders wichtig bei Komponenten, deren schräge Flächen als Montageflächen dienen oder mit anderen Elementen zusammenwirken. Planen Sie, die CNC-Bearbeitung von Bauteilen mit anspruchsvollen Geometrien auszulagern? Kontaktieren Sie uns und senden Sie uns Ihre Projektdokumentation.
SIM Gdynia auf der MSPO 2026 in Kielce
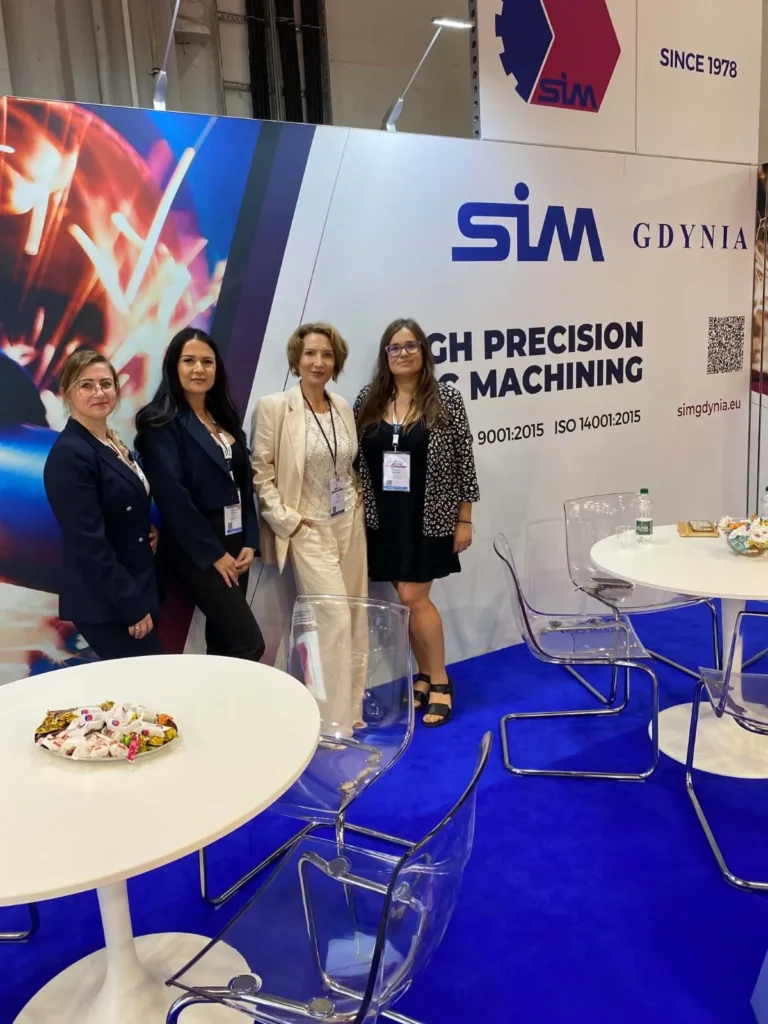
Vom 8. bis 11. September 2026 nahmen wir an der 34. Internationalen Messe für Verteidigungsindustrie (MSPO) in Kielce teil. Sie zählt zu den wichtigsten Veranstaltungen der Verteidigungsbranche in Polen und Europa und bringt jedes Jahr Vertreter der Industrie, staatlicher Institutionen, der Streitkräfte sowie internationale Delegationen zusammen. In diesem Jahr war Kanada das Partnerland der Messe, was ihren internationalen Charakter zusätzlich unterstrich. Die diesjährige Ausgabe bot uns erneut die Gelegenheit, die Kompetenzen von SIM Gdynia zu präsentieren und persönliche Gespräche mit Vertretern des Verteidigungssektors zu führen. Während der vier Messetage waren wir an unserem Stand 2-B14 vertreten, wo wir sowohl unsere bestehenden Geschäftspartner als auch Unternehmen und Interessenten begrüßten, die eine Zusammenarbeit mit uns in Betracht ziehen. Vier Tage voller Begegnungen und Gespräche über Zusammenarbeit Die Teilnahme an der MSPO bedeutet für uns vor allem die Möglichkeit, direkt mit Unternehmen und Fachleuten der Verteidigungsbranche in Kontakt zu treten. Die Gespräche während der Messe helfen uns, aktuelle Marktanforderungen besser zu verstehen, Erfahrungen auszutauschen und Möglichkeiten für die Umsetzung zukünftiger Projekte zu besprechen. Auch in diesem Jahr konnten wir zahlreiche wertvolle Gespräche führen. Die Messe brachte uns neue Kontakte, Perspektiven und Ideen für den weiteren Ausbau unserer Zusammenarbeit. Gleichzeitig bot sie eine gute Gelegenheit, unsere Erfahrung in der Fertigung von Präzisionskomponenten vorzustellen und über die Anforderungen an Bauteile für den Verteidigungssektor zu sprechen. Neue Perspektiven nach der MSPO 2026 Die vier Messetage waren geprägt von intensiven Begegnungen, Gesprächen und einem wertvollen Erfahrungsaustausch. Die Teilnahme an Veranstaltungen wie der MSPO ermöglicht es uns nicht nur, die Kompetenzen von SIM Gdynia zu präsentieren, sondern auch aktuelle Entwicklungen in der Branche zu verfolgen und die Erwartungen potenzieller Geschäftspartner besser kennenzulernen. Wir blicken zufrieden auf die diesjährige Messe zurück und nehmen neue Kontakte, Ideen und Perspektiven für kommende Projekte mit. Nun gilt es, die in Kielce begonnenen Gespräche fortzusetzen und die nächsten Schritte einzuleiten. Wir bedanken uns bei allen, die unseren Stand 2-B14 besucht und sich Zeit für ein Gespräch mit unserem Team genommen haben. Wir freuen uns über den wertvollen Austausch und hoffen, dass aus vielen dieser Gespräche erfolgreiche Geschäftsbeziehungen entstehen werden. Wir freuen uns auf ein Wiedersehen bei den nächsten Branchenveranstaltungen!
CNC-Bearbeitung von Bauteilen mit tiefen Taschen – welche Herausforderungen entstehen bei der Fertigung?
Tiefe Taschen kommen in zahlreichen mechanischen Komponenten vor, darunter Gehäuse, Grundkörper, Platten und Konstruktionselemente. Ihre Bearbeitung erscheint zunächst wie ein gewöhnlicher Fräsprozess. Mit zunehmender Taschentiefe steigen jedoch die Anforderungen an die Werkzeuge, die Prozessstabilität und die zuverlässige Spanabfuhr. Die CNC-Bearbeitung solcher Bauteile erfordert eine sorgfältige Planung des Fertigungsprozesses. Entscheidend sind unter anderem die Taschengeometrie, die Werkzeugauskragung, die Schnittparameter sowie die Möglichkeit, über die gesamte Taschentiefe stabile Bearbeitungsbedingungen aufrechtzuerhalten. Warum sind tiefe Taschen bei der CNC-Bearbeitung besonders anspruchsvoll? Je tiefer die Tasche ist, desto schwieriger wird es für das Schneidwerkzeug, den Bearbeitungsbereich zu erreichen. Die erforderliche Werkzeugauskragung nimmt zu, die Steifigkeit des Systems sinkt und die Spanabfuhr vom Taschenboden wird erschwert. All diese Faktoren können die Oberflächenqualität und die Maßgenauigkeit des fertigen Bauteils beeinflussen. Mit über 45 Jahren Erfahrung und einem Maschinenpark mit mehr als 100 CNC-Maschinen und Anlagen fertigen wir auch Komponenten, deren Geometrie längere Schneidwerkzeuge oder mehrere aufeinanderfolgende Bearbeitungsschritte erfordert. In solchen Fällen reicht ein geeignetes CNC-Programm allein nicht aus. Entscheidend sind eine sorgfältig geplante Bearbeitungsstrategie und die richtige Auswahl der Schnittparameter. Auch das Verhältnis zwischen Taschenbreite und Taschentiefe spielt eine wichtige Rolle. Je schmaler und tiefer die Tasche ist, desto größer ist das Risiko von Prozessinstabilitäten und Schwierigkeiten bei der Bearbeitung von Ecken und Taschenböden. Häufigste Probleme bei der CNC-Bearbeitung tiefer Taschen Bei der Bearbeitung tiefer Taschen können Schwierigkeiten auftreten, die sowohl den Zerspanungsprozess als auch die Qualität des fertigen Bauteils beeinflussen. Ihre Bedeutung hängt unter anderem von der Bauteilgeometrie, den Werkstoffeigenschaften und der gewählten CNC-Bearbeitungsstrategie ab. In der Praxis erfordern insbesondere zwei Bereiche besondere Aufmerksamkeit: die Aufrechterhaltung stabiler Schnittbedingungen und eine zuverlässige Spanabfuhr. Da Probleme in beiden Bereichen gleichzeitig auftreten können, sollten sie bereits bei der Prozessplanung berücksichtigt werden. Vibrationen, große Werkzeugauskragung und verschlechterte Oberflächenqualität Eine große Werkzeugauskragung reduziert die Steifigkeit und erhöht die Anfälligkeit für Vibrationen. Dies kann zu einer schlechteren Oberflächenqualität, ungleichmäßigen Bearbeitungsspuren und Schwierigkeiten bei der Einhaltung der geforderten Maße führen. Bei stärkeren Vibrationen kann sich außerdem der Werkzeugverschleiß beschleunigen oder das Werkzeug beschädigt werden. Deshalb ist es bei der Planung der CNC-Bearbeitung wichtig, die Werkzeugauskragung auf das notwendige Minimum zu begrenzen und die Schnittparameter an die tatsächlichen Bearbeitungsbedingungen anzupassen. Ähnliche Probleme treten bei der Bearbeitung dünnwandiger Bauteile auf, bei denen die Steifigkeit des gesamten Systems direkten Einfluss auf die Prozessstabilität hat. Mehr darüber erfahren Sie in unserem Artikel „CNC-Bearbeitung dünnwandiger Bauteile – wie lassen sich Vibrationen und Verformungen reduzieren?“ Spanabfuhr und Kühlschmierstoffzufuhr in die Schnittzone Mit zunehmender Taschentiefe wird die zuverlässige Spanabfuhr schwieriger. Verbleiben Späne im Bearbeitungsbereich, können sie erneut geschnitten werden, die bearbeitete Oberfläche beschädigen oder die Funktion des Werkzeugs beeinträchtigen. Ein eingeschränkter Zugang des Kühlschmierstoffs zum Taschenboden kann dieses Problem zusätzlich verstärken. Dadurch steigen die Temperaturen in der Schnittzone und die Bearbeitungsbedingungen werden instabiler. Aus unserer Erfahrung wissen wir, dass eine Erhöhung der Kühlschmierstoffzufuhr bei der Bearbeitung tiefer Taschen nicht immer ausreicht. Ebenso wichtig sind die Werkzeugwegstrategie und die richtige Aufteilung der einzelnen Bearbeitungsschritte, um eine übermäßige Ansammlung von Spänen zu vermeiden. Wie beeinflusst die Geometrie tiefer Taschen die Vorbereitung der CNC-Bearbeitung? Die Bauteilgeometrie bestimmt maßgeblich, wie der Bearbeitungsprozess geplant werden sollte. Dabei sind nicht nur die Taschentiefe, sondern auch die Breite, die Eckenradien, die Bodengeometrie und die Zugänglichkeit für das Werkzeug von Bedeutung. Vor Produktionsbeginn muss der Technologe beurteilen, ob die gesamte Geometrie mit einem einzigen Werkzeug bearbeitet werden kann oder ob die CNC-Bearbeitung in mehrere Schritte unterteilt werden muss. Eckenradien, Taschentiefe und Taschenbreite Kleine Eckenradien erfordern Werkzeuge mit entsprechend geringem Durchmesser. Mit abnehmendem Werkzeugdurchmesser und zunehmender Werkzeuglänge sinkt jedoch die Steifigkeit, was sich negativ auf die Schnittbedingungen auswirken kann. Deshalb sollte die Taschengeometrie immer als Ganzes betrachtet werden. Eine sehr tiefe Tasche mit kleinen Innenradien kann den Einsatz mehrerer Werkzeuge erfordern: eines größeren Werkzeugs zum Entfernen des größten Teils des Materials und eines kleineren Werkzeugs zur Fertigbearbeitung der Ecken und schwer zugänglichen Bereiche. Werkzeugauswahl und Schnittparameter Bei der Werkzeugauswahl müssen der Werkstoff, die Taschentiefe, die Anforderungen an die Oberflächenqualität und die Bedingungen für die Spanabfuhr berücksichtigt werden. Auch der Werkzeugdurchmesser, die Schneidenlänge und die gesamte Werkzeugauskragung spielen eine wichtige Rolle. Die Schnittparameter der CNC-Bearbeitung müssen an diese Bedingungen angepasst werden. Zu aggressive Einstellungen können Vibrationen und Werkzeugbelastungen erhöhen, während zu konservative Parameter nicht immer die besten Ergebnisse hinsichtlich der Produktionszeit liefern. In unserer täglichen Arbeit wählen wir Bearbeitungsstrategien unter Berücksichtigung des gesamten Systems aus: Bauteilgeometrie, Werkstoff, Werkzeuge und Möglichkeiten der jeweiligen Werkzeugmaschine. Nur durch die gemeinsame Betrachtung dieser Faktoren lässt sich ein stabiler Prozess erreichen. Wie lassen sich Verformungen reduzieren und gleichzeitig die Maßgenauigkeit erhalten? Das Entfernen großer Materialmengen aus dem Inneren eines Bauteils verändert während der CNC-Bearbeitung dessen Spannungsverteilung und Steifigkeit. Abhängig von der Geometrie kann dies während oder nach der Bearbeitung zu geringfügigen Verformungen führen. Dieses Risiko lässt sich durch eine geeignete Reihenfolge der Bearbeitungsschritte, ausreichendes Aufmaß für die Schlichtbearbeitung und einen möglichst gleichmäßigen Materialabtrag reduzieren. Ebenso wichtig ist eine geeignete Werkstückspannung, die keine zusätzlichen Spannungen in das Bauteil einbringt. Aus unserer Erfahrung führt die Trennung von Schrupp- und Schlichtbearbeitung bei anspruchsvolleren Komponenten häufig zu besseren Ergebnissen als der Versuch, die endgültigen Maße in einem einzigen Bearbeitungsschritt zu erreichen. Dadurch kann sich das Werkstück vor den abschließenden Bearbeitungsgängen stabilisieren, was die Einhaltung der geforderten Maßgenauigkeit erleichtert. Qualitätskontrolle und Wiederholgenauigkeit von Bauteilen mit tiefen Taschen Tiefe Taschen können nicht nur bei der Bearbeitung, sondern auch bei der Qualitätskontrolle eine Herausforderung darstellen. Die eingeschränkte Zugänglichkeit kann die Vermessung des Taschenbodens, der Seitenwände oder tief im Bauteil liegender Maße erschweren. Deshalb sollten geeignete Messverfahren bereits während der Prozessplanung berücksichtigt werden. Je nach Anforderungen können unterschiedliche Messtechniken eingesetzt werden. Besonderes Augenmerk gilt dabei den Maßen und Oberflächen, die direkten Einfluss auf die Funktion des fertigen Bauteils haben. Bei SIM Gdynia verfügen wir über mehr als 800 Messmittel, sodass wir geeignete Prüfverfahren entsprechend der Geometrie und den Anforderungen der jeweiligen Komponente auswählen können. Mehr über unseren Ansatz erfahren Sie im Artikel „Qualitätskontrolle in der CNC-Bearbeitung – wie sorgen wir bei SIM Gdynia für Präzision?“. In der Serienproduktion stellt die Aufrechterhaltung gleichbleibender Bedingungen bei aufeinanderfolgenden Bauteilen eine zusätzliche Herausforderung dar. Die Überwachung
Wie lässt sich das Risiko einer Beschädigung des Werkstücks zwischen den einzelnen CNC-Bearbeitungsschritten reduzieren?
Die Fertigung eines Bauteils gemäß technischer Dokumentation endet nicht in dem Moment, in dem es von der Maschine genommen wird. Während der Produktion kann das Bauteil transportiert, abgelegt, kontrolliert, erneut gespannt oder an weitere Prozesse übergeben werden. Jeder dieser Schritte birgt das Risiko, bereits bearbeitete Oberflächen zu beschädigen. Selbst ein kleiner Kratzer, eine eingedrückte Kante oder ein beschädigtes Gewinde kann dazu führen, dass das Bauteil die Anforderungen nicht mehr erfüllt. Deshalb ist bei der CNC-Bearbeitung nicht nur die korrekte Durchführung der einzelnen Bearbeitungsschritte wichtig, sondern auch der richtige Umgang mit dem Bauteil zwischen den Operationen. Woher kommt das Risiko einer Beschädigung des Bauteils während der CNC-Bearbeitung? Mit jedem weiteren Produktionsschritt entstehen am Bauteil mehr fertige Oberflächen, Bohrungen, Gewinde und Kanten, die vor unbeabsichtigten Beschädigungen geschützt werden müssen. Die Ursache des Problems muss nicht in der CNC-Bearbeitung selbst liegen. Schäden können beim Ablegen des Bauteils, beim Kontakt zweier Werkstücke miteinander, beim Transport zwischen Arbeitsstationen oder beim erneuten Spannen entstehen. Auch zurückgebliebene Späne können problematisch sein, da sie Spuren auf einer bereits bearbeiteten Oberfläche hinterlassen können. Aus unserer Erfahrung sollte die Art der Bauteilsicherung als Teil des gesamten Produktionsprozesses betrachtet werden, insbesondere bei Komponenten mit hohen Qualitätsanforderungen. In welchen Phasen der CNC-Bearbeitung ist das Bauteil besonders gefährdet? Das Risiko entsteht vor allem dann, wenn das Bauteil seine Position verändert oder an die nächste Arbeitsstation weitergegeben wird. Deshalb sollte bei der Prozessplanung auch berücksichtigt werden, wie das Werkstück transportiert und abgelegt wird. Transport und Ablegen von Bauteilen zwischen den Bearbeitungsschritten Zwischen den einzelnen CNC-Bearbeitungsschritten sollte der direkte Kontakt zwischen transportierten Bauteilen möglichst vermieden werden. Mehrere präzise bearbeitete Teile direkt aufeinanderzulegen, kann zu Kratzern, Dellen oder beschädigten Kanten führen. Die Art der Ablage sollte an die Geometrie und das Gewicht des Bauteils angepasst werden. Je nach Komponente können Behälter, Zwischenlagen oder speziell vorbereitete Ablageflächen eingesetzt werden, die wichtige Oberflächen schützen. Auch die Sauberkeit des Arbeitsplatzes ist entscheidend. Ein einzelner zurückgebliebener Span kann ausreichen, um beim Ablegen eines schwereren Bauteils eine Spur auf der fertigen Oberfläche zu hinterlassen. Kontrolle, Montage und zusätzliche technologische Prozesse Ein Bauteil kann auch während der Maßkontrolle, Montage, Reinigung oder bei der Übergabe an weitere technologische Prozesse beschädigt werden. Besondere Aufmerksamkeit erfordern Bezugsflächen und Funktionsflächen. Ihre Beschädigung kann nicht nur das Aussehen des Bauteils beeinflussen, sondern auch nachfolgende Operationen, die Montage oder die Funktion des fertigen Elements. Wie schützt man ein Bauteil zwischen den einzelnen CNC-Bearbeitungsschritten? Nicht alle Oberflächen sind gleichermaßen gefährdet. Die Art des Schutzes sollte daher von der Geometrie des Bauteils, den Anforderungen der technischen Dokumentation und davon abhängen, welche Bearbeitungsschritte bereits abgeschlossen wurden. Wichtig ist vor allem festzulegen, welche Oberflächen beim Abstützen, Spannen und Ablegen des Bauteils besonderen Schutz benötigen. Schutz bearbeiteter Flächen und Bezugsflächen Oberflächen, die bereits innerhalb der geforderten Toleranz gefertigt wurden, sollten während der weiteren CNC-Bearbeitung geschützt werden. Das gilt insbesondere für Flächen mit festgelegter Rauheit sowie für Bezugsflächen, die bei späteren Spannungen verwendet werden. Eine Beschädigung einer technologischen Bezugsfläche kann die Positionierung des Bauteils bei der nächsten Bearbeitungsoperation beeinflussen. Ein Kratzer auf einer Funktionsfläche kann wiederum eine zusätzliche Kontrolle oder Nacharbeit erforderlich machen. In unserer Arbeit passen wir die Art der Ablage und des Transports daran an, welche Flächen bereits fertig bearbeitet wurden und welche Anforderungen sie bis zum Ende des Prozesses erfüllen müssen. Schutz von Kanten, Bohrungen und Gewinden Kanten und Gewinde sind besonders anfällig für mechanische Beschädigungen. Ein Stoß während des Transports kann eine Kante verformen oder die ersten Gewindegänge beschädigen, was die spätere Montage erschweren kann. Auch der Schutz von Bohrungen vor Spänen und anderen Verunreinigungen ist wichtig, insbesondere bei innenliegenden Kanälen. Mehr über die Fertigung und Kontrolle von Gewinden erfahren Sie im Artikel: „CNC-Bearbeitung von Bauteilen mit Gewinden – wie lassen sich die häufigsten Fehler beim Gewindeschneiden und bei der Gewindeprüfung vermeiden?“. Wie beeinflusst die Prozessorganisation die Sicherheit des Bauteils nach der CNC-Bearbeitung? Die Verringerung des Beschädigungsrisikos sollte nicht allein von der Sorgfalt des Bedieners abhängen. Entscheidend ist die Organisation des gesamten Prozesses – von den Ablageplätzen über den Transport zwischen den Arbeitsstationen bis hin zur Lagerung von Teilen, die auf den nächsten Bearbeitungsschritt warten. In der Serienproduktion ist es wichtig, für alle Bauteile dieselben Regeln einzuhalten. Eine geeignete Anordnung und Trennung der Komponenten reduziert die Möglichkeit des direkten Kontakts und erleichtert die Ordnung zwischen den einzelnen Produktionsschritten. Aus unserer Erfahrung kann eine gut organisierte Material- und Bauteilführung das Risiko von Beschädigungen deutlich verringern, ohne den Produktionsprozess unnötig zu komplizieren. Was ist zu tun, wenn zwischen den Bearbeitungsschritten eine Beschädigung festgestellt wird? Das Feststellen einer Beschädigung zwischen einzelnen CNC-Bearbeitungsschritten bedeutet nicht automatisch, dass das Bauteil verworfen werden muss. Zunächst sollten die Position, die Art der Beschädigung und ihr Einfluss auf die in der technischen Dokumentation festgelegten Anforderungen beurteilt werden. Diese Bewertung sollte vor Beginn der nächsten Bearbeitungsoperation erfolgen, damit nicht an einem Bauteil weitergearbeitet wird, das die Endanforderungen später ohnehin nicht erfüllen kann. Je nach Art des Problems können eine Nacharbeit, eine zusätzliche Kontrolle oder das Aussortieren des Bauteils aus der weiteren Produktion möglich sein. Mehr über die Prüfung der Bauteilkonformität erfahren Sie im Artikel: „Qualitätskontrolle in der CNC-Bearbeitung – wie sorgen wir bei SIM Gdynia für Präzision?“ Zusammenfassung Der Schutz des Bauteils zwischen den einzelnen Bearbeitungsschritten hat direkten Einfluss auf die Endqualität der Produktion. Selbst eine korrekt durchgeführte CNC-Bearbeitung garantiert nicht, dass das Bauteil den Anforderungen entspricht, wenn bereits fertige Oberflächen während des Transports, der Ablage oder weiterer technologischer Arbeitsschritte beschädigt werden. Ein geeigneter Oberflächenschutz, gut geplanter Transport und eine durchdachte Prozessorganisation helfen, dieses Risiko zu reduzieren und die Qualität des Bauteils bis zum Abschluss der Fertigung zu erhalten. Planen Sie, anspruchsvolle Bauteile CNC-bearbeiten zu lassen? Kontaktieren Sie uns und senden Sie uns die Dokumentation Ihres Projekts.
Worin besteht die CNC-Bearbeitung exzentrischer Bauteile und wo wird sie eingesetzt?
Exzentrische Bauteile kommen in Mechanismen zum Einsatz, bei denen eine Achse bewusst gegenüber einer anderen versetzt ist. Solche Lösungen werden unter anderem dort eingesetzt, wo eine Drehbewegung in eine lineare oder schwingende Bewegung umgewandelt werden soll oder wo die Position eines zusammenwirkenden Bauteils eingestellt werden muss. Ihre Fertigung erfordert nicht nur die Einhaltung der richtigen Abmessungen, sondern auch eine präzise Lage der Achsen und Flächen zueinander. Aus diesem Grund erfordert die CNC-Bearbeitung exzentrischer Bauteile eine korrekte Bezugnahme, eine stabile Spannung und eine geeignete Reihenfolge der Bearbeitungsschritte. Was sind exzentrische Bauteile und worin unterscheiden sie sich von axialen Teilen? Bei einem typischen axialen Bauteil besitzen die rotierenden Flächen eine gemeinsame Achse. Bei einem exzentrischen Bauteil ist mindestens eine dieser Achsen gegenüber der Hauptachse des Werkstücks versetzt. Die Größe dieses Versatzes ist in der technischen Dokumentation festgelegt und hat direkten Einfluss auf die spätere Funktion des Bauteils. Eine solche Geometrie findet man unter anderem bei exzentrischen Wellen und Zapfen, Einstellelementen sowie in Teilen von Antriebsmechanismen. Aus fertigungstechnischer Sicht ist nicht nur das Erreichen der richtigen Durchmesser wichtig, sondern auch die Einhaltung des geforderten Achsversatzes und ihrer gegenseitigen Lage. Genau diese Zusammenhänge unterscheiden die Bearbeitung exzentrischer Bauteile von der Bearbeitung standardmäßiger axialer Teile. Wie läuft die CNC-Bearbeitung exzentrischer Bauteile ab? Die Art der Fertigung hängt von der Geometrie, den Abmessungen, dem Material und den in der Dokumentation festgelegten Anforderungen ab. Der Prozess kann Drehen, CNC-Fräsen oder eine Kombination mehrerer Bearbeitungsschritte umfassen. Vor Beginn der Produktion analysiert der Technologe die Lage der einzelnen Flächen, die Art der Bezugnahme sowie die Reihenfolge ihrer Bearbeitung. Ziel ist es, den Prozess so vorzubereiten, dass die nachfolgenden Bearbeitungsschritte stets den richtigen Bezug zu den zuvor hergestellten Merkmalen des Bauteils beibehalten. Werkstückeinrichtung und Bestimmung der Bearbeitungsachse Bei einer exzentrischen Fläche liegt die Achse des zu bearbeitenden Bereichs außerhalb der Hauptachse des Werkstücks. Deshalb muss die Spannmethode den erforderlichen Versatz berücksichtigen. In unserer Arbeit legen wir bereits in den ersten Phasen der CNC-Bearbeitung besonderen Wert auf die korrekte Festlegung der Bezugsflächen. Ein Fehler bei der Einrichtung kann die Position nachfolgender Flächen beeinflussen, selbst wenn deren einzelne Abmessungen korrekt gefertigt wurden. Drehen und Fräsen exzentrischer Flächen Exzentrische Flächen können mit unterschiedlichen Methoden gefertigt werden. Bei rotationssymmetrischen Bauteilen kommt das Drehen mit versetzter Achse zum Einsatz, während sich mit CNC-Fräsen komplexere Geometrien herstellen lassen. Die Wahl der CNC-Bearbeitungsmethode hängt außerdem von den geforderten Toleranzen, der Stückzahl, der Werkzeugzugänglichkeit und der Möglichkeit einer stabilen Spannung des Bauteils ab. Bei komplexeren Projekten kann es erforderlich sein, mehrere Bearbeitungsschritte miteinander zu kombinieren. Was beeinflusst die Genauigkeit bei der CNC-Bearbeitung exzentrischer Bauteile? Bei exzentrischen Bauteilen ist nicht nur die Genauigkeit einzelner Maße entscheidend, sondern auch die Lage der Achsen und Flächen in Bezug auf die festgelegten Bezugsflächen. Das Endergebnis wird durch die Spannmethode, die Steifigkeit des Werkstücks, die Reihenfolge der Bearbeitungsschritte und die Maßkontrolle nach der CNC-Bearbeitung beeinflusst. Bei Serienproduktion ist es ebenso wichtig, für alle Werkstücke dieselben Bearbeitungsbedingungen beizubehalten. Spannung, Steifigkeit und Prozessstabilität Das Werkstück muss so gespannt werden, dass seine Position eindeutig definiert ist und während der Bearbeitung eine ausreichende Steifigkeit gewährleistet wird. Eine zu geringe Stabilität kann zu Vibrationen, einer schlechteren Oberflächenqualität und Problemen bei der Einhaltung der erforderlichen Maße führen. Aus unserer Erfahrung wissen wir, dass bei anspruchsvolleren Bauteilen die Erstellung des CNC-Programms allein nicht ausreicht. Ebenso wichtig ist die vorherige Analyse des gesamten Prozesses und möglicher Fehlerquellen. Kontrolle der Achslage und Abmessungen Die Kontrolle sollte sowohl die Grundmaße als auch die gegenseitige Lage der bearbeiteten Flächen umfassen. Je nach technischer Dokumentation können unter anderem Durchmesser, Achsabstände, Rundlauf und geometrische Toleranzen geprüft werden. Ein Bauteil kann einen korrekt gefertigten Durchmesser aufweisen und dennoch die Anforderungen an seine Lage im Verhältnis zur übrigen Geometrie nicht erfüllen. Mehr über die Kontrolle von Bauteilen erfahren Sie im Artikel: „Qualitätskontrolle in der CNC-Bearbeitung – wie sorgen wir bei SIM Gdynia für Präzision?“. Die häufigsten Herausforderungen bei der CNC-Bearbeitung exzentrischer Bauteile Eine der größten Herausforderungen besteht darin, die korrekten Beziehungen zwischen Flächen aufrechtzuerhalten, die in verschiedenen Bearbeitungsschritten gefertigt werden. Jede erneute Spannung des Werkstücks kann eine zusätzliche Abweichung verursachen. Deshalb sind die Reihenfolge der Bearbeitung und die Art der Bezugnahme von großer Bedeutung. Auch die Geometrie des Bauteils spielt eine wichtige Rolle. Ein versetzter Schwerpunkt, eine begrenzte Steifigkeit einzelner Bereiche oder eingeschränkter Werkzeugzugang können Änderungen an der Spannmethode oder den Schnittparametern erforderlich machen. Bei größeren Serien besteht eine zusätzliche Herausforderung darin, für alle Bauteile dieselbe Genauigkeit einzuhalten. Mehr über die Vorbereitung eines stabilen Produktionsprozesses erfahren Sie im Artikel: „Von der Dokumentation bis zur stabilen Produktion – die Arbeit eines Technologen bei SIM Gdynia“. Wo werden exzentrische Bauteile eingesetzt? Exzentrische Bauteile werden dort eingesetzt, wo ein Achsversatz erforderlich ist, um eine bestimmte Bewegung zu erzeugen oder die Position anderer Teile eines Mechanismus einzustellen. Die CNC-Bearbeitung ermöglicht die Herstellung solcher Komponenten sowohl als Einzelteile als auch im Rahmen einer wiederholbaren Serienproduktion. Typische Anwendungen sind: In jedem dieser Fälle erfüllt die exzentrische Geometrie eine konkrete Funktion. Daher sollten sich die Anforderungen an die Genauigkeit aus den tatsächlichen Einsatzbedingungen des Bauteils ergeben. Zusammenfassung Die CNC-Bearbeitung exzentrischer Bauteile erfordert nicht nur die Einhaltung der richtigen Abmessungen, sondern vor allem die korrekte Lage der Achsen und Flächen zueinander. Eine richtige Bezugnahme, stabile Spannung, eine passende Reihenfolge der Bearbeitungsschritte sowie die Kontrolle des fertigen Bauteils sind dabei von großer Bedeutung. Ein gut vorbereiteter Prozess hilft, das Fehlerrisiko zu reduzieren und die erforderliche Wiederholgenauigkeit sowohl bei Einzelteilen als auch bei größeren Produktionsserien sicherzustellen. Benötigen Sie Bauteile mit anspruchsvoller Geometrie? Kontaktieren Sie uns. Wir analysieren Ihre Dokumentation und wählen die passende CNC-Bearbeitungsmethode aus.
CNC-Bearbeitung von Gussteilen – wie lassen sich Oberflächenunregelmäßigkeiten und Gussabweichungen berücksichtigen?
Gussteile werden in vielen Industriezweigen als Halbzeuge für die Herstellung mechanischer Komponenten eingesetzt. Sie reduzieren den Materialabtrag und verkürzen die Bearbeitungszeit, stellen den Technologen jedoch vor andere Herausforderungen als Walzmaterial oder Rundmaterial. Bei Gussteilen kann die tatsächliche Geometrie des Werkstücks von den CAD-Daten abweichen. Oberflächenunregelmäßigkeiten, lokale Verzüge und Unterschiede zwischen einzelnen Gusschargen bedeuten, dass die CNC-Bearbeitung bereits zu Beginn sorgfältig geplant werden muss. Wie lässt sich die natürliche Variabilität von Gussteilen berücksichtigen und gleichzeitig die geforderte Qualität des fertigen Bauteils sicherstellen? Warum erfordert die CNC-Bearbeitung von Gussteilen einen anderen Ansatz? Im Gegensatz zu gewalztem oder geschmiedetem Material gleicht kein Gussteil exakt dem anderen. Form und Verteilung des Bearbeitungsaufmaßes können variieren. Selbst wenn alle Gussteile nach derselben Dokumentation gefertigt wurden, können geringe Unterschiede die nachfolgende CNC-Bearbeitung beeinflussen. Für den Technologen bedeutet dies, dass nicht nur die Geometrie des fertigen Bauteils bewertet werden muss, sondern auch der tatsächliche Zustand des Gussteils. Bereits in dieser Phase werden Bezugsflächen ausgewählt, die Reihenfolge der Bearbeitung festgelegt und der gesamte Fertigungsprozess geplant. Bei der Bearbeitung von Gussteilen ist die Prozessstabilität entscheidend. Eine gut ausgearbeitete Fertigungsstrategie reduziert den Einfluss natürlicher Abweichungen zwischen einzelnen Gussteilen und gewährleistet eine wiederholbare Produktion. Seit über 45 Jahren entwickeln wir unsere Kompetenzen in der Herstellung präziser mechanischer Komponenten kontinuierlich weiter und investieren in moderne Bearbeitungsmaschinen, Messtechnik sowie in die Weiterentwicklung unseres Technologieteams. Dadurch sind wir in der Lage, anspruchsvolle Projekte für Kunden aus unterschiedlichsten Branchen umzusetzen. Wie beeinflussen Gussabweichungen die Vorbereitung der CNC-Bearbeitung? Jeder Bearbeitungsprozess beginnt mit der Bewertung des Halbzeugs. Dabei wird nicht nur geprüft, ob das Gussteil mit der technischen Dokumentation übereinstimmt, sondern auch, ob ausreichend Bearbeitungsaufmaß vorhanden ist, um alle geforderten Flächen entsprechend den Vorgaben herstellen zu können. Bereits in dieser Phase lassen sich Merkmale erkennen, die den weiteren Ablauf der CNC-Bearbeitung beeinflussen und die Wahl einer geeigneten Fertigungsstrategie ermöglichen. Bearbeitungsaufmaß und tatsächliche Lage der Flächen Das in der Dokumentation vorgesehene Bearbeitungsaufmaß entspricht nicht immer der tatsächlich verfügbaren Materialmenge am Gussteil. In einigen Bereichen kann mehr, in anderen weniger Material vorhanden sein. Zudem können einzelne Flächen gegenüber dem CAD-Modell leicht verschoben sein. Werden diese Abweichungen bei der Prozessplanung nicht berücksichtigt, können unbearbeitete Bereiche am Bauteil verbleiben oder es wird an anderer Stelle zu viel Material entfernt. Deshalb sollte vor Beginn der CNC-Bearbeitung überprüft werden, ob in allen kritischen Bereichen ausreichend Bearbeitungsaufmaß vorhanden ist. Dadurch lässt sich das Risiko von Problemen während der Bearbeitung deutlich reduzieren. Verzug und Unterschiede zwischen einzelnen Gussteilen Geringe Verzüge und Maßabweichungen zwischen einzelnen Gussteilen sind ein natürlicher Bestandteil des Gießprozesses. Ihr Ausmaß hängt unter anderem vom Herstellungsverfahren, vom Werkstoff und von der Größe des Gussteils ab. Das bedeutet jedoch nicht, dass für jedes Gussteil ein eigenes Bearbeitungsprogramm erforderlich ist. Entscheidend ist vielmehr die Entwicklung eines Prozesses, der zulässige Gussabweichungen berücksichtigt und dennoch eine hohe Wiederholgenauigkeit gewährleistet. Ein gut ausgearbeiteter Fertigungsprozess sollte typische Unterschiede zwischen einzelnen Gussteilen ausgleichen können. So bleibt die Produktion stabil und die gefertigten Komponenten erfüllen zuverlässig die Anforderungen der technischen Dokumentation. Wie sollten Gussteile korrekt positioniert und gespannt werden? Die Spannstrategie hat direkten Einfluss auf die Maßgenauigkeit des fertigen Bauteils. Bei Gussteilen sind Rohflächen häufig weder vollkommen eben noch parallel, weshalb die Auswahl geeigneter Bezugsflächen besonders wichtig ist. Eine korrekte Positionierung des Werkstücks reduziert den Einfluss von Gussunregelmäßigkeiten auf die nachfolgende CNC-Bearbeitung. Auswahl geeigneter Bezugsflächen Bezugsflächen sollten eine stabile Positionierung ermöglichen und gleichzeitig sicherstellen, dass alle geforderten Merkmale entsprechend der technischen Dokumentation gefertigt werden können. Daher werden bevorzugt Bereiche des Gussteils gewählt, die möglichst geringe Abweichungen aufweisen und eine korrekte Lage der später bearbeiteten Flächen gewährleisten. Bereits während der Produktionsvorbereitung lohnt es sich zu analysieren, welche Flächen sich am besten als Bearbeitungsbezüge eignen. Die richtige Auswahl verbessert die Wiederholgenauigkeit und reduziert das Fehlerrisiko bei späteren Spannvorgängen. Die Bedeutung des ersten Bearbeitungsschritts Der erste Bearbeitungsschritt entscheidet häufig über den Erfolg des gesamten Fertigungsprozesses. Dabei entstehen Bezugsflächen, die in den folgenden Spannungen als präzise technologische Referenzen dienen. Die Qualität der ersten Aufspannung beeinflusst alle weiteren Schritte der CNC-Bearbeitung. Präzise bearbeitete Bezugsflächen erleichtern die Einhaltung der geforderten Maßgenauigkeit während des gesamten Produktionsprozesses erheblich. Mehr über die Vorbereitung stabiler Produktionsprozesse erfahren Sie in unserem Artikel „Von der Dokumentation bis zur stabilen Produktion – die Arbeit eines Technologen bei SIM Gdynia“. Wie lässt sich der Einfluss von Gussabweichungen auf die Bauteilqualität reduzieren? Unterschiede zwischen einzelnen Gussteilen lassen sich nicht vollständig vermeiden. Der Fertigungsprozess kann jedoch so ausgelegt werden, dass diese Abweichungen zuverlässig berücksichtigt werden. In der Praxis bedeutet dies unter anderem: In unserer täglichen Arbeit stellen wir häufig fest, dass nicht die CNC-Bearbeitung selbst die größte Herausforderung darstellt, sondern die Entwicklung eines Fertigungsprozesses, der auf die Eigenschaften eines bestimmten Gussteils abgestimmt ist. Unsere Erfahrung aus zahlreichen Projekten ermöglicht es uns, potenzielle Probleme bereits vor Produktionsbeginn zu erkennen. Kontrolle von Gussteilen vor und nach der CNC-Bearbeitung Die Qualitätskontrolle beginnt bereits vor dem ersten Span. Je nach Projekt werden dabei unter anderem die Abmessungen des Gussteils, das vorhandene Bearbeitungsaufmaß und die Lage der wichtigsten Flächen überprüft. Bei anspruchsvolleren Komponenten lässt sich dadurch frühzeitig erkennen, ob Gussabweichungen die Fertigung gemäß technischer Dokumentation beeinträchtigen könnten. Eine frühzeitige Identifizierung solcher Abweichungen hilft, unnötige Produktionsunterbrechungen zu vermeiden. Nach Abschluss der CNC-Bearbeitung wird das fertige Bauteil überprüft, um die Übereinstimmung mit der technischen Dokumentation sicherzustellen. So wird bestätigt, dass die natürliche Variabilität des Gussteils keinen Einfluss auf die Qualität des Endprodukts hatte. Mehr über unseren Ansatz zur Qualitätskontrolle erfahren Sie im Artikel „Qualitätskontrolle in der CNC-Bearbeitung – wie sorgen wir bei SIM Gdynia für Präzision?“. Zusammenfassung Gussteile sind ein effizientes Halbzeug für die Herstellung unterschiedlichster mechanischer Komponenten. Aufgrund ihrer natürlichen Variabilität erfordern sie jedoch eine sorgfältig geplante Fertigungsstrategie. Entscheidend sind die richtige Bewertung des Bearbeitungsaufmaßes, die Auswahl geeigneter Bezugsflächen, eine stabile Werkstückspannung sowie die Kontrolle der ersten gefertigten Bauteile. Erst das Zusammenspiel dieser Faktoren ermöglicht einen wiederholbaren und präzisen CNC-Bearbeitungsprozess. Eine gut vorbereitete Fertigungsstrategie reduziert den Einfluss von Unterschieden zwischen einzelnen Gussteilen und gewährleistet eine konstant hohe Qualität der gefertigten Komponenten. Wenn Sie die CNC-Bearbeitung von Gussteilen auslagern möchten, kontaktieren Sie uns. Wir analysieren Ihre technische Dokumentation und entwickeln einen Fertigungsprozess, der optimal
CNC-Bearbeitung auf Grundlage der Kundendokumentation – was wird für die Produktionsvorbereitung benötigt?
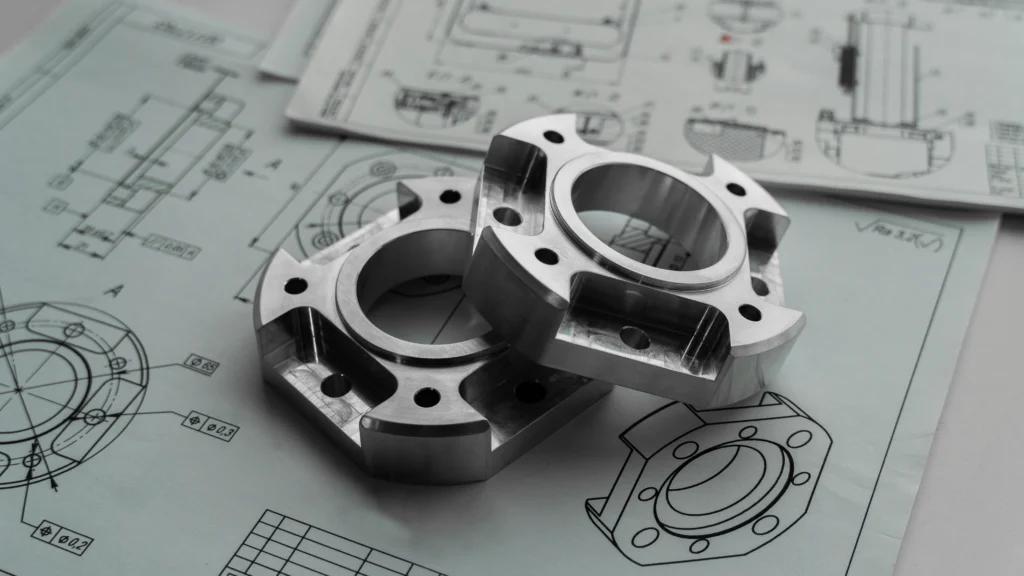
Die Produktionsvorbereitung bei der CNC-Bearbeitung beginnt lange vor dem Start der Werkzeugmaschine. Der erste Schritt ist die Analyse der vom Kunden bereitgestellten technischen Dokumentation. Auf dieser Grundlage werden die Fertigungsmöglichkeiten des Bauteils bewertet, die geeignete Technologie ausgewählt, der Produktionsablauf geplant und das Angebot vorbereitet. Eine vollständige und übersichtliche Dokumentation reduziert die Zahl zusätzlicher Abstimmungen, beschleunigt die Prozessvorbereitung und verringert das Fehlerrisiko bereits in der Umsetzungsphase. Welche Informationen sind also notwendig, um die Produktion von Komponenten in der CNC-Bearbeitung effizient vorzubereiten? Warum ist die Dokumentation bei der CNC-Bearbeitung so wichtig? Jedes Projekt beginnt mit der Analyse der technischen Dokumentation. Auf ihrer Grundlage wird geprüft, ob das Bauteil gemäß den Anforderungen gefertigt werden kann und welche technologischen Lösungen dafür am besten geeignet sind. Seit über 45 Jahren realisieren wir Projekte im Bereich der präzisen CNC-Bearbeitung für Kunden aus unterschiedlichen Branchen. Aus unserer Erfahrung wissen wir, dass eine gut vorbereitete technische Dokumentation zu den wichtigsten Faktoren für eine effiziente Produktionsvorbereitung und für die Reduzierung späterer Änderungen im Projektverlauf gehört. Die Dokumentation beeinflusst außerdem die Auswahl des Halbzeugs, die Reihenfolge der Bearbeitungsschritte, die Art der Werkstückspannung sowie den Plan für die Qualitätskontrolle. Je mehr Informationen der Fertigungsbetrieb zu Beginn des Projekts erhält, desto einfacher lässt sich ein stabiler und wiederholbarer CNC-Bearbeitungsprozess vorbereiten. Welche Informationen werden für die Vorbereitung der CNC-Bearbeitung benötigt? Je genauer die Informationen bereits in der Angebotsphase bereitgestellt werden, desto effizienter kann die CNC-Bearbeitung vorbereitet und die Produktion gestartet werden. Dabei geht es nicht nur um die technische Zeichnung. Ebenso wichtig sind Angaben zum Material, zu den Qualitätsanforderungen und zum geplanten Einsatz des Bauteils. Dadurch lassen sich zusätzliche Abstimmungen frühzeitig reduzieren und die weiteren Produktionsschritte effizienter vorbereiten. Technische Zeichnungen und 3D-Modelle in der CNC-Bearbeitung Die technische Dokumentation bildet die Grundlage der Produktionsvorbereitung. In der Regel umfasst sie Fertigungszeichnungen im PDF-Format sowie 3D-Modelle, beispielsweise im STEP-Format, die die Planung des technologischen Prozesses erleichtern. Die Dokumentation sollte unter anderem folgende Angaben enthalten: Bei anspruchsvolleren Projekten sind zusätzlich Angaben zu geometrischen Toleranzen und zu Flächen wichtig, die einer besonderen Kontrolle unterliegen. Mehr über die Bedeutung von Toleranzen erfahren Sie in unserem Artikel „Maßtoleranzen und Passungen – wie lassen sich IT-Klassen in der CNC-Bearbeitung optimieren, um nicht zu viel zu bezahlen?“ Material, Stückzahl und Anforderungen an die CNC-Bearbeitung Ebenso wichtig wie die geometrische Dokumentation sind Angaben zum Material, zur Stückzahl und zu den Qualitätsanforderungen. Diese Informationen beeinflussen die Vorbereitung der CNC-Bearbeitung, die Auswahl des Halbzeugs sowie die Planung der weiteren Produktionsschritte. Vor Produktionsbeginn sollten unter anderem folgende Punkte festgelegt werden: Aus unserer Erfahrung zeigt sich, dass die genaue Klärung dieser Informationen bereits in der Angebotsphase die Produktionsvorbereitung deutlich vereinfacht und zusätzliche Abstimmungen reduziert. Was kann die Vorbereitung der CNC-Bearbeitung verzögern? Nicht jede Dokumentation ermöglicht sofort die Vorbereitung der Fertigungstechnologie. Manche Projekte erfordern zusätzliche Erläuterungen, die sowohl die Angebotsphase als auch die Produktionsplanung verlängern. Am häufigsten betreffen diese: In unserer täglichen Arbeit erleben wir häufig, dass nicht die CNC-Bearbeitung selbst die größte Herausforderung darstellt, sondern die vorherige Klärung technischer Anforderungen. Je früher diese Fragen geklärt werden, desto effizienter kann die Produktionsvorbereitung erfolgen. Wie beeinflusst die Dokumentationsanalyse den Ablauf der CNC-Bearbeitung? Die Analyse der Dokumentation dient nicht nur der Angebotserstellung. Auf ihrer Grundlage plant der Technologe den gesamten Produktionsablauf – von der Auswahl des Halbzeugs über die Werkzeugauswahl und Spanntechnik bis hin zur Reihenfolge der Bearbeitungsschritte und zur Kontrolle des fertigen Bauteils. In vielen Fällen lassen sich bereits in dieser Phase Lösungen erkennen, mit denen der Produktionsprozess verbessert oder das Risiko von Problemen während der Bearbeitung reduziert werden kann. Für die Vorbereitung der Fertigungstechnologie ist der Technologe verantwortlich. Seine Aufgabe besteht darin, die Kundendokumentation in einen stabilen und wiederholbaren Produktionsprozess zu überführen. Mehr über seine Arbeit erfahren Sie in unserem Artikel „Von der Dokumentation bis zur stabilen Produktion – die Arbeit eines Technologen bei SIM Gdynia“. Durch eine solche Vorbereitung kann die Produktion effizient gestartet und gleichzeitig die Übereinstimmung der fertigen Komponenten mit den Anforderungen der technischen Dokumentation zuverlässig überprüft werden. Zusammenfassung Eine vollständige technische Dokumentation erleichtert die Produktionsvorbereitung, verkürzt die für die Projektanalyse benötigte Zeit und reduziert das Risiko von Missverständnissen während der Umsetzung. Je früher die wichtigsten Anforderungen an das Bauteil festgelegt werden, desto einfacher lassen sich die passende Technologie, die geeigneten Werkzeuge und ein stabiler CNC-Bearbeitungsprozess vorbereiten. In der Praxis ist die Dokumentation nicht immer von Anfang an vollständig. Deshalb lohnt es sich, noch vor Produktionsbeginn zu prüfen, ob alle für die Vorbereitung des technologischen Prozesses notwendigen Informationen enthalten sind. Dadurch lassen sich zusätzliche Rückfragen vermeiden, die Angebotserstellung beschleunigen und die spätere Auftragsabwicklung vereinfachen. Wenn Sie die CNC-Bearbeitung auslagern möchten und die Dokumentation Ihres Projekts prüfen lassen wollen, kontaktieren Sie uns. Wir helfen Ihnen dabei, einen Produktionsprozess vorzubereiten, der auf die Anforderungen des jeweiligen Bauteils abgestimmt ist.