Obróbka CNC detali z dużą różnicą grubości przekrojów – jak ograniczyć odkształcenia?
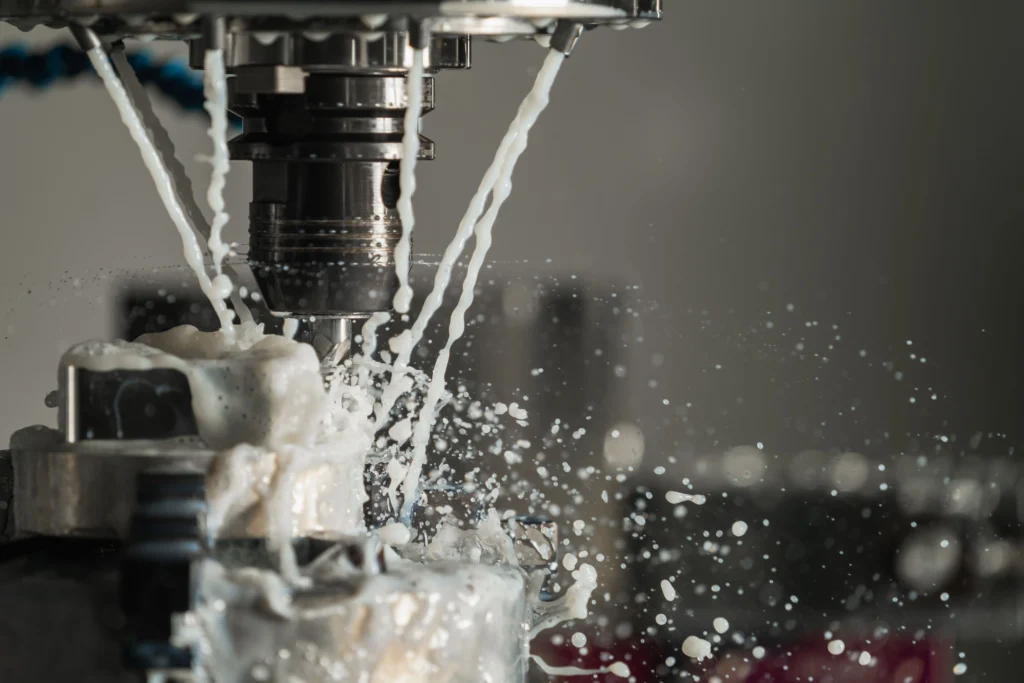
Detale o zróżnicowanej geometrii mogą mieć zarówno masywne fragmenty, jak i znacznie cieńsze obszary. Taka konstrukcja wpływa na zachowanie komponentu podczas skrawania, ponieważ poszczególne części detalu nie mają jednakowej sztywności. Przy obróbce CNC detali o dużych różnicach grubości przekrojów szczególnego znaczenia nabiera sposób usuwania materiału. Odpowiednio dobrane mocowanie, kolejność operacji oraz parametry skrawania pomagają ograniczyć odkształcenia i zachować wymaganą dokładność komponentu. Dlaczego różna grubość przekrojów jest wyzwaniem w obróbce CNC? Masywne fragmenty detalu są zwykle bardziej odporne na siły występujące podczas skrawania, natomiast cieńsze obszary łatwiej ulegają ugięciom i odkształceniom. Problem staje się szczególnie istotny, gdy podczas obróbki CNC usuwana jest duża ilość materiału. Wraz ze zmianą geometrii zmienia się również sposób, w jaki detal reaguje na siły skrawania i mocowania. Dlatego przy przygotowaniu technologii trzeba uwzględnić zarówno końcową geometrię części, jak i zmiany zachodzące na kolejnych etapach produkcji. Skąd biorą się odkształcenia podczas obróbki CNC takich detali? Odkształcenia mogą wynikać z kilku czynników, właściwości materiału, zmiany sztywności komponentu, sposobu jego zamocowania oraz przebiegu kolejnych operacji. Wraz z usuwaniem materiału zmienia się również zachowanie detalu podczas obróbki CNC. Parametry odpowiednie dla masywnego półfabrykatu mogą wymagać dostosowania na późniejszych etapach produkcji. Nierównomierna sztywność poszczególnych obszarów Różnice grubości sprawiają, że poszczególne fragmenty komponentu inaczej reagują na obciążenia. Ma to znaczenie zwłaszcza podczas obróbki powierzchni znajdujących się w pobliżu mniej sztywnych obszarów. Zbyt duże obciążenie może powodować ich chwilowe ugięcie, przez co po ustaniu siły skrawania powierzchnia nie osiągnie oczekiwanej geometrii. Podczas przygotowania obróbki CNC trzeba więc uwzględnić rzeczywistą sztywność poszczególnych części komponentu. Podobne problemy związane z ugięciami i drganiami omawiamy w artykule „Obróbka CNC cienkościennych detali – jak ograniczyć drgania i odkształcenia?”. Naprężenia materiału i zmiana geometrii podczas skrawania Usuwanie materiału zmienia rozkład naprężeń wewnętrznych występujących w półfabrykacie. W niektórych przypadkach ich uwolnienie może prowadzić do zmiany kształtu komponentu już w trakcie produkcji. Ryzyko może wzrastać, gdy z jednej części detalu usuwana jest znacznie większa ilość materiału niż z pozostałych. Powstająca w ten sposób nierównomierna geometria dodatkowo zmienia sztywność całego elementu. Jak zaplanować obróbkę CNC detalu o zróżnicowanej grubości? Przygotowanie procesu wymaga uwzględnienia zmian, jakie zachodzą w geometrii detalu podczas usuwania materiału. Szczególnie ważna jest kolejność operacji oraz moment wykonania powierzchni objętych najbardziej wymagającymi tolerancjami. Nasze zaplecze obejmuje ponad 100 urządzeń CNC, co daje możliwość doboru odpowiedniej obrabiarki do wymiarów, geometrii i wymagań komponentu. Przy częściach o zróżnicowanej grubości przekrojów istotne jest również zaplanowanie procesu tak, aby zachować stabilność mniej sztywnych obszarów. Kolejność usuwania materiału Przy dużych różnicach przekrojów znaczenie ma to, z których obszarów materiał zostanie usunięty w pierwszej kolejności. Zbyt szybkie osłabienie jednej części komponentu może zmniejszyć jego sztywność przed wykonaniem pozostałych powierzchni. Kolejność operacji powinna więc pozwalać możliwie długo zachować stabilność detalu. Odpowiednie rozłożenie usuwania materiału ogranicza również ryzyko, że wcześniej wykonana powierzchnia zmieni swoje położenie lub kształt podczas kolejnych etapów. Podział na obróbkę zgrubną i wykańczającą Rozdzielenie obróbki CNC na etap zgrubny i wykańczający pozwala najpierw usunąć większą część materiału, pozostawiając naddatek potrzebny do uzyskania finalnego wymiaru. Po obróbce zgrubnej geometria komponentu jest już bardziej zbliżona do końcowej. Jeżeli nastąpiła niewielka zmiana kształtu wynikająca z usunięcia materiału, może zostać uwzględniona podczas kolejnych operacji. Przejścia wykańczające służą uzyskaniu wymaganych wymiarów i jakości powierzchni, co ma szczególne znaczenie w obszarach o mniejszej sztywności. Więcej o tym etapie piszemy w artykule „Wykończenie powierzchni po obróbce CNC – co warto wiedzieć o ostatnim etapie obróbki”. Jak mocowanie wpływa na odkształcenia detalu podczas obróbki CNC? Mocowanie musi zapewniać stabilność komponentu podczas skrawania, ale nie powinno powodować jego odkształcenia. Przy nierównomiernej grubości przekrojów szczególnie ważny jest właściwy dobór punktów podparcia i mocowania. Jeżeli siła zostanie przyłożona do mniej sztywnego obszaru, detal może znaleźć się w wymuszonym położeniu, a po zwolnieniu mocowania częściowo wrócić do pierwotnego kształtu. Sposób mocowania dobieramy więc z uwzględnieniem geometrii całego detalu i zmian jego sztywności podczas obróbki CNC. Jak dobór parametrów i kontrola wpływają na dokładność obróbki CNC? Siły powstające podczas skrawania zależą między innymi od zastosowanego narzędzia i parametrów procesu. Przy mniej sztywnych fragmentach detalu zbyt duże obciążenie może prowadzić do ugięcia, drgań i pogorszenia dokładności powierzchni. Parametry obróbki CNC powinny być dostosowane do materiału oraz aktualnej geometrii komponentu. Znaczenie ma również stan narzędzia, ponieważ zużyte ostrze może zwiększać siły skrawania i utrudniać zachowanie stabilnych warunków pracy. Kontrola takich detali powinna obejmować zarówno wymagane wymiary, jak i geometrię komponentu po zwolnieniu mocowania. Pomiary wykonywane między kolejnymi operacjami pozwalają wcześniej wykryć odchyłki i ocenić ich wpływ na dalszą produkcję. W SIM Gdynia dysponujemy ponad 800 narzędziami pomiarowymi, co pozwala dobierać sposób kontroli do geometrii detalu i wymagań dokumentacji. Podsumowanie Duża różnica grubości przekrojów sprawia, że poszczególne części detalu mogą inaczej reagować na siły występujące podczas skrawania i mocowania. W obróbce CNC takich komponentów znaczenie mają przede wszystkim odpowiednia kolejność usuwania materiału, podział procesu na kolejne etapy, właściwe mocowanie oraz dostosowanie parametrów do zmieniającej się sztywności części. Odpowiednie zaplanowanie procesu pozwala ograniczyć ryzyko odkształceń i zwiększyć szansę na zachowanie wymaganej geometrii gotowego komponentu. Potrzebujesz obróbki CNC detalu o wymagającej geometrii? Skontaktuj się z nami, aby omówić możliwości jego wykonania.
Obróbka CNC detali wymagających kilku zamocowań – jak zachować dokładność między operacjami?
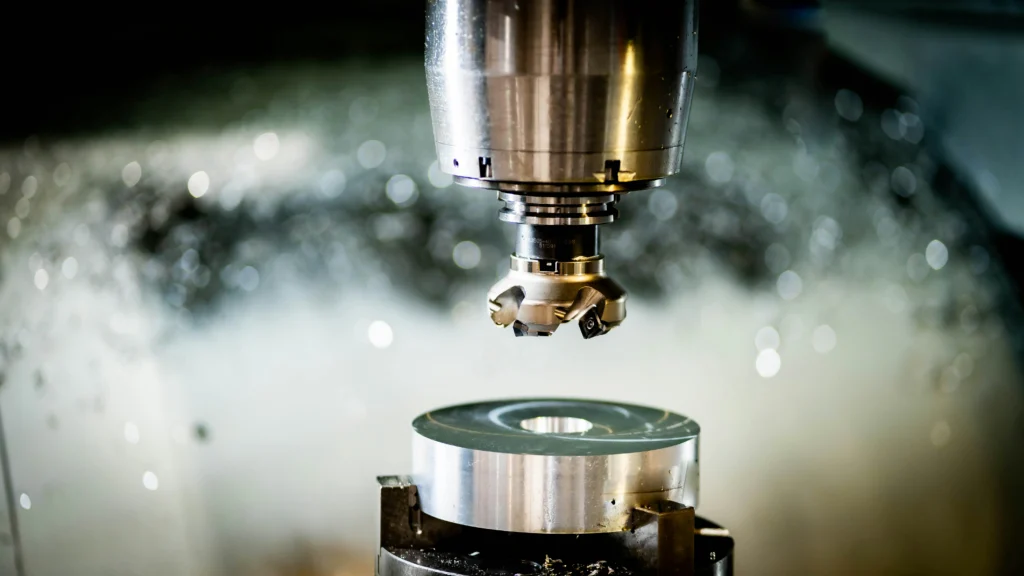
Obróbka CNC bardziej złożonych komponentów często wymaga kilku zamocowań. Wynika to z konieczności wykonania powierzchni z różnych stron detalu, jego geometrii oraz ograniczonego dostępu narzędzia. Każda zmiana ustawienia wiąże się z ryzykiem powstania odchyłek wpływających na dokładność gotowego elementu. Przy produkcji takich części szczególnego znaczenia nabiera zachowanie właściwego położenia poszczególnych powierzchni względem siebie. Wymaga to odpowiedniego zaplanowania kolejnych operacji, dokładnego bazowania oraz kontroli na poszczególnych etapach obróbki CNC. Dlaczego niektóre detale wymagają kilku zamocowań podczas obróbki CNC? Konieczność zmiany zamocowania wynika przede wszystkim z geometrii komponentu. W przypadku bardziej rozbudowanych części dostęp narzędzia do wszystkich wymaganych powierzchni w jednym ustawieniu nie zawsze jest możliwy. Kilku zamocowań mogą wymagać detale obrabiane z różnych stron, elementy z powierzchniami położonymi w różnych płaszczyznach czy komponenty wymagające zmiany sposobu podparcia. Każde kolejne ustawienie oznacza jednak ponowne określenie położenia detalu, dlatego podział obróbki CNC na operacje powinien zostać zaplanowany przed rozpoczęciem produkcji. Co wpływa na dokładność między kolejnymi zamocowaniami w obróbce CNC? Dokładność detalu zależy zarówno od zachowania wymaganych wymiarów, jak i wzajemnego położenia powierzchni wykonanych w różnych zamocowaniach. Nawet niewielkie przesunięcie podczas ponownego ustawienia części może wpłynąć na zgodność gotowego komponentu z dokumentacją. Na wynik mogą wpływać między innymi sposób bazowania, dokładność ponownego ustawienia, stan powierzchni wykorzystywanych jako bazy oraz stabilność samego mocowania. Niewielka odchyłka powstała podczas jednej operacji może mieć znaczenie dla powierzchni wykonywanych później. Bazowanie detalu i zachowanie punktów odniesienia Bazy pozwalają określić położenie komponentu podczas kolejnych etapów obróbki CNC. Powinny umożliwiać powtarzalne ustawienie części i zachowanie wymaganych zależności geometrycznych. Szczególnie ważna jest pierwsza operacja, podczas której mogą powstać powierzchnie wykorzystywane później jako odniesienie. Ich dokładność wpływa na ustawienie detalu w kolejnych zamocowaniach. Wymagania dotyczące baz i tolerancji powinny być jasno określone w dokumentacji. Szerzej o tym, jak przygotować informacje potrzebne do rozpoczęcia produkcji, piszemy w artykule „Obróbka CNC na podstawie dokumentacji klienta. Co jest potrzebne do przygotowania produkcji?”. Dokładność ustawienia i mocowania detalu Po zmianie zamocowania detal powinien znaleźć się w ściśle określonym położeniu. Znaczenie ma zarówno sposób jego ustalenia, jak i powierzchnie mające kontakt z elementami mocującymi. Ważna jest również czystość powierzchni bazowych, pozostawiony wiór lub inne zanieczyszczenie może wpłynąć na ustawienie części i wymiary wykonywane w następnej operacji. Jednocześnie mocowanie musi zapewniać stabilność podczas skrawania bez powodowania niepożądanych odkształceń. Jak planować kolejne zamocowania detalu w obróbce CNC? Podział procesu na kolejne zamocowania wymaga uwzględnienia geometrii części, tolerancji oraz wzajemnego położenia powierzchni. Istotne jest zwłaszcza ustalenie, które elementy wykonać w pierwszej kolejności i jakie bazy wykorzystać podczas następnych operacji. W SIM Gdynia od ponad 45 lat zajmujemy się produkcją komponentów mechanicznych. Przy bardziej złożonych detalach doświadczenie to wykorzystujemy już podczas przygotowania technologii, kiedy trzeba pogodzić wymagania dokumentacji z możliwościami wykonania poszczególnych powierzchni. Sposób przygotowania takich operacji omawiamy szerzej w artykule „Od dokumentacji do stabilnej produkcji – praca technologa w SIM Gdynia”. Kolejność operacji i dostęp do obrabianych powierzchni Kolejność obróbki CNC powinna umożliwiać dostęp narzędzia do wymaganych obszarów, ale jednocześnie zachowywać powierzchnie potrzebne do późniejszego bazowania i mocowania. Jeżeli kilka cech detalu ma szczególnie wymagające wzajemne położenie, korzystne może być wykonanie ich w tym samym zamocowaniu, o ile pozwalają na to geometria części i możliwości obrabiarki. Ogranicza to wpływ błędu wynikającego z ponownego ustawienia komponentu. W pozostałych przypadkach proces należy podzielić tak, aby kolejne ustawienia miały jednoznaczne i powtarzalne odniesienie do wcześniej wykonanych powierzchni. Ograniczanie błędów przy ponownym ustawieniu detalu Ograniczenie błędów wymaga odpowiednio przygotowanych baz, powtarzalnych warunków mocowania oraz kontroli powierzchni wykorzystywanych do ustalenia detalu. Przy bardziej wymagających komponentach warto również przewidzieć kontrolę na wcześniejszym etapie produkcji. Pozwala to wykryć odchyłkę, zanim wykonane zostaną kolejne operacje. Z naszego doświadczenia wynika, że przy detalach wykonywanych w kilku ustawieniach kluczowe jest traktowanie kolejnych operacji jako jednego procesu, a nie niezależnych etapów. Jakie problemy mogą pojawić się przy obróbce CNC w kilku zamocowaniach? Każda zmiana zamocowania wiąże się z ryzykiem powstania odchyłek, które mogą wpłynąć na dokładność gotowego komponentu. Do najczęstszych problemów należą: Ryzyko błędów wzrasta wraz z liczbą ustawień, dlatego podczas planowania obróbki CNC warto ograniczać ich liczbę tam, gdzie pozwalają na to geometria detalu i możliwości technologiczne. Kontrola dokładności detalu między kolejnymi operacjami obróbki CNC Kontrola na poszczególnych etapach produkcji pozwala wykryć odchyłki przed rozpoczęciem kolejnych operacji. Przy detalach wymagających kilku zamocowań szczególnie ważne jest sprawdzenie wymiarów i powierzchni, które będą wykorzystywane podczas następnego ustawienia. Zakres pomiarów zależy od dokumentacji oraz geometrii komponentu. Oprócz podstawowych wymiarów istotne może być również sprawdzenie wzajemnego położenia powierzchni wykonanych w różnych zamocowaniach. W SIM Gdynia dysponujemy ponad 800 narzędziami pomiarowymi, co pozwala dobierać sposób kontroli do geometrii detalu i wymagań określonych w dokumentacji. Podsumowanie Obróbka CNC detali wymagających kilku zamocowań wymaga odpowiedniego połączenia bazowania, kolejności operacji, stabilnego mocowania oraz kontroli. Każde ponowne ustawienie części może wpływać na jej końcową dokładność, dlatego kolejne etapy powinny być traktowane jako elementy jednego procesu technologicznego. Odpowiednie zaplanowanie kolejnych zamocowań pozwala ograniczyć błędy wynikające z ponownego ustawienia części i zachować wymagane zależności między powierzchniami wykonywanymi w różnych operacjach. Szczególne znaczenie ma przy tym zachowanie właściwych baz oraz kontrola kluczowych wymiarów na odpowiednich etapach produkcji. Twój detal wymaga obróbki CNC w kilku zamocowaniach? Skontaktuj się z nami, aby omówić możliwości jego wykonania.
SIM Gdynia na WindEnergy Hamburg 2026
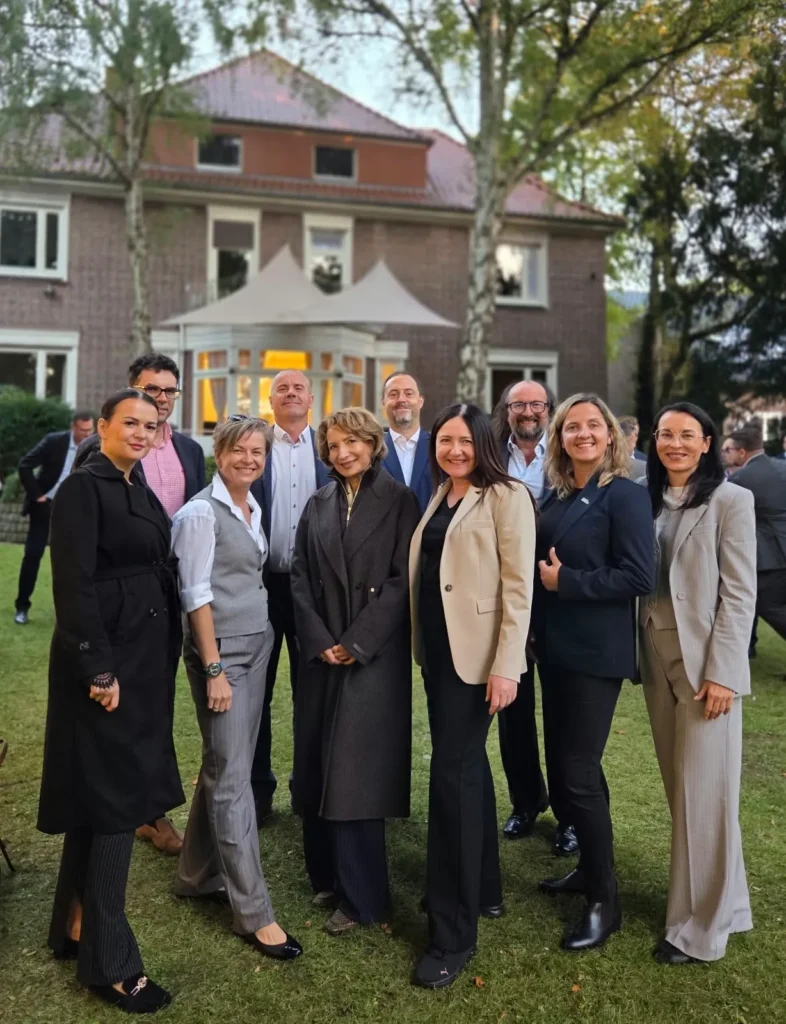
W dniach 22–24 września 2026 roku uczestniczyliśmy w wydarzeniu organizowanym przez AHK Polska podczas WindEnergy Hamburg 2026. Były to trzy intensywne dni spotkań, rozmów i wymiany doświadczeń związanych z sektorem odnawialnych źródeł energii. Udział w wydarzeniu był dla naszego zespołu okazją do nawiązania nowych kontaktów oraz do spojrzenia na rozwój energetyki wiatrowej z szerszej, międzynarodowej perspektywy. Spotkania i rozmowy podczas WindEnergy Hamburg 2026 Targi skupiające przedstawicieli sektora energetyki wiatrowej stworzyły przestrzeń do wielu wartościowych rozmów. Dla SIM Gdynia była to możliwość poznania nowych partnerów, wymiany doświadczeń oraz obserwowania kierunków, w których rozwija się obecnie branża. Szczególnie ważnym punktem naszego pobytu w Hamburgu było spotkanie networkingowe w Konsulacie Generalnym Rzeczypospolitej Polskiej. Pozwoliło nam nawiązać nowe kontakty i przeprowadzić rozmowy, które mogą stać się podstawą przyszłej współpracy. Takie bezpośrednie spotkania są dla nas szczególnie wartościowe. Pozwalają lepiej poznać potrzeby firm działających na rynku międzynarodowym, a jednocześnie zaprezentować możliwości i doświadczenie SIM Gdynia. Polski przemysł morski na WindEnergy Hamburg Istotnym elementem wydarzenia był również Pawilon Polskiego Przemysłu Morskiego zorganizowany przez PIMEW. Stanowił on miejsce spotkań i rozmów przedstawicieli polskich firm obecnych w Hamburgu, a przez cały czas trwania wydarzenia przyciągał wielu uczestników. Obecność polskich przedsiębiorstw podczas jednego z ważnych międzynarodowych wydarzeń sektora energetyki wiatrowej była dobrą okazją do prezentowania krajowych kompetencji oraz budowania nowych relacji biznesowych. Nowe kontakty i perspektywy na przyszłość Trzy dni spędzone w Hamburgu pozwoliły nam spojrzeć na przyszłość energetyki wiatrowej z nowej, globalnej perspektywy. Wracamy z nowymi kontaktami, doświadczeniami oraz inspiracjami, które mogą przełożyć się na kolejne rozmowy i projekty. Dziękujemy AHK Polska za organizację wydarzenia i wszystkich rozmów, w których mogliśmy uczestniczyć. Dziękujemy również osobom i firmom, z którymi mieliśmy okazję spotkać się podczas pobytu w Hamburgu. Do zobaczenia podczas kolejnych wydarzeń branżowych!
Obróbka CNC detali z powierzchniami ustawionymi pod kątem. Co wpływa na dokładność wykonania?
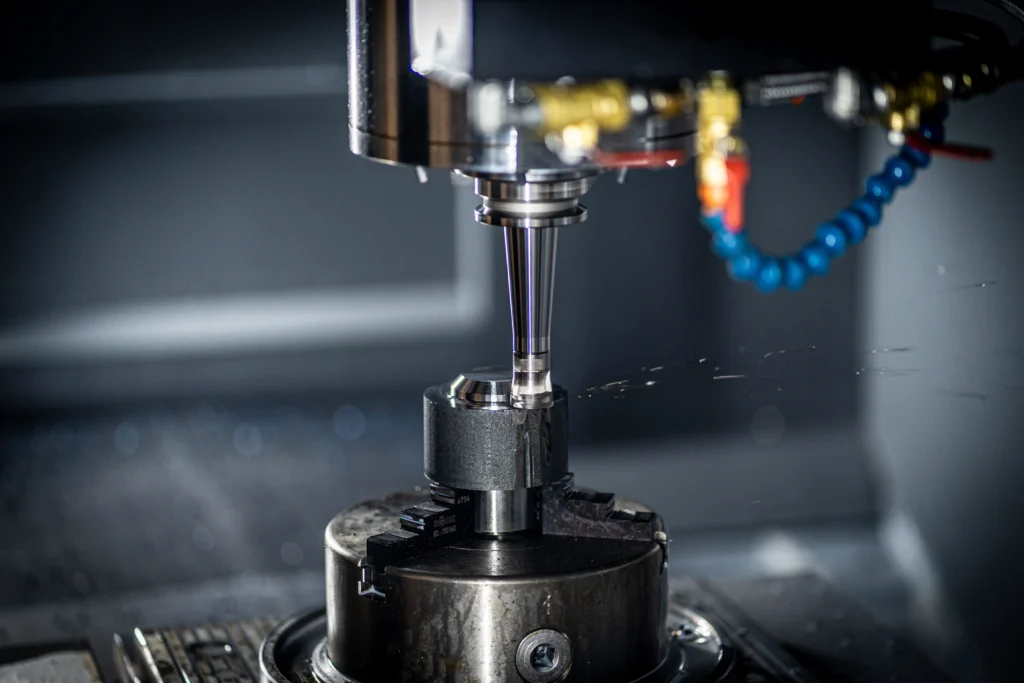
Powierzchnie ustawione pod kątem występują w wielu komponentach mechanicznych, od prostych płaszczyzn po bardziej złożone geometrie, których położenie musi być dokładnie zachowane względem pozostałych elementów detalu. W takich przypadkach znaczenie ma nie tylko sam wymiar powierzchni, ale również jej orientacja względem przyjętych baz. Obróbka CNC takich elementów wymaga właściwego ustawienia detalu, stabilnego mocowania i odpowiedniej kolejności operacji. Nawet niewielki błąd bazowania może przełożyć się na odchylenie kąta i wpłynąć na późniejszy montaż komponentu lub współpracę z innymi częściami. Dlaczego powierzchnie ustawione pod kątem są wymagające w obróbce CNC? Gdy dokumentacja wymaga wykonania płaszczyzny pod określonym kątem, trzeba zachować jej właściwe położenie względem pozostałej geometrii. Problem staje się bardziej złożony, jeśli detal zawiera kilka powierzchni ustawionych względem siebie pod różnymi kątami albo dostęp narzędzia jest ograniczony. Wtedy obróbka CNC może wymagać dodatkowego ustawienia części lub zastosowania innej strategii prowadzenia narzędzia. W naszej pracy szczególną uwagę zwracamy na to, względem których powierzchni określony jest dany kąt i jakie cechy detalu mają później znaczenie funkcjonalne. Istotne jest również to, czy powierzchnia ustawiona pod kątem będzie pełniła funkcję montażową, bazową czy kontaktową. Od tego zależy, jak rygorystycznie należy podejść do jej położenia oraz kontroli po obróbce. Jak przygotować detal do obróbki CNC powierzchni ustawionych pod kątem? Przygotowanie procesu rozpoczyna się od analizy dokumentacji technicznej. Technolog określa, które powierzchnie można wykorzystać do bazowania, w jakiej kolejności powinny zostać wykonane poszczególne elementy oraz czy narzędzie będzie miało odpowiedni dostęp do obrabianego obszaru. Każda zmiana ustawienia detalu może wprowadzać dodatkową odchyłkę, dlatego warto ograniczać liczbę ponownych bazowań i planować operacje tak, aby zachować wymagane zależności geometryczne. Bazowanie i ustawienie detalu Prawidłowo dobrane bazy technologiczne stanowią punkt odniesienia dla kolejnych operacji. Jeżeli detal zostanie ustawiony nieprawidłowo, nawet dokładnie wykonana powierzchnia może znaleźć się pod niewłaściwym kątem względem pozostałej części komponentu. Dlatego podczas obróbki CNC znaczenie ma nie tylko dokładność obrabiarki, ale również sposób ustalenia i zamocowania części. Stabilne ustawienie detalu ułatwia zachowanie powtarzalności i ogranicza ryzyko błędów w kolejnych operacjach. Z naszego doświadczenia wynika, że przy bardziej złożonych geometriach warto przeanalizować cały ciąg operacji już na etapie przygotowania technologii. Więcej o tym opisujemy w artykule „Od dokumentacji do stabilnej produkcji – praca technologa w SIM Gdynia”. Dostęp narzędzia i kolejność operacji Nie każda powierzchnia ustawiona pod kątem jest równie łatwo dostępna dla narzędzia. Ograniczenia mogą wynikać z głębokości detalu, sąsiednich ścianek lub niewielkiej przestrzeni wokół obrabianej powierzchni. W takich przypadkach istotny jest dobór odpowiedniej strategii obróbki CNC i kolejności wykonywania poszczególnych powierzchni. Niektóre elementy warto wykonać wcześniej, zanim kolejna operacja ograniczy dostęp narzędzia. Znaczenie ma również długość i średnica narzędzia. Zbyt duży wysięg może zmniejszać sztywność układu i zwiększać podatność na drgania, co wpływa zarówno na jakość powierzchni, jak i dokładność uzyskanego kąta. Co wpływa na dokładność wykonania powierzchni pod kątem? Nawet niewielkie odchyłki powstające podczas obróbki CNC mogą wpływać na końcową geometrię detalu. Znaczenie mają między innymi dokładność pozycjonowania, zużycie narzędzia oraz stabilność skrawania. Szczególnie istotne jest to, gdy powierzchnia musi zachować określone położenie względem otworów, innych płaszczyzn lub elementów montażowych. Liczy się więc nie tylko wartość kąta, ale również jego odniesienie do pozostałej geometrii. Sztywność mocowania i geometria detalu Detal musi zostać zamocowany stabilnie przez całą operację. Jeżeli pod wpływem sił skrawania dochodzi do jego przesunięcia lub odkształcenia, uzyskany kąt może różnić się od wartości określonej w dokumentacji. Ryzyko rośnie w przypadku elementów o smukłej konstrukcji, cienkich ściankach lub ograniczonej powierzchni dostępnej do mocowania. W takich sytuacjach sposób podparcia detalu powinien być dopasowany do jego rzeczywistej geometrii. Szerzej opisujemy podobny problem w artykule „Obróbka CNC cienkościennych detali – jak ograniczyć drgania i odkształcenia?”. Dobór narzędzia i parametrów obróbki CNC Rodzaj narzędzia, jego geometria i wysięg wpływają na stabilność skrawania oraz jakość gotowej powierzchni. Parametry powinny być dopasowane do materiału, konstrukcji detalu i sposobu mocowania. Zbyt agresywna obróbka CNC może zwiększać drgania i obciążenie narzędzia. Z kolei zbyt zachowawcze parametry nie zawsze dają najlepszy efekt z punktu widzenia jakości i czasu produkcji. W naszej pracy dobór parametrów analizujemy razem z geometrią komponentu i wymaganiami dokumentacji, zamiast traktować je jako osobny element procesu. Jak kontrolować kąty i wzajemne położenie powierzchni po obróbce CNC? Kontrola gotowego komponentu nie powinna ograniczać się wyłącznie do sprawdzenia podstawowych wymiarów. Jeżeli dokumentacja określa orientację powierzchni względem innych elementów, trzeba również zweryfikować wymagane zależności geometryczne. W SIM Gdynia dysponujemy ponad 800 narzędziami pomiarowymi, dzięki czemu sposób kontroli możemy dopasować do geometrii i tolerancji detalu. Kluczowe jest przy tym odniesienie wyniku do baz wskazanych w dokumentacji technicznej. W przypadku bardziej wymagających detali znaczenie ma nie tylko sam pomiar kąta, ale również sprawdzenie, czy powierzchnia znajduje się we właściwym położeniu względem pozostałej geometrii. Podsumowanie Obróbka CNC detali z powierzchniami ustawionymi pod kątem wymaga uwzględnienia bazowania, stabilności mocowania, dostępu narzędzia i kolejności operacji. Każdy z tych elementów może wpływać na końcowe położenie powierzchni względem pozostałej geometrii. Odpowiednio przygotowany proces pozwala ograniczyć ryzyko błędów, zachować wymaganą dokładność oraz utrzymać powtarzalność wykonania kolejnych detali. Szczególnie ważne jest to w komponentach, w których powierzchnie ustawione pod kątem pełnią funkcję montażową lub współpracują z innymi elementami. Planujesz zlecić obróbkę CNC detali o wymagającej geometrii? Skontaktuj się z nami i prześlij dokumentację swojego projektu.
SIM Gdynia na targach MSPO 2026 w Kielcach
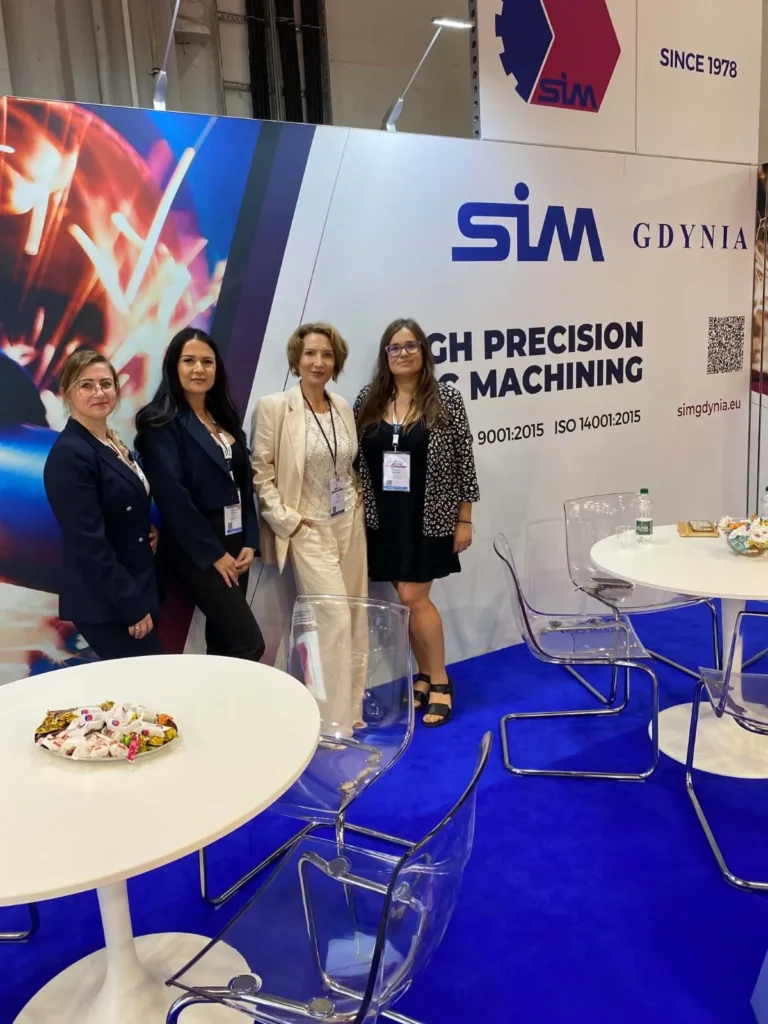
W dniach 8–11 września 2026 roku uczestniczyliśmy w XXXIV Międzynarodowym Salonie Przemysłu Obronnego MSPO w Kielcach.To jedno z najważniejszych wydarzeń branży obronnej w Polsce i Europie, które każdego roku gromadzi przedstawicieli przemysłu, instytucji, sił zbrojnych oraz zagraniczne delegacje. W tym roku krajem wiodącym wydarzenia była Kanada, co dodatkowo podkreślało międzynarodowy charakter targów. Tegoroczna edycja była dla nas kolejną okazją do zaprezentowania możliwości SIM Gdynia oraz bezpośrednich rozmów z przedstawicielami sektora obronnego. Przez cztery dni byliśmy obecni na stoisku 2-B14, gdzie spotykaliśmy się zarówno z naszymi dotychczasowymi partnerami, jak i z osobami zainteresowanymi rozpoczęciem współpracy. Cztery dni spotkań i rozmów o współpracy Udział w MSPO to dla nas przede wszystkim możliwość bezpośredniego kontaktu z firmami i specjalistami działającymi w branży. Rozmowy prowadzone podczas targów pozwalają lepiej poznać aktualne potrzeby rynku, wymienić doświadczenia oraz omówić możliwości realizacji przyszłych projektów. W tym roku również nie zabrakło wartościowych spotkań. Targi przyniosły nam nowe kontakty, perspektywy oraz pomysły na dalszy rozwój współpracy. Była to także dobra okazja, aby zaprezentować nasze doświadczenie w produkcji precyzyjnych komponentów i porozmawiać o wymaganiach stawianych częściom wykorzystywanym w sektorze obronnym. Z MSPO 2026 wracamy z nowymi perspektywami Cztery dni targów były intensywnym czasem spotkań, rozmów i wymiany doświadczeń. Udział w wydarzeniach takich jak MSPO pozwala nam nie tylko prezentować możliwości SIM Gdynia, ale również obserwować kierunki rozwoju branży i lepiej poznawać oczekiwania potencjalnych partnerów. Z tegorocznej edycji wracamy zadowoleni, z nowymi kontaktami, pomysłami oraz perspektywami na kolejne projekty. Teraz czas na kontynuację rozpoczętych w Kielcach rozmów i dalsze działania. Dziękujemy wszystkim, którzy odwiedzili nasze stoisko 2-B14 i znaleźli czas na spotkanie z naszym zespołem. Cieszymy się z przeprowadzonych rozmów i mamy nadzieję, że wiele z nich będzie początkiem udanej współpracy. Do zobaczenia podczas kolejnych wydarzeń branżowych!
Obróbka CNC części z głębokimi kieszeniami – jakie problemy pojawiają się podczas produkcji?
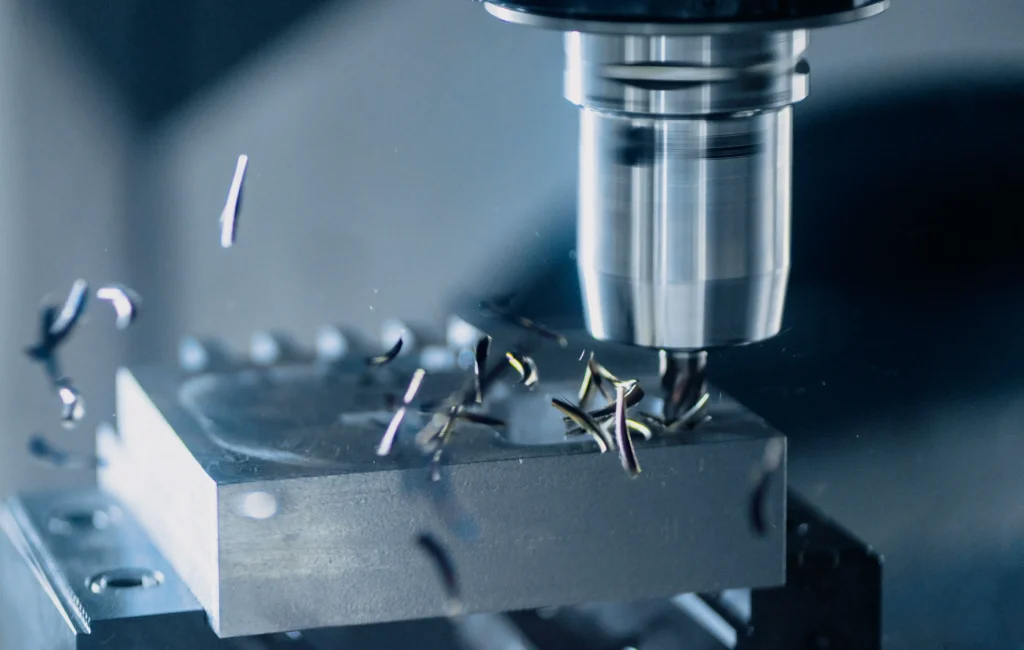
Głębokie kieszenie występują w wielu komponentach mechanicznych, między innymi w korpusach, obudowach, płytach oraz elementach konstrukcyjnych. Ich wykonanie może wyglądać na prostą operację frezarską, jednak wraz ze wzrostem głębokości kieszeni rosną wymagania dotyczące narzędzia, stabilności procesu i skutecznego odprowadzania wiórów. Obróbka CNC takich detali wymaga więc odpowiedniego przygotowania technologii. Kluczowe znaczenie mają geometria kieszeni, długość wysięgu narzędzia, parametry skrawania oraz możliwość utrzymania stabilnych warunków na całej głębokości obróbki. Dlaczego głębokie kieszenie są wymagające w obróbce CNC? Im głębsza kieszeń, tym trudniejszy staje się dostęp narzędzia do strefy skrawania. Zwiększa się wysięg freza, pogarsza sztywność układu, a odprowadzanie wiórów z dna kieszeni staje się mniej efektywne. Wszystkie te czynniki mogą wpływać na jakość powierzchni oraz dokładność gotowego detalu. Dzięki ponad 45-letniemu doświadczeniu i zapleczu obejmującemu ponad 100 urządzeń CNC realizujemy również komponenty, których geometria wymaga zastosowania dłuższych narzędzi lub kilku kolejnych operacji. W takich przypadkach Obróbka CNC wymaga nie tylko odpowiedniego programu, ale przede wszystkim przemyślanej strategii prowadzenia narzędzia i właściwego doboru parametrów. Znaczenie ma również proporcja pomiędzy szerokością a głębokością kieszeni. Im bardziej smukła geometria, tym większe ryzyko pogorszenia stabilności procesu oraz problemów z dostępem do naroży i dna detalu. Najczęstsze problemy podczas obróbki CNC głębokich kieszeni W przypadku głębokich kieszeni trudności pojawiające się podczas produkcji mogą wpływać zarówno na przebieg skrawania, jak i na jakość gotowego detalu. Ich znaczenie zależy między innymi od geometrii komponentu, materiału oraz przyjętej strategii obróbki CNC. W praktyce szczególnej uwagi wymagają dwa obszary: zachowanie stabilnej pracy narzędzia oraz skuteczne usuwanie wiórów ze strefy skrawania. Problemy w tych obszarach mogą pojawiać się jednocześnie, dlatego powinny być uwzględnione już podczas przygotowania procesu. Drgania, długi wysięg narzędzia i pogorszenie jakości powierzchni Długi wysięg narzędzia zmniejsza jego sztywność i zwiększa podatność na drgania. Ich skutkiem może być pogorszenie jakości powierzchni, nierównomierne ślady obróbki oraz trudności z utrzymaniem wymaganych wymiarów. W skrajnych przypadkach drgania mogą również przyspieszać zużycie narzędzia lub prowadzić do jego uszkodzenia. Dlatego podczas planowania obróbki CNC ważne jest ograniczenie wysięgu do niezbędnego minimum oraz dostosowanie parametrów skrawania do rzeczywistych warunków pracy narzędzia. Podobny problem pojawia się przy detalach cienkościennych, gdzie sztywność całego układu ma bezpośredni wpływ na stabilność procesu. Szerzej opisujemy to w artykule „Obróbka CNC cienkościennych detali – jak ograniczyć drgania i odkształcenia?” Odprowadzanie wiórów i dostęp chłodziwa do strefy skrawania Wraz ze wzrostem głębokości kieszeni coraz trudniejsze staje się skuteczne usuwanie wiórów. Jeżeli pozostają one w strefie obróbki, mogą być ponownie skrawane, rysować powierzchnię lub utrudniać pracę narzędzia. Problem może być dodatkowo nasilony przez ograniczony dostęp chłodziwa do dna kieszeni. W efekcie rośnie temperatura procesu, a warunki skrawania stają się mniej stabilne. Z naszego doświadczenia wynika, że przy głębokich kieszeniach samo zwiększenie intensywności chłodzenia nie zawsze wystarcza. Duże znaczenie ma również sposób prowadzenia narzędzia i odpowiednie rozłożenie kolejnych przejść tak, aby nie dopuścić do nadmiernego gromadzenia się wiórów. Jak geometria głębokiej kieszeni wpływa na przygotowanie obróbki CNC? Geometria detalu w dużym stopniu determinuje sposób przygotowania procesu. Znaczenie mają nie tylko sama głębokość kieszeni, ale również jej szerokość, promienie naroży, kształt dna oraz możliwość dostępu narzędzia. Przed rozpoczęciem produkcji technolog musi ocenić, czy cała geometria może zostać wykonana przy użyciu jednego narzędzia, czy konieczne będzie rozłożenie obróbki CNC na kilka etapów. Promienie naroży, głębokość i szerokość kieszeni Małe promienie naroży wymagają zastosowania narzędzi o odpowiednio małej średnicy. Jednocześnie wraz ze zmniejszeniem średnicy i zwiększeniem długości narzędzia spada jego sztywność, co może pogarszać warunki pracy. Dlatego geometria kieszeni powinna być analizowana jako całość. Bardzo głęboka kieszeń z niewielkimi promieniami wewnętrznymi może wymagać użycia kilku narzędzi: większego do usuwania większości materiału oraz mniejszego do wykończenia naroży i trudno dostępnych miejsc. Dobór narzędzia i parametrów skrawania Dobór narzędzia powinien uwzględniać materiał detalu, głębokość kieszeni, wymagania dotyczące jakości powierzchni oraz sposób odprowadzania wiórów. Znaczenie mają również średnica narzędzia, długość części roboczej i jego całkowity wysięg. Parametry obróbki CNC powinny być dostosowane do tych warunków. Zbyt agresywne ustawienia mogą zwiększać drgania i obciążenie narzędzia, natomiast zbyt zachowawcze nie zawsze są najlepszym rozwiązaniem z punktu widzenia czasu produkcji. W naszej pracy dobór strategii opieramy na całym układzie: geometrii detalu, materiale, narzędziu i możliwościach konkretnej obrabiarki. Dopiero połączenie tych elementów pozwala uzyskać stabilny proces. Jak ograniczyć odkształcenia i zachować dokładność detalu? Usuwanie dużej ilości materiału z wnętrza komponentu podczas obróbki CNC zmienia rozkład naprężeń i sztywność detalu. W przypadku niektórych geometrii może to prowadzić do niewielkich odkształceń pojawiających się w trakcie lub po zakończeniu obróbki. Ryzyko można ograniczyć poprzez odpowiednią kolejność operacji, pozostawienie naddatku na przejścia wykańczające oraz równomierne usuwanie materiału. Znaczenie ma również właściwe mocowanie komponentu, które nie powinno wprowadzać dodatkowych naprężeń. Z naszego doświadczenia wynika, że przy bardziej wymagających detalach lepsze rezultaty daje rozdzielenie obróbki CNC zgrubnej i wykańczającej zamiast próby uzyskania finalnego wymiaru w jednym etapie. Pozwala to ustabilizować detal przed ostatnimi przejściami i zwiększa szansę na zachowanie wymaganej dokładności. Kontrola i powtarzalność detali z głębokimi kieszeniami Głębokie kieszenie mogą być trudniejsze nie tylko do wykonania, ale również do pomiaru. Ograniczony dostęp może utrudniać kontrolę dna, ścian bocznych czy wymiarów znajdujących się głęboko wewnątrz komponentu. Dlatego sposób kontroli warto uwzględnić już podczas przygotowania technologii. W zależności od wymagań mogą być stosowane różne metody pomiarowe, a szczególną uwagę zwraca się na wymiary i powierzchnie mające bezpośredni wpływ na funkcję gotowego detalu. W SIM Gdynia dysponujemy ponad 800 narzędziami pomiarowymi, co pozwala dobrać sposób kontroli do geometrii i wymagań konkretnego detalu. Więcej o sposobach weryfikacji wykonanych komponentów piszemy w artykule „Kontrola jakości w obróbce CNC – jak dbamy o precyzję w SIM Gdynia?” Przy produkcji seryjnej dodatkowym wyzwaniem jest utrzymanie takich samych warunków dla kolejnych sztuk. Kontrola zużycia narzędzi, stabilne mocowanie oraz powtarzalne parametry obróbki CNC pozwalają ograniczyć różnice pomiędzy poszczególnymi detalami. Podsumowanie Obróbka CNC części z głębokimi kieszeniami wymaga odpowiedniego przygotowania procesu i uwzględnienia kilku wzajemnie zależnych czynników. Długi wysięg narzędzia, utrudnione odprowadzanie wiórów, ograniczony dostęp chłodziwa oraz możliwość odkształcenia detalu mogą wpływać zarówno na jakość powierzchni, jak i dokładność gotowego komponentu. Właściwy dobór narzędzi, parametrów skrawania i kolejności operacji pozwala ograniczyć te problemy i utrzymać stabilność procesu również przy większych seriach produkcyjnych. Planujesz wykonanie detali z wymagającą geometrią?
Jak ograniczyć ryzyko uszkodzenia detalu między kolejnymi etapami obróbki CNC?
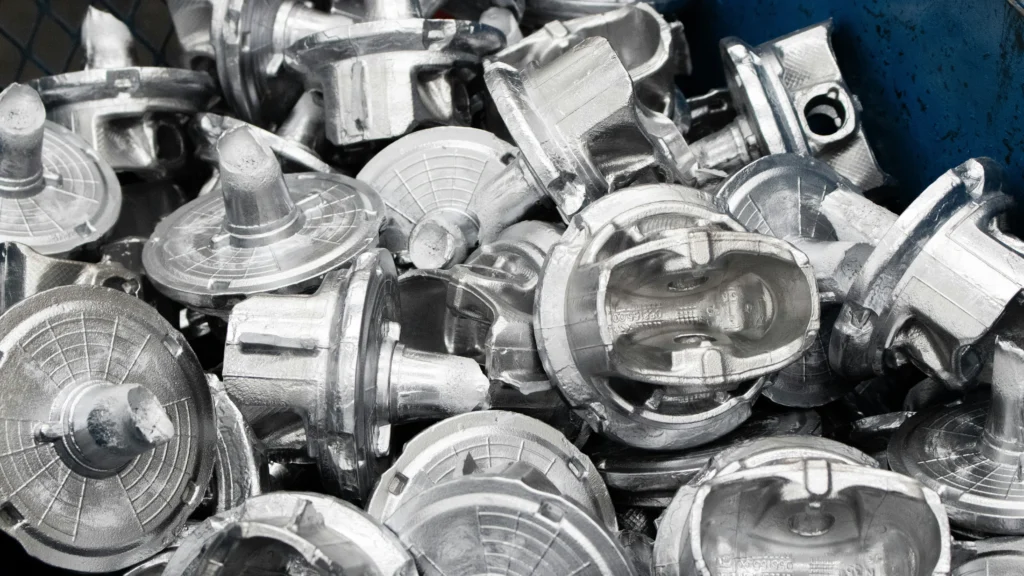
Wykonanie detalu zgodnie z dokumentacją techniczną nie kończy się w momencie zdjęcia go z obrabiarki. W trakcie produkcji komponent może być transportowany, odkładany, kontrolowany, ponownie mocowany lub przekazywany do kolejnych procesów. Każdy z tych etapów wiąże się z ryzykiem uszkodzenia wcześniej wykonanych powierzchni. Nawet niewielkie zarysowanie, wgniecenie krawędzi czy uszkodzenie gwintu może sprawić, że detal przestanie spełniać wymagania. Dlatego w obróbce CNC znaczenie ma nie tylko prawidłowe wykonanie operacji, ale również odpowiednie postępowanie z komponentem pomiędzy nimi. Skąd bierze się ryzyko uszkodzenia detalu podczas obróbki CNC? Wraz z kolejnymi etapami produkcji na detalu pojawia się coraz więcej gotowych powierzchni, otworów, gwintów i krawędzi, które trzeba chronić przed przypadkowym uszkodzeniem. Źródłem problemu nie musi być sama obróbka CNC. Do uszkodzenia może dojść podczas odkładania komponentu, kontaktu dwóch detali ze sobą, transportu między stanowiskami czy ponownego mocowania. Znaczenie mają również pozostałości wiórów, które mogą pozostawić ślady na wcześniej wykonanej powierzchni. Z naszego doświadczenia wynika, że sposób zabezpieczenia komponentu powinien być traktowany jako część całego procesu produkcyjnego, szczególnie w przypadku detali o wysokich wymaganiach jakościowych. Na których etapach obróbki CNC detal jest najbardziej narażony na uszkodzenia? Ryzyko pojawia się przede wszystkim wtedy, gdy komponent zmienia swoje położenie lub trafia na kolejne stanowisko. Dlatego podczas planowania procesu warto uwzględnić również sposób jego przemieszczania i odkładania. Transport i odkładanie detali między operacjami Pomiędzy kolejnymi etapami obróbki CNC należy ograniczyć możliwość wzajemnego kontaktu transportowanych komponentów. Bezpośrednie ułożenie kilku precyzyjnie obrobionych części na sobie może prowadzić do zarysowań, wgnieceń lub uszkodzeń krawędzi. Sposób odkładania powinien być dopasowany do geometrii i masy detalu. W zależności od komponentu mogą być stosowane pojemniki, przekładki lub przygotowane miejsca odkładcze chroniące najważniejsze powierzchnie. Znaczenie ma również czystość stanowiska. Pozostawiony wiór może wystarczyć, aby podczas odłożenia cięższego elementu powstał ślad na gotowej powierzchni. Kontrola, montaż i dodatkowe procesy technologiczne Detal może zostać uszkodzony również podczas kontroli wymiarowej, montażu, mycia czy przekazywania do kolejnych procesów technologicznych. Szczególnej uwagi wymagają powierzchnie bazowe i funkcjonalne. Ich uszkodzenie może wpłynąć nie tylko na wygląd komponentu, ale również na kolejne operacje, montaż lub działanie gotowego elementu. Jak zabezpieczać detal między kolejnymi operacjami obróbki CNC? Nie wszystkie powierzchnie są jednakowo narażone na uszkodzenia. Sposób ochrony powinien więc wynikać z geometrii komponentu, wymagań dokumentacji oraz tego, jakie operacje zostały już wykonane. Ważne jest przede wszystkim określenie, które powierzchnie wymagają szczególnej ochrony podczas podpierania, mocowania i odkładania części. Ochrona powierzchni obrobionych i bazowych Powierzchnie wykonane już w wymaganej tolerancji powinny być chronione podczas kolejnych etapów obróbki CNC. Dotyczy to zwłaszcza powierzchni o określonej chropowatości oraz baz wykorzystywanych przy następnych zamocowaniach. Uszkodzenie bazy technologicznej może wpłynąć na ustawienie detalu podczas kolejnej operacji. Z kolei zarysowanie powierzchni funkcjonalnej może wymagać dodatkowej kontroli lub poprawki. W naszej pracy sposób odkładania i przemieszczania detalu dostosowujemy do tego, które powierzchnie zostały już wykonane i jakie wymagania muszą zachować do końca procesu. Zabezpieczanie krawędzi, otworów i gwintów Krawędzie oraz gwinty są szczególnie podatne na uszkodzenia mechaniczne. Uderzenie podczas transportu może zagnieść krawędź lub uszkodzić pierwsze zwoje gwintu, utrudniając późniejszy montaż. Znaczenie ma również ochrona otworów przed wiórami i innymi zanieczyszczeniami, szczególnie w przypadku kanałów wewnętrznych. Więcej o wykonaniu i kontroli gwintów opisaliśmy w artykule „Obróbka CNC detali z gwintami – jak uniknąć najczęstszych błędów przy gwintowaniu i kontroli gwintu?”. Jak organizacja procesu wpływa na bezpieczeństwo detalu po obróbce CNC? Ograniczenie ryzyka uszkodzeń nie powinno zależeć wyłącznie od ostrożności operatora. Znaczenie ma sposób organizacji całego procesu, od miejsc odkładczych, przez transport między stanowiskami, aż po przechowywanie części oczekujących na kolejną operację. W produkcji seryjnej istotne jest zachowanie tych samych zasad dla wszystkich komponentów. Odpowiednie rozmieszczenie i rozdzielenie detali ogranicza możliwość ich wzajemnego kontaktu i ułatwia zachowanie porządku między kolejnymi etapami. Z naszego doświadczenia wynika, że właściwa organizacja przepływu detali może znacząco ograniczyć ryzyko uszkodzeń bez komplikowania samej produkcji. Co zrobić, gdy uszkodzenie zostanie wykryte między operacjami? Wykrycie uszkodzenia pomiędzy etapami obróbki CNC nie zawsze oznacza automatyczne odrzucenie detalu. Najpierw należy ocenić jego miejsce, charakter oraz wpływ na wymagania określone w dokumentacji technicznej. Taka ocena powinna zostać przeprowadzona przed rozpoczęciem kolejnej operacji, aby nie kontynuować pracy na detalu, który nie będzie mógł spełnić wymagań końcowych. W zależności od rodzaju problemu możliwa może być poprawka, dodatkowa kontrola lub wycofanie komponentu z dalszej realizacji. Więcej o weryfikacji zgodności części piszemy w artykule „Kontrola jakości w obróbce CNC – jak dbamy o precyzję w SIM Gdynia?”. Podsumowanie Ochrona detalu pomiędzy kolejnymi operacjami ma bezpośredni wpływ na końcową jakość produkcji. Nawet prawidłowo wykonana obróbka CNC nie zagwarantuje zgodności komponentu, jeśli wcześniej wykonane powierzchnie zostaną uszkodzone podczas transportu, odkładania czy kolejnych czynności technologicznych. Odpowiednie zabezpieczenie powierzchni, przemyślany transport oraz właściwa organizacja procesu pozwalają ograniczyć to ryzyko i zachować jakość detalu do końca realizacji. Planujesz zlecić obróbkę CNC wymagających detali? Skontaktuj się z nami i prześlij dokumentację swojego projektu.
Na czym polega obróbka CNC elementów mimośrodowych i gdzie znajduje zastosowanie?
Elementy mimośrodowe występują w mechanizmach, w których jedna oś jest celowo przesunięta względem drugiej. Takie rozwiązanie stosuje się między innymi tam, gdzie ruch obrotowy ma zostać przekształcony w ruch posuwisty, wahadłowy lub umożliwiać regulację położenia współpracującego elementu. Ich wykonanie wymaga nie tylko zachowania odpowiednich wymiarów, ale również dokładnego położenia osi i powierzchni względem siebie. Z tego powodu obróbka CNC elementów mimośrodowych wymaga właściwego bazowania, stabilnego mocowania i odpowiedniej kolejności operacji. Czym są elementy mimośrodowe i czym różnią się od detali osiowych? W typowym detalu osiowym powierzchnie obrotowe mają wspólną oś. W elemencie mimośrodowym co najmniej jedna z nich ma oś przesuniętą względem osi głównej detalu. Wielkość tego przesunięcia jest określona w dokumentacji technicznej i ma bezpośredni wpływ na późniejszą pracę komponentu. Taką geometrię można spotkać między innymi w wałach i czopach mimośrodowych, elementach regulacyjnych czy częściach mechanizmów napędowych. Z punktu widzenia produkcji istotne jest nie tylko uzyskanie odpowiednich średnic, ale również zachowanie wymaganego przesunięcia osi i ich wzajemnego położenia. To właśnie te zależności odróżniają obróbkę elementów mimośrodowych od standardowych detali osiowych. Jak przebiega obróbka CNC elementów mimośrodowych? Sposób wykonania zależy od geometrii, wymiarów, materiału oraz wymagań określonych w dokumentacji. Proces może obejmować toczenie, frezowanie CNC albo połączenie kilku operacji. Przed rozpoczęciem produkcji technolog analizuje położenie poszczególnych powierzchni, sposób bazowania oraz kolejność ich wykonania. Celem jest takie przygotowanie procesu, aby kolejne operacje zachowywały właściwe odniesienie do wcześniej wykonanych elementów detalu. Ustawienie detalu i wyznaczenie osi obróbki W przypadku powierzchni mimośrodowej oś obrabianego fragmentu znajduje się poza główną osią detalu, dlatego sposób mocowania musi uwzględniać wymagane przesunięcie. W naszej pracy zwracamy szczególną uwagę na przygotowanie baz już na pierwszych etapach obróbki CNC. Błąd ustawienia może wpłynąć na położenie kolejnych powierzchni, nawet jeśli ich indywidualne wymiary zostaną wykonane prawidłowo. Toczenie i frezowanie powierzchni mimośrodowych Powierzchnie mimośrodowe mogą być wykonywane różnymi metodami. W przypadku elementów obrotowych stosuje się toczenie z przesunięciem osi, natomiast frezowanie CNC pozwala wykonać bardziej złożone geometrie. Dobór metody obróbki CNC zależy również od wymaganych tolerancji, liczby detali, dostępu narzędzia oraz możliwości stabilnego zamocowania części. W bardziej złożonych projektach konieczne może być połączenie kilku operacji. Co wpływa na dokładność obróbki CNC elementów mimośrodowych? W elementach mimośrodowych istotna jest nie tylko dokładność pojedynczych wymiarów, ale również położenie osi i powierzchni względem przyjętych baz. Na końcowy rezultat wpływają sposób mocowania, sztywność detalu, kolejność operacji oraz kontrola wymiarów po obróbce CNC. Przy produkcji seryjnej równie ważne jest utrzymanie tych samych warunków obróbki dla kolejnych sztuk. Mocowanie, sztywność i stabilność procesu Detal musi zostać zamocowany w sposób zapewniający jednoznaczne położenie i odpowiednią sztywność podczas skrawania. Zbyt mała stabilność może prowadzić do drgań, pogorszenia jakości powierzchni i problemów z utrzymaniem wymaganych wymiarów. Z naszego doświadczenia wynika, że przy bardziej wymagających detalach samo przygotowanie programu CNC nie wystarcza. Równie ważna jest wcześniejsza analiza całego procesu i potencjalnych źródeł błędów. Kontrola położenia osi i wymiarów Kontrola powinna obejmować zarówno podstawowe wymiary, jak i wzajemne położenie wykonanych powierzchni. W zależności od dokumentacji sprawdzane mogą być między innymi średnice, odległości osi, bicie oraz tolerancje geometryczne. Detal może mieć prawidłowo wykonaną średnicę, a jednocześnie nie spełniać wymagań dotyczących jej położenia względem pozostałej geometrii. Więcej o kontroli komponentów piszemy w artykule „Kontrola jakości w obróbce CNC – jak dbamy o precyzję w SIM Gdynia?”. Najczęstsze wyzwania przy obróbce CNC elementów mimośrodowych Jednym z głównych wyzwań jest zachowanie prawidłowych zależności pomiędzy powierzchniami wykonywanymi w różnych operacjach. Każde kolejne ustawienie detalu może wprowadzić dodatkową odchyłkę, dlatego kolejność obróbki i sposób bazowania mają duże znaczenie. Znaczenie ma również geometria komponentu. Przesunięcie środka ciężkości, ograniczona sztywność niektórych fragmentów czy utrudniony dostęp narzędzia mogą wymagać zmiany sposobu mocowania lub parametrów skrawania. Przy większych seriach dodatkowym wyzwaniem jest utrzymanie tej samej dokładności dla kolejnych detali. Więcej o przygotowaniu stabilnego procesu opisaliśmy w artykule „Od dokumentacji do stabilnej produkcji – praca technologa w SIM Gdynia”. Gdzie stosuje się elementy mimośrodowe? Elementy mimośrodowe wykorzystuje się tam, gdzie przesunięcie osi jest potrzebne do uzyskania określonego ruchu lub regulacji położenia innych części mechanizmu. Obróbka CNC pozwala wykonywać takie komponenty zarówno jako pojedyncze detale, jak i w ramach powtarzalnej produkcji seryjnej. Do typowych zastosowań należą: W każdym z tych przypadków geometria mimośrodu pełni konkretną funkcję, dlatego wymagania dotyczące dokładności powinny wynikać z rzeczywistych warunków pracy komponentu. Podsumowanie Obróbka CNC elementów mimośrodowych wymaga zachowania nie tylko odpowiednich wymiarów, ale przede wszystkim prawidłowego położenia osi i powierzchni względem siebie. Duże znaczenie mają właściwe bazowanie, stabilne mocowanie, kolejność operacji oraz kontrola gotowego detalu. Dobrze przygotowany proces pozwala ograniczyć ryzyko błędów i zachować wymaganą powtarzalność zarówno przy pojedynczych komponentach, jak i większych seriach produkcyjnych. Potrzebujesz wykonać elementy o wymagającej geometrii? Skontaktuj się z nami. Przeanalizujemy dokumentację i dobierzemy odpowiedni sposób obróbki CNC.
Obróbka CNC detali z odlewu. Jak uwzględnić nierówności i zmienność półfabrykatu?
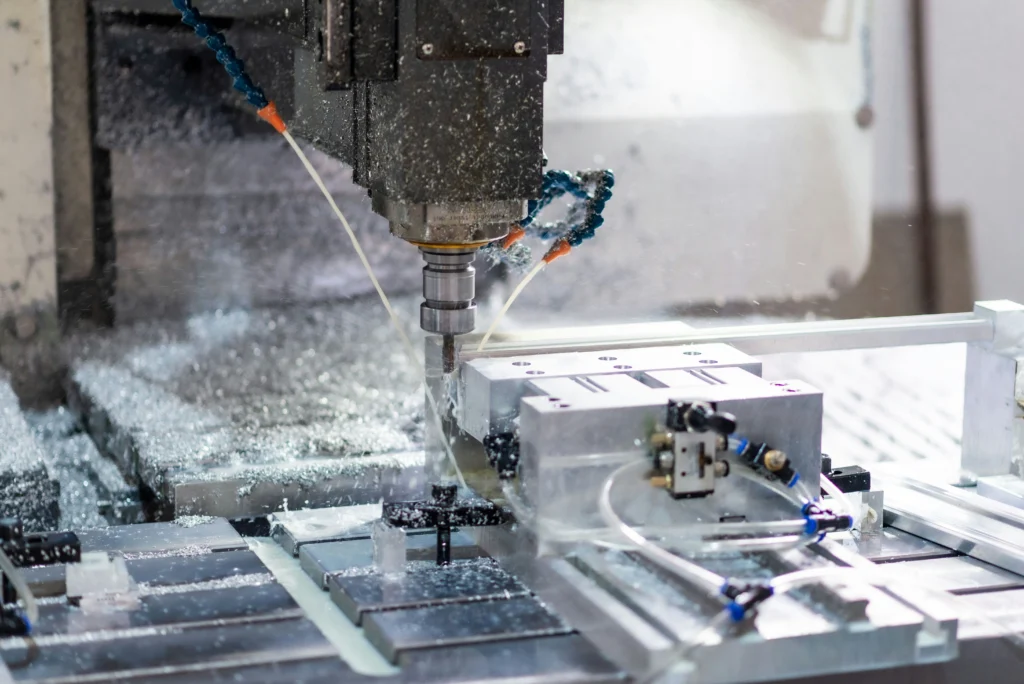
Odlewy są często wykorzystywane jako półfabrykaty do produkcji komponentów dla wielu gałęzi przemysłu. Pozwalają ograniczyć ilość usuwanego materiału oraz skrócić czas obróbki, jednak stawiają przed technologiem inne wyzwania niż materiał walcowany czy pręty. W przypadku odlewów rzeczywista geometria półfabrykatu może różnić się od modelu nominalnego. Nierówności powierzchni, lokalne odkształcenia czy różnice pomiędzy kolejnymi partiami sprawiają, że obróbka CNC wymaga odpowiedniego przygotowania procesu już na etapie planowania technologii. Jak uwzględnić zmienność półfabrykatu i zachować wymaganą jakość gotowego detalu? Dlaczego obróbka CNC detali z odlewu wymaga innego podejścia? W przeciwieństwie do materiałów walcowanych lub kutych, każdy odlew może nieznacznie różnić się od poprzedniego. Nie zawsze ma jednakowy kształt i identyczny rozkład naddatków obróbkowych. Nawet jeśli odlewy zostały wykonane według tej samej dokumentacji, pomiędzy poszczególnymi sztukami mogą występować niewielkie różnice wpływające na dalszą obróbkę CNC. Dla technologa oznacza to konieczność oceny nie tylko geometrii gotowego detalu, ale również rzeczywistego stanu półfabrykatu. To właśnie na tym etapie zapadają decyzje dotyczące bazowania, kolejności operacji oraz sposobu przygotowania procesu. W przypadku odlewów największe znaczenie ma przewidywalność całego procesu. Dobrze zaplanowana technologia pozwala ograniczyć wpływ naturalnych różnic pomiędzy półfabrykatami i utrzymać wymaganą powtarzalność produkcji. Od ponad 45 lat rozwijamy kompetencje w zakresie produkcji komponentów mechanicznych, stale inwestując w park maszynowy, zaplecze pomiarowe oraz rozwój zespołu inżynierów, co pozwala realizować wymagające projekty dla klientów z wielu branż. Jak zmienność odlewu wpływa na przygotowanie obróbki CNC? Przygotowanie procesu rozpoczyna się od oceny półfabrykatu. Istotne jest nie tylko to, czy odlew odpowiada dokumentacji, ale również czy posiada odpowiedni naddatek oraz umożliwia wykonanie wszystkich powierzchni zgodnie z wymaganiami. Już na tym etapie można zidentyfikować cechy, które mogą wpłynąć na przebieg obróbki CNC i zdecydować o sposobie przygotowania technologii. Naddatki obróbkowe i rzeczywiste położenie powierzchni Nominalny naddatek zapisany w dokumentacji nie zawsze odpowiada rzeczywistej ilości materiału znajdującej się na konkretnym odlewie. Lokalnie może być on większy lub mniejszy, a niektóre powierzchnie mogą być przesunięte względem modelu CAD. Jeżeli nie zostanie to uwzględnione podczas przygotowania procesu, może dojść do pozostawienia fragmentów powierzchni nieobrobionych lub odwrotnie, usunięcia zbyt dużej ilości materiału. Dlatego jeszcze przed rozpoczęciem obróbki CNC warto zweryfikować, czy naddatek jest wystarczający we wszystkich kluczowych miejscach detalu. Pozwala to ograniczyć ryzyko problemów pojawiających się podczas kolejnych operacji. Odkształcenia i różnice między kolejnymi odlewami Naturalnym zjawiskiem są również niewielkie odkształcenia oraz różnice pomiędzy kolejnymi partiami odlewów. Ich wielkość zależy między innymi od technologii wykonania półfabrykatu, materiału czy jego gabarytów. Nie oznacza to jednak, że każdy odlew wymaga indywidualnego przygotowania programu. Znacznie ważniejsze jest opracowanie procesu, który uwzględnia dopuszczalną zmienność półfabrykatów i pozwala zachować powtarzalność produkcji. Dobrze przygotowana technologia powinna być odporna na typowe odchyłki występujące pomiędzy kolejnymi sztukami. Dzięki temu proces pozostaje stabilny, a gotowe komponenty spełniają wymagania dokumentacji. Jak prawidłowo bazować i mocować detale z odlewu? Sposób bazowania ma bezpośredni wpływ na dokładność wykonania gotowego komponentu. W przypadku odlewów powierzchnie surowe często nie są idealnie płaskie ani równoległe, dlatego wybór odpowiednich baz wymaga szczególnej uwagi. Prawidłowo przygotowane bazowanie pozwala ograniczyć wpływ nierówności półfabrykatu na kolejne etapy obróbki CNC. Wybór powierzchni bazowych Powierzchnie bazowe powinny zapewniać możliwie stabilne ustalenie detalu i jednocześnie umożliwiać wykonanie wszystkich wymaganych powierzchni zgodnie z dokumentacją. Oznacza to wybór takich miejsc odlewu, które charakteryzują się najmniejszą zmiennością i pozwalają zachować odpowiednie położenie obrabianych elementów. Już na etapie przygotowania technologii warto przeanalizować, które powierzchnie najlepiej sprawdzą się jako bazy. Odpowiedni wybór ułatwia zachowanie powtarzalności i ogranicza ryzyko błędów podczas kolejnych zamocowań. Znaczenie pierwszej operacji obróbkowej Pierwsza operacja często decyduje o powodzeniu całego procesu. To właśnie wtedy wykonywane są powierzchnie, które w kolejnych zamocowaniach stają się dokładnymi bazami technologicznymi. Od jakości pierwszego zamocowania zależy przebieg dalszych etapów obróbki CNC. Prawidłowo wykonane bazy technologiczne ułatwiają zachowanie wymaganej dokładności w kolejnych operacjach. Więcej o przygotowaniu procesu przeczytasz w artykule „Od dokumentacji do stabilnej produkcji – praca technologa w SIM Gdynia”. Jak ograniczyć wpływ zmienności półfabrykatu na jakość detalu? Całkowite wyeliminowanie różnic pomiędzy odlewami nie zawsze jest możliwe. Można jednak przygotować proces, który będzie na nie odporny. W praktyce oznacza to między innymi: W naszej codziennej pracy często spotykamy się z projektami, w których największym wyzwaniem nie jest sama obróbka CNC, lecz właściwe przygotowanie procesu pod konkretny rodzaj półfabrykatu. To właśnie doświadczenie zdobywane przy realizacji różnorodnych projektów pozwala szybciej identyfikować potencjalne problemy jeszcze przed rozpoczęciem produkcji. Kontrola detali z odlewu przed i po obróbce CNC Kontrola rozpoczyna się jeszcze przed pierwszym przejściem narzędzia. W zależności od rodzaju projektu weryfikowane są między innymi wymiary półfabrykatu, dostępność naddatków oraz położenie najważniejszych powierzchni. W przypadku bardziej wymagających komponentów już na tym etapie można ocenić, czy zmienność półfabrykatu nie wpłynie na możliwość wykonania detalu zgodnie z dokumentacją. Pozwala to uniknąć niepotrzebnych przestojów podczas produkcji. Po zakończeniu obróbki CNC sprawdzana jest zgodność gotowego komponentu z dokumentacją techniczną. Dzięki temu można potwierdzić, że mimo naturalnej zmienności odlewu detal spełnia wszystkie wymagania projektowe. Więcej o przebiegu kontroli przeczytasz w artykule „Kontrola jakości w obróbce CNC – jak dbamy o precyzję w SIM Gdynia?”. Podsumowanie Odlewy pozwalają efektywnie przygotować półfabrykat do produkcji wielu komponentów, jednak ich naturalna zmienność wymaga odpowiedniego podejścia technologicznego. Kluczowe znaczenie mają właściwa ocena naddatków, odpowiedni dobór baz, stabilne mocowanie oraz kontrola pierwszych wykonanych detali. Dopiero połączenie tych elementów pozwala przygotować proces zapewniający powtarzalną i precyzyjną obróbkę CNC. Dzięki odpowiednio zaplanowanej technologii można ograniczyć wpływ różnic pomiędzy kolejnymi odlewami i utrzymać wysoką jakość gotowych komponentów. Planujesz zlecić obróbkę CNC detali z odlewu? Skontaktuj się z nami. Pomożemy przeanalizować dokumentację i przygotować proces dopasowany do specyfiki Twojego projektu.
Obróbka CNC na podstawie dokumentacji klienta. Co jest potrzebne do przygotowania produkcji?
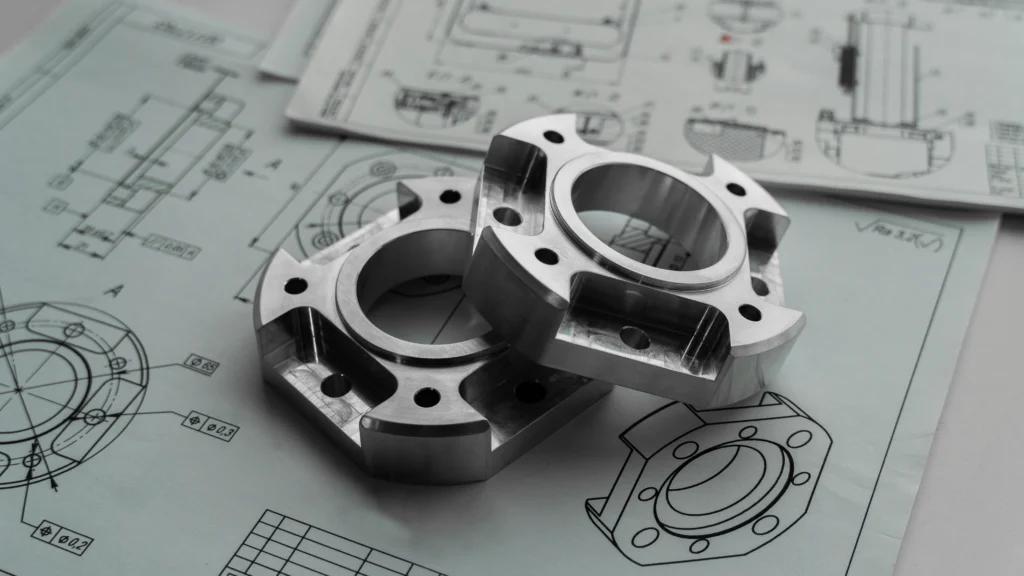
Przygotowanie produkcji w obróbce CNC rozpoczyna się na długo przed uruchomieniem obrabiarki. Pierwszym etapem jest analiza dokumentacji technicznej przekazanej przez klienta. To właśnie na jej podstawie oceniane są możliwości wykonania detalu, dobierana technologia, planowany przebieg produkcji oraz przygotowywana wycena. Kompletna i czytelna dokumentacja pozwala ograniczyć liczbę dodatkowych ustaleń, przyspiesza przygotowanie procesu i zmniejsza ryzyko błędów już na etapie realizacji. Jakie informacje są więc niezbędne, aby sprawnie rozpocząć produkcję komponentów w obróbce CNC? Dlaczego dokumentacja ma kluczowe znaczenie w obróbce CNC Każdy projekt rozpoczyna się od analizy dokumentacji technicznej. To właśnie na jej podstawie określane jest, czy detal może zostać wykonany zgodnie z wymaganiami oraz jakie rozwiązania technologiczne będą najbardziej odpowiednie. Od ponad 45 lat realizujemy projekty wymagające precyzyjnej obróbki CNC dla klientów z różnych branż. Z naszego doświadczenia wynika, że dobrze przygotowana dokumentacja techniczna jest jednym z najważniejszych czynników wpływających na sprawne przygotowanie produkcji i ograniczenie liczby zmian na dalszych etapach realizacji. Dokumentacja wpływa również na wybór półfabrykatu, kolejność operacji, sposób mocowania detalu oraz plan kontroli jakości. Im więcej informacji otrzymuje wykonawca na początku projektu, tym łatwiej przygotować stabilny i powtarzalny proces obróbki CNC. Jakie informacje są potrzebne do przygotowania obróbki CNC Im dokładniejsze informacje zostaną przekazane na etapie zapytania ofertowego, tym sprawniej można przygotować technologię obróbki CNC i rozpocząć produkcję. Nie chodzi wyłącznie o sam rysunek techniczny, równie ważne są dane dotyczące materiału, wymagań jakościowych oraz planowanego zastosowania detalu. Dzięki temu już na początku można ograniczyć liczbę dodatkowych ustaleń i sprawniej przejść do kolejnych etapów realizacji. Rysunki techniczne i modele 3D w obróbce CNC Podstawą przygotowania produkcji jest dokumentacja techniczna. Najczęściej obejmuje ona rysunki wykonawcze w formacie PDF oraz modele 3D, np. STEP, które ułatwiają przygotowanie procesu technologicznego. Dokumentacja powinna zawierać między innymi: W przypadku bardziej wymagających projektów istotne są również informacje dotyczące tolerancji geometrycznych czy powierzchni wymagających szczególnej kontroli. Więcej o znaczeniu tolerancji piszemy w artykule „Tolerancje wymiarowe i pasowania – jak optymalizować klasy IT w obróbce CNC, by nie przepłacać?” Materiał, liczba detali i wymagania dotyczące obróbki CNC Równie ważne jak dokumentacja geometryczna są informacje dotyczące materiału, liczba detali oraz wymagań jakościowych. Dane te wpływają na sposób przygotowania obróbki CNC, dobór półfabrykatu i planowanie kolejnych etapów produkcji. Przed rozpoczęciem produkcji warto określić: Z naszego doświadczenia wynika, że już na etapie zapytania ofertowego doprecyzowanie tych informacji pozwala znacznie usprawnić przygotowanie produkcji i ograniczyć liczbę dodatkowych uzgodnień. Co może opóźnić przygotowanie obróbki CNC Nie każda dokumentacja od razu pozwala rozpocząć przygotowanie technologii. Część projektów wymaga dodatkowych wyjaśnień, które wydłużają etap wyceny i planowania produkcji. Najczęściej dotyczą one: W naszej pracy często spotykamy się z sytuacjami, w których największym wyzwaniem nie jest sama obróbka CNC detalu, lecz wcześniejsze doprecyzowanie wymagań technicznych. Im wcześniej zostaną one wyjaśnione, tym sprawniej można przejść do przygotowania produkcji. Jak analiza dokumentacji przekłada się na przebieg obróbki CNC Analiza dokumentacji nie służy wyłącznie przygotowaniu wyceny. To na jej podstawie technolog planuje cały przebieg produkcji, od wyboru półfabrykatu, przez dobór narzędzi i sposobu mocowania, aż po kolejność operacji oraz kontrolę gotowego komponentu. W wielu przypadkach już na tym etapie można zidentyfikować rozwiązania pozwalające usprawnić proces produkcyjny lub ograniczyć ryzyko wystąpienia problemów podczas obróbki. Za przygotowanie technologii odpowiada technolog, którego zadaniem jest przełożenie dokumentacji klienta na stabilny i powtarzalny proces produkcyjny. Więcej o jego pracy opisaliśmy w artykule „Od dokumentacji do stabilnej produkcji – praca technologa w SIM Gdynia”. Dzięki takiemu przygotowaniu możliwe jest sprawne rozpoczęcie produkcji oraz skuteczna weryfikacja zgodności gotowych komponentów z wymaganiami określonymi w dokumentacji technicznej. Podsumowanie Kompletna dokumentacja techniczna pozwala sprawniej przygotować produkcję, skrócić czas potrzebny na analizę projektu oraz ograniczyć ryzyko nieporozumień na etapie realizacji. Im wcześniej zostaną określone najważniejsze wymagania dotyczące detalu, tym łatwiej zaplanować technologię, dobrać odpowiednie narzędzia i przygotować stabilny proces obróbki CNC. W praktyce nie każda dokumentacja jest od razu kompletna. Dlatego jeszcze przed rozpoczęciem produkcji warto zweryfikować, czy zawiera wszystkie informacje niezbędne do przygotowania procesu technologicznego. Pozwala to uniknąć dodatkowych pytań, przyspiesza wycenę i ułatwia późniejszą realizację zamówienia. Jeżeli planujesz zlecić obróbkę CNC i chcesz zweryfikować dokumentację swojego projektu, skontaktuj się z nami. Pomożemy przygotować proces produkcji dopasowany do wymagań wykonywanego detalu.