DUAL USE czyli biznes i bezpieczeństwo
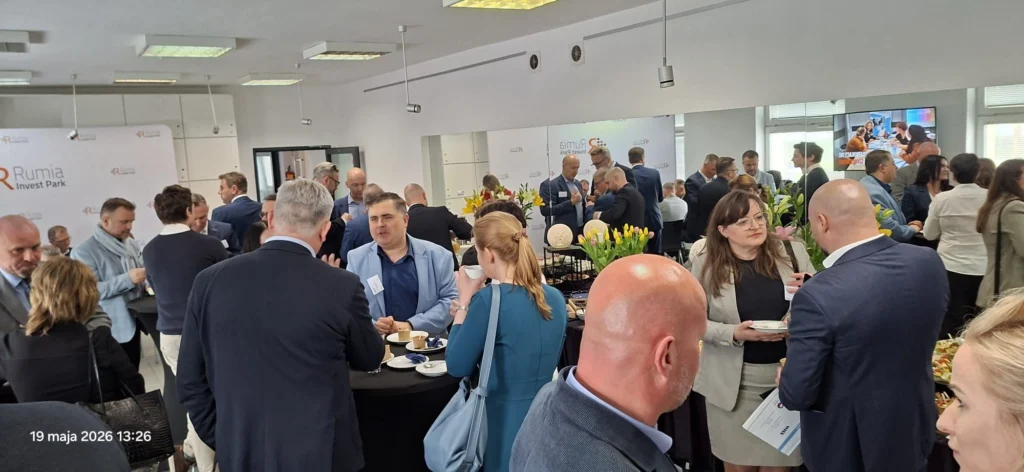
19 maja mieliśmy okazję uczestniczyć w konferencji „Dual Use – kooperacja, wyzwania, szanse i kierunki finansowania w dobie morskiej energetyki wiatrowej i energetyki atomowej”, która odbyła się w Stacji Kultura w Rumi. Wydarzenie zostało zorganizowane przez Miasto Rumia, spółkę Rumia Invest Park oraz firmę Kongsberg i było poświęcone technologiom oraz rozwiązaniom podwójnego zastosowania, czyli takim, które mogą znaleźć zastosowanie zarówno w sektorze cywilnym, jak i obronnym. Konferencja zgromadziła przedstawicieli biznesu, przemysłu, sektora energetycznego oraz firm związanych z nowoczesnymi technologiami. W centrum rozmów znalazły się zagadnienia związane z rozwojem morskiej energetyki wiatrowej, energetyki atomowej, bezpieczeństwa infrastruktury oraz przyszłości przemysłu w regionie Pomorza. Pomorze wobec nowych wyzwań przemysłowych Podczas konferencji dużo czasu poświęcono zmianom, które zachodzą obecnie w regionie. Dynamiczny rozwój inwestycji energetycznych i infrastrukturalnych powoduje wzrost zapotrzebowania na nowe technologie, kompetencje oraz partnerów przemysłowych zdolnych do realizacji wymagających projektów produkcyjnych. Coraz większe znaczenie zyskują rozwiązania typu dual use, które znajdują zastosowanie zarówno w sektorze cywilnym, jak i obszarach związanych z bezpieczeństwem oraz przemysłem obronnym. Dla firm produkcyjnych oznacza to nie tylko nowe możliwości rozwoju, ale również konieczność dostosowania procesów do coraz wyższych wymagań technologicznych i jakościowych. Rozmowy o technologii i kierunkach rozwoju rynku Udział w wydarzeniu był dla nas okazją do rozmów o kierunkach rozwoju przemysłu oraz roli firm produkcyjnych w projektach związanych z energetyką, przemysłem morskim i bezpieczeństwem infrastruktury. Takie spotkania mają dużą wartość, ponieważ pozwalają lepiej zrozumieć potrzeby rynku, kierunki rozwoju technologii oraz wyzwania, z którymi w najbliższych latach będzie mierzył się sektor przemysłowy. W trakcie konferencji poruszano również temat współpracy pomiędzy biznesem, samorządami oraz firmami technologicznymi. Rozwój dużych projektów energetycznych wymaga bowiem nie tylko inwestycji infrastrukturalnych, ale również budowania stabilnego zaplecza produkcyjnego i technologicznego w regionie. Znaczenie współpracy i wymiany doświadczeń Dla nas udział w takich wydarzeniach to nie tylko możliwość zdobywania wiedzy, ale również okazja do wymiany doświadczeń i rozmów z przedstawicielami różnych sektorów przemysłu. Bezpośredni kontakt z partnerami technologicznymi, producentami oraz ekspertami rynku pozwala spojrzeć szerzej na zmiany zachodzące w branży i lepiej ocenić kierunki rozwoju nowoczesnej produkcji przemysłowej. Dziękujemy organizatorom za możliwość udziału w wydarzeniu oraz wartościowe rozmowy branżowe.
Inżynieria odwrotna – od zużytego detalu do nowej dokumentacji i obróbki CNC
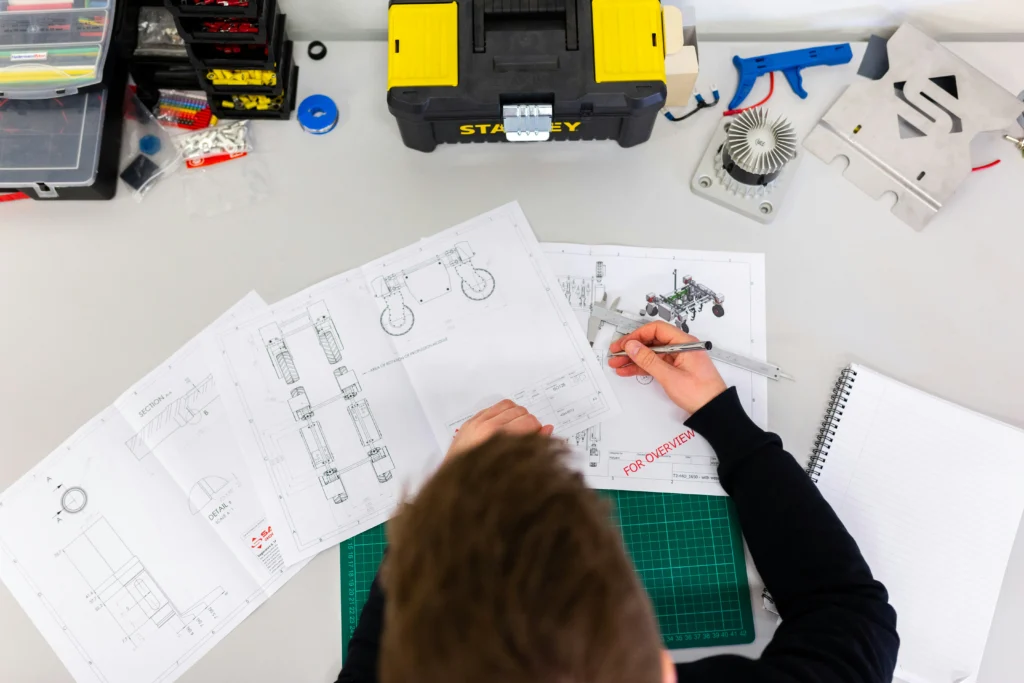
W wielu zakładach produkcyjnych problemem nie jest sama awaria części, ale brak możliwości jej szybkiego odtworzenia. Dotyczy to szczególnie starszych maszyn, dla których dokumentacja techniczna jest niekompletna, niedostępna lub po prostu już nie istnieje. W takich sytuacjach wymiana całego urządzenia często nie jest uzasadniona finansowo, a dostępność oryginalnych części bywa ograniczona. Właśnie wtedy zastosowanie znajduje inżynieria odwrotna (Reverse Engineering) połączona z obróbką CNC. Proces ten pozwala odtworzyć część na podstawie fizycznego wzorca, przygotować nową dokumentację techniczną i wykonać detal dostosowany do dalszej pracy w istniejącym układzie. Kiedy inżynieria odwrotna i obróbka CNC są alternatywą dla zakupu nowych części Nie każda część wymaga odtworzenia od podstaw, ale w wielu przypadkach jest to najbardziej racjonalne rozwiązanie. Szczególnie wtedy, gdy przestój maszyny generuje realne koszty, a pozyskanie oryginalnej części okazuje się trudne lub nieopłacalne. Dotyczy to zwłaszcza starszych urządzeń, dla których dostępność części zamiennych jest ograniczona albo czas oczekiwania na dostawę nie odpowiada potrzebom ciągłej produkcji. Brak dokumentacji technicznej a konieczność odtworzenia komponentu W przypadku starszych maszyn dokumentacja techniczna często nie jest dostępna. Dotyczy to zarówno urządzeń wycofanych z produkcji, jak i części, które były projektowane wiele lat temu bez cyfrowego archiwum dokumentacji. W takich sytuacjach zużyty detal staje się jedynym punktem odniesienia. Jeśli jego stan oraz zachowane cechy geometryczne pozwalają na wiarygodną analizę, możliwe jest przygotowanie nowej dokumentacji technicznej i wykonanie zamiennego detalu w procesie obróbki CNC. Zużyte lub niedostępne części w starszych maszynach Problem dotyczy nie tylko dokumentacji, ale również dostępności części. W praktyce utrzymania ruchu częstym wyzwaniem są komponenty, których producent nie oferuje już w sprzedaży albo czas oczekiwania na dostawę jest nieakceptowalny z punktu widzenia produkcji. W takich przypadkach inżynieria odwrotna pozwala znacząco skrócić drogę od identyfikacji problemu do wykonania nowego detalu, bez konieczności kosztownej modernizacji całego urządzenia. Jak wygląda proces inżynierii odwrotnej przed obróbką CNC Odtworzenie części na podstawie zużytego detalu nie polega wyłącznie na skopiowaniu jego kształtu. Kluczowe znaczenie ma zrozumienie funkcji podzespołu, jego geometrii oraz warunków, w których będzie dalej pracował. Celem procesu jest przygotowanie rozwiązania, które będzie mogło ponownie pracować w istniejącym układzie, a nie wyłącznie odwzorowanie samego wyglądu elementu. Analiza fizycznego detalu i ocena możliwości odtworzenia Pierwszym etapem jest analiza dostępnego detalu. Ocenie podlega jego stan techniczny, stopień zużycia oraz to, czy zachowane cechy geometryczne pozwalają na wiarygodne odtworzenie. Nie każdy zużyty detal nadaje się do bezpośredniego odwzorowania. W niektórych przypadkach konieczne jest uwzględnienie zużycia eksploatacyjnego i oddzielenie pierwotnej geometrii od zmian powstałych podczas użytkowania. Odtworzenie geometrii i przygotowanie dokumentacji technicznej Po analizie możliwe jest przygotowanie nowej dokumentacji technicznej, która staje się podstawą dalszej produkcji. To etap, na którym fizyczny detal przestaje być wyłącznie wzorcem, a staje się źródłem informacji potrzebnych do odtworzenia części. Dokumentacja musi uwzględniać nie tylko wymiary, ale również kluczowe cechy funkcjonalne, które będą miały znaczenie podczas pracy elementu. Dobór materiału i założeń produkcyjnych Odtworzenie geometrii nie zawsze oznacza automatyczne odtworzenie całego rozwiązania 1:1. Istotne znaczenie ma również materiał, sposób pracy elementu oraz wymagania eksploatacyjne. W niektórych przypadkach konieczne jest uwzględnienie innych parametrów produkcyjnych niż w oryginalnym rozwiązaniu, szczególnie jeśli odtwarzany komponent ma pracować w zmienionych warunkach. Rola technologa w procesie inżynierii odwrotnej i obróbki CNC Skuteczna inżynieria odwrotna wymaga połączenia wiedzy pomiarowej, technologicznej i produkcyjnej. Sam dostępny detal nie zawsze daje pełny obraz parametrów potrzebnych do jego odtworzenia, dlatego kluczowe znaczenie ma właściwa interpretacja zebranych danych oraz ocena możliwości produkcyjnych. Z perspektywy technologicznej istotne jest przełożenie informacji wynikających z analizy detalu na dokumentację, która pozwoli na wykonanie nowej części w procesie obróbki CNC. Równie ważne jest uwzględnienie funkcji elementu, sposobu jego współpracy z innymi częściami oraz warunków pracy, w których będzie dalej eksploatowany. To właśnie obszar, za który odpowiada technolog przygotowujący proces produkcyjny. Szerzej o tym, jak wygląda ta rola w praktyce, opisujemy w artykule: „Od dokumentacji do stabilnej produkcji – praca technologa w SIM Gdynia” Jakie komponenty najczęściej odtwarza się w procesie inżynierii odwrotnej i obróbki CNC Inżynieria odwrotna znajduje zastosowanie wszędzie tam, gdzie szybkie odtworzenie części pozwala ograniczyć przestoje lub uniknąć kosztownej wymiany większego układu. Najczęściej dotyczy to części maszyn produkcyjnych, elementów eksploatacyjnych oraz detali mechanicznych, które z czasem ulegają zużyciu, a ich wymiana na oryginalne odpowiedniki jest utrudniona. Najczęściej są to: Szczególne znaczenie ma to w zakładach, które modernizują istniejące parki maszynowe i chcą wydłużyć żywotność sprawdzonych urządzeń bez konieczności pełnej wymiany infrastruktury. Podsumowanie Inżynieria odwrotna pozwala odtworzyć zużyte lub niedostępne komponenty na podstawie fizycznych wzorców i przygotować nową dokumentację techniczną do dalszej produkcji. W połączeniu z obróbką CNC daje możliwość wykonania części zamiennych dla istniejących maszyn bez konieczności wymiany całych urządzeń. W wielu przypadkach jest to rozwiązanie, które pozwala skrócić przestoje i zachować ciągłość pracy parku maszynowego. W SIM Gdynia realizujemy obróbkę CNC części dla wymagających zastosowań przemysłowych, także tam, gdzie punktem wyjścia jest istniejący detal wymagający odtworzenia.
Szczelność i gładkość powierzchni w obróbce CNC komponentów do hydrauliki siłowej
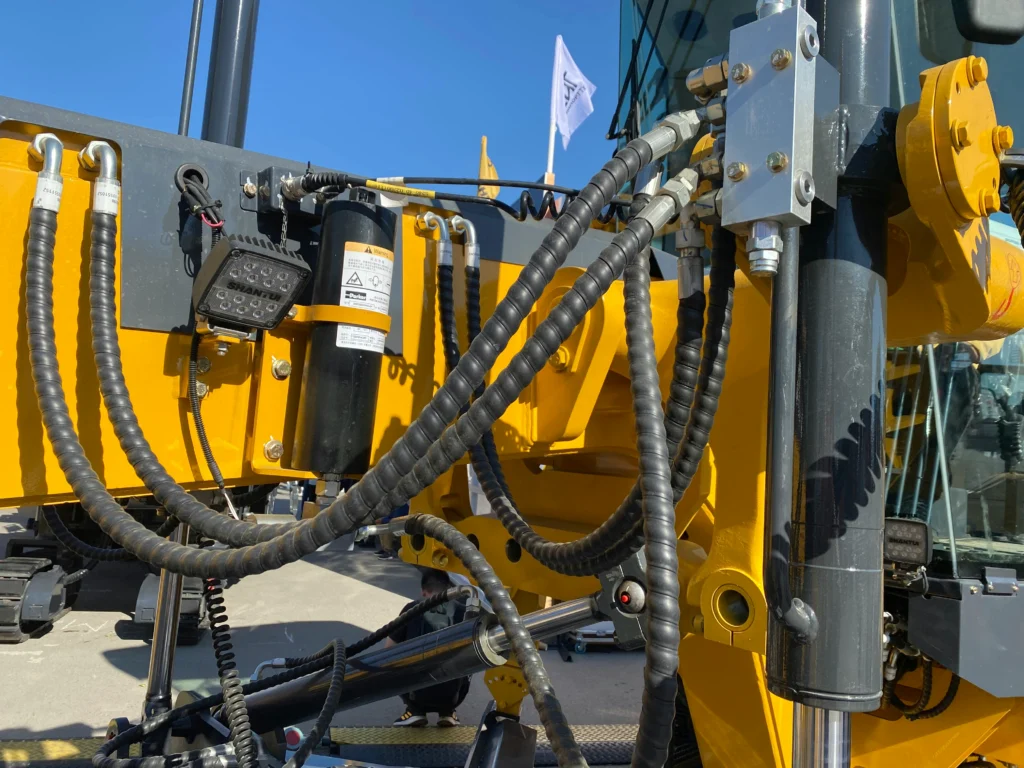
Hydraulika siłowa to obszar, w którym nawet niewielkie odchyłki jakościowe mogą wpływać na działanie całego układu. Szczelność komponentów, stabilność parametrów pracy oraz trwałość elementów współpracujących zależą nie tylko od projektu, ale również od jakości wykonania poszczególnych detali. Dlatego obróbka CNC komponentów do hydrauliki siłowej wymaga wysokiej precyzji, kontroli parametrów procesu oraz powtarzalności jakości. Szczególne znaczenie mają tutaj dokładność wymiarowa, jakość powierzchni oraz zgodność współpracujących elementów, które w gotowym układzie odpowiadają za utrzymanie ciśnienia i prawidłową pracę uszczelnień. Dlaczego obróbka CNC komponentów hydrauliki siłowej wymaga wysokiej precyzji W układach hydraulicznych szczelność nie jest wyłącznie cechą pojedynczego detalu. To efekt współpracy wielu elementów, które muszą zachowywać odpowiednie parametry wymiarowe i powierzchniowe. Nawet niewielkie odchylenia mogą wpływać na działanie całego układu. W hydraulice siłowej utrzymanie odpowiedniego ciśnienia roboczego ma kluczowe znaczenie dla wydajności i bezpieczeństwa pracy. Nieszczelności mogą prowadzić do spadków ciśnienia, pogorszenia efektywności działania oraz przyspieszonego zużycia komponentów. Z tego powodu obróbka CNC elementów hydraulicznych wymaga zachowania wysokiej dokładności wykonania. Dotyczy to zarówno powierzchni uszczelniających, jak i elementów współpracujących, które muszą zachować zgodność geometryczną w całym układzie. Szerzej temat dokładności wykonania i klas tolerancji opisujemy w artykule: „Tolerancje wymiarowe i pasowania – jak optymalizować klasy IT w obróbce CNC, by nie przepłacać?” Gładkość powierzchni w obróbce CNC a skuteczność uszczelnień Jednym z kluczowych parametrów jakościowych w komponentach hydraulicznych jest stan powierzchni po obróbce CNC. Od tego parametru w dużej mierze zależy skuteczność współpracy z uszczelnieniami oraz długoterminowa trwałość układu. Jakość powierzchni wpływa nie tylko na szczelność, ale również na stabilność pracy elementów współpracujących i tempo ich zużycia podczas eksploatacji. Jak chropowatość powierzchni po obróbce CNC wpływa na pracę uszczelnień Zbyt wysoka chropowatość powierzchni może prowadzić do przyspieszonego zużycia uszczelnień. Nierówności zwiększają tarcie i powodują większe obciążenie elementów uszczelniających podczas pracy. W dłuższej perspektywie może to skutkować utratą szczelności, spadkiem wydajności układu oraz koniecznością wcześniejszej wymiany komponentów eksploatacyjnych. Wymagania dotyczące jakości powierzchni są uzależnione od funkcji konkretnego elementu oraz warunków jego pracy. Inne parametry będą istotne dla komponentów statycznych, a inne dla elementów pracujących w ruchu ciągłym. Czy zbyt gładka powierzchnia po obróbce CNC zawsze jest korzystna Wysoka jakość powierzchni jest istotna, ale nadmierne uproszczenie tego zagadnienia może prowadzić do błędnych założeń. Zbyt gładka powierzchnia nie zawsze oznacza lepsze warunki pracy. W niektórych zastosowaniach określona struktura powierzchni pomaga utrzymać odpowiednie warunki smarowania i stabilną współpracę z uszczelnieniami. Wymagane parametry powierzchni są dobierane w zależności od funkcji komponentu i warunków jego pracy. Tolerancje i kontrola jakości w obróbce CNC komponentów hydraulicznych Szczelność układu hydraulicznego jest wynikiem zgodności wielu parametrów. Sama jakość powierzchni nie wystarczy, jeśli elementy nie zachowują wymaganej dokładności wymiarowej. W komponentach pracujących pod ciśnieniem nawet niewielkie odchyłki mogą wpływać na dopasowanie współpracujących części oraz stabilność działania całego układu. Pasowania i dokładność wykonania w obróbce CNC W komponentach hydraulicznych istotne znaczenie mają pasowania oraz zgodność wymiarowa współpracujących elementów. Odchylenia wymiarowe mogą wpływać na szczelność połączeń lub pracę mechanizmów ruchomych. Problemy tego typu często ujawniają się dopiero na etapie montażu lub eksploatacji, kiedy poszczególne elementy zaczynają współpracować pod obciążeniem. Pomiary i kontrola powierzchni po obróbce CNC Kontrola jakości w produkcji komponentów hydraulicznych obejmuje zarówno pomiary wymiarowe, jak i ocenę parametrów powierzchni. Weryfikacja geometrii detalu pozwala potwierdzić zgodność z dokumentacją techniczną, natomiast kontrola jakości powierzchni ma bezpośredni wpływ na funkcjonalność gotowego komponentu. Szerzej metody kontroli i pomiaru detali opisujemy w artykule: „Jak mierzyć detale w obróbce CNC? Metody pomiaru i ich zastosowanie” W przypadku elementów odpowiedzialnych za szczelność znaczenie ma nie tylko pojedynczy wynik pomiaru, ale również powtarzalność jakości między kolejnymi detalami. Powtarzalność procesu obróbki CNC a szczelność komponentów Produkcja komponentów hydraulicznych wymaga stabilnego procesu. Nawet poprawnie wykonany detal nie gwarantuje jakości całej serii, jeśli parametry procesu nie pozostają pod kontrolą. Powtarzalność ma szczególne znaczenie tam, gdzie komponenty pracują pod ciśnieniem i muszą zachowywać identyczne właściwości użytkowe niezależnie od wielkości partii produkcyjnej. Które komponenty hydrauliki siłowej wymagają największej precyzji obróbki CNC Nie wszystkie elementy układów hydraulicznych są równie wymagające. Najwyższa precyzja jest potrzebna tam, gdzie nawet niewielkie różnice wykonawcze mogą wpływać na szczelność, przepływ medium lub stabilność pracy całego układu. Do najbardziej wymagających komponentów należą: W ich przypadku znaczenie ma nie tylko dokładność wymiarowa, ale również jakość powierzchni oraz powtarzalność wykonania. Szczególnie wymagające są korpusy zaworowe, w których jakość wykonania wpływa bezpośrednio na przepływ medium i funkcjonalność całego układu. Istotna jest tutaj zarówno geometria detalu, jak i jakość powierzchni kanałów przepływowych oraz powierzchni współpracujących. Podobnie wygląda sytuacja w przypadku tulei i tłoków pracujących w ruchu, gdzie nawet niewielkie odchyłki mogą zwiększać tarcie, przyspieszać zużycie uszczelnień lub wpływać na stabilność pracy komponentu. Podsumowanie Hydraulika siłowa to obszar, w którym obróbka CNC wymaga szczególnej kontroli jakości. Szczelność układu zależy od wielu czynników – od dokładności wymiarowej, przez jakość powierzchni, po stabilność całego procesu produkcyjnego. W przypadku komponentów pracujących pod ciśnieniem nawet niewielkie różnice wykonawcze mogą wpływać na trwałość i niezawodność gotowego rozwiązania. Dlatego w produkcji takich elementów kluczowe znaczenie ma powtarzalność parametrów oraz wysoka jakość wykonania. W SIM Gdynia realizujemy obróbkę CNC komponentów dla wymagających zastosowań przemysłowych, gdzie szczelność, dokładność i powtarzalność wykonania mają kluczowe znaczenie.
Montaż mechaniczny podzespołów – dlaczego warto zlecać kompletne moduły wykonawcy obróbki CNC

Montaż mechaniczny w nowoczesnym przemyśle coraz rzadziej funkcjonuje jako osobny etap. Coraz częściej pojawia się pytanie: czy lepiej zarządzać wieloma dostawcami, czy zlecić wykonanie kompletnego modułu jednemu partnerowi. Z naszego doświadczenia wynika, że połączenie obróbki CNC i montażu pozwala ograniczyć problemy z pasowaniem detali oraz uprościć organizację produkcji. Czy warto łączyć obróbkę CNC i montaż w jednym miejscu? W tradycyjnym modelu produkcji poszczególne elementy powstają u różnych dostawców. Dopiero po dostawie są kompletowane i montowane u klienta. Taki model produkcji oznacza konieczność koordynacji wielu zamówień, transportów i etapów kontroli jakości. Każdy z tych elementów zwiększa ryzyko błędów i utrudnia kontrolę całego procesu. W efekcie rośnie ryzyko opóźnień oraz błędów wynikających z braku spójności między dostawcami. Redukcja kosztów organizacyjnych Zlecając wykonanie kompletnego modułu, upraszczasz zarządzanie produkcją. Zamiast obsługiwać wiele pozycji w systemie ERP i koordynować kilka zamówień, pracujesz na jednym, spójnym zleceniu. Dodatkowo ograniczasz liczbę operacji administracyjnych związanych z obsługą zamówień oraz kontrolą dostaw. Ma to szczególne znaczenie w projektach, gdzie liczba komponentów jest duża i wymaga koordynacji wielu dostawców. Skrócenie czasu realizacji w procesach obróbki CNC i montażu W modelu zintegrowanym proces przebiega płynniej – elementy trafiają bezpośrednio z jednego etapu do kolejnego, bez konieczności organizowania transportów między dostawcami. Eliminuje to przestoje i skraca czas oczekiwania na kolejne operacje, co przekłada się na szybszą realizację całego projektu. Skrócenie czasu realizacji ma znaczenie nie tylko operacyjne, ale również biznesowe. Pozwala szybciej wdrożyć produkt na rynek i ograniczyć koszty związane z przestojami lub opóźnieniami projektu. Pasowania i tolerancje w obróbce CNC – jedna odpowiedzialność wykonawcy Najwięcej problemów w montażu pojawia się na styku elementów wykonanych przez różnych dostawców. Nawet niewielkie różnice w tolerancjach mogą uniemożliwić poprawne złożenie podzespołu. W takich sytuacjach problem nie wynika z pojedynczego błędu, ale z kumulacji niewielkich odchyłek, które ujawniają się dopiero przy montażu całego podzespołu. Szerzej temat tolerancji i ich wpływu na dopasowanie komponentów opisujemy w artykule: „Tolerancje wymiarowe i pasowania – jak optymalizować klasy IT w obróbce CNC, by nie przepłacać?” Eliminacja problemów montażowych Przy realizacji całego modułu przez jednego wykonawcę tolerancje są dopasowywane już na etapie produkcji, a ewentualne odchyłki korygowane na bieżąco. Komponenty są weryfikowane jako całość, co pozwala uniknąć problemów przy montażu. Ma to szczególne znaczenie w projektach seryjnych, gdzie powtarzalność montażu wpływa bezpośrednio na czas i koszt produkcji. Kontrola jakości całego podzespołu Kontrola jakości w przypadku gotowego podzespołu obejmuje nie tylko pojedyncze wymiary, ale również jego funkcjonalność. Sprawdzane są pasowania, opory ruchu oraz – jeśli projekt tego wymaga szczelność połączeń. Dzięki temu gotowy moduł może być bezpośrednio wykorzystany w dalszej produkcji. Szerzej metody pomiaru i kontroli jakości opisujemy w artykule: „Jak mierzyć detale w obróbce CNC? Metody pomiaru i ich zastosowanie”. Jak integracja produkcji i montażu wpływa na przebieg projektu Połączenie obróbki CNC i montażu pozwala spojrzeć szerzej na cały proces produkcyjny. W praktyce oznacza to możliwość uproszczenia konstrukcji lub lepszego dopasowania technologii. Integracja procesów w obróbce CNC i montażu W modelu zintegrowanym jeden wykonawca odpowiada za cały proces – od obróbki CNC, przez operacje wykończeniowe, aż po przygotowanie detali i montaż końcowy. Takie podejście pozwala lepiej zaplanować produkcję i ograniczyć liczbę zbędnych operacji. Dzięki temu kolejne etapy produkcji są lepiej dopasowane do siebie, a liczba operacji pośrednich zostaje ograniczona. Ma to bezpośredni wpływ na efektywność całego procesu. Zarządzanie komponentami handlowymi W ramach realizacji modułu przejmowane jest również zaopatrzenie w elementy standardowe: Dzięki temu cały podzespół powstaje jako jedno spójne zamówienie. Ogranicza to ryzyko zastosowania nieodpowiednich komponentów oraz upraszcza kontrolę jakości całego podzespołu. Gdzie powstają błędy w projektach obróbki CNC i montażu W wymagających branżach, takich jak energetyka czy przemysł maszynowy, awaria jednego elementu może powodować poważne konsekwencje. W przypadku bardziej złożonych podzespołów nawet niewielkie błędy mogą prowadzić do problemów eksploatacyjnych lub konieczności wprowadzenia zmian na etapie montażu. Najczęściej są one efektem rozbieżności między dokumentacją a rzeczywistym wykonaniem detali u różnych dostawców. Znaczenie kontroli procesu W modelu zintegrowanym montaż odbywa się w kontrolowanych warunkach, co ogranicza ryzyko zanieczyszczeń i umożliwia weryfikację materiałów na różnych etapach procesu. W efekcie gotowe podzespoły są bardziej powtarzalne i mniej podatne na błędy eksploatacyjne. Dlaczego cena detalu to nie jest koszt projektu Cena pojedynczego detalu to tylko część kosztów całego projektu. Istotne są również koszty magazynowania, organizacji montażu, czas pracy zespołu oraz ryzyko błędów i poprawek. Dopiero uwzględnienie tych elementów pozwala realnie ocenić całkowity koszt produkcji. Z tego powodu analiza kosztów powinna obejmować cały cykl realizacji projektu, a nie tylko cenę pojedynczego komponentu. Podsumowanie Zlecenie montażu mechanicznego razem z obróbką CNC pozwala uprościć organizację produkcji, skrócić czas realizacji oraz ograniczyć ryzyko błędów na styku komponentów. Oznacza to większą przewidywalność procesu oraz lepszą kontrolę jakości gotowego podzespołu. W przypadku bardziej złożonych podzespołów kluczowe znaczenie ma spójność całego procesu – od obróbki CNC po montaż końcowy. W SIM Gdynia realizujemy produkcję i montaż komponentów, zapewniając ich dopasowanie, powtarzalność oraz zgodność z wymaganiami projektowymi.
Obróbka CNC w przemyśle medycznym – wymagania dotyczące jakości powierzchni
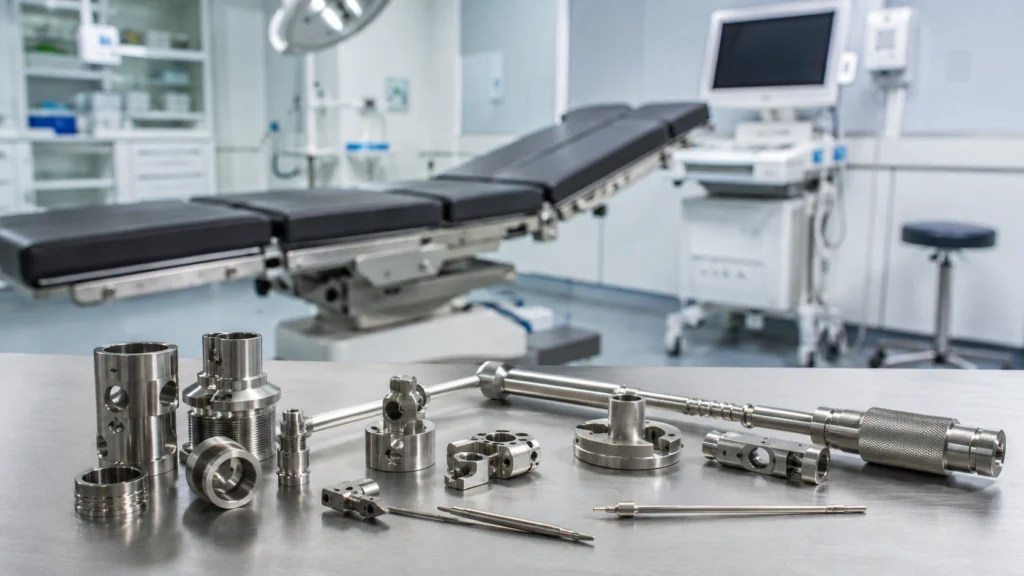
Obróbka CNC w branży medycznej to jeden z najbardziej wymagających obszarów produkcji. W tym przypadku kluczowe znaczenie ma jakość wykonania oraz powtarzalność procesu, ponieważ komponenty są wykorzystywane w wymagających zastosowaniach technicznych. Kluczowe znaczenie mają tu parametry takie jak chropowatość powierzchni oraz czystość technologiczna, które bezpośrednio wpływają na bezpieczeństwo użytkowania detali. Dlaczego obróbka CNC w medycynie jest tak wymagająca Produkcja dla sektora medycznego różni się od standardowej produkcji przemysłowej przede wszystkim poziomem odpowiedzialności. Detale takie jak narzędzia chirurgiczne czy elementy implantów muszą być w pełni bezpieczne w kontakcie z ludzkim organizmem. Nie chodzi tylko o materiał, ale również o jego wykończenie. Nawet niewielkie niedoskonałości powierzchni mogą mieć wpływ na trwałość i bezpieczeństwo komponentu. Znaczenie jakości powierzchni w obróbce CNC dla branży medycznej To właśnie na etapie wykończenia powierzchni najczęściej widać różnicę między standardową obróbką a produkcją dla branży medycznej. Największym wyzwaniem nie jest samo wykonanie detalu, ale uzyskanie odpowiedniej jakości jego powierzchni. Każda rysa, mikropęknięcie czy nierówność może: Oznacza to większe ryzyko problemów eksploatacyjnych oraz trudności w utrzymaniu wymaganej czystości detalu w trakcie użytkowania. Dlatego w produkcji medycznej dąży się do powierzchni, która jest możliwie gładka i łatwa do oczyszczenia. Chropowatość powierzchni w obróbce CNC Chropowatość powierzchni określa, jak bardzo dana powierzchnia odbiega od idealnie gładkiej. W dokumentacji najczęściej pojawia się parametr Ra, który opisuje średnią nierówność powierzchni. Jakie wartości mają znaczenie W standardowej produkcji przemysłowej wartości Ra na poziomie ok. 1,25 µm są uznawane za dobre. W branży medycznej wymagania są znacznie wyższe – często poniżej 0,4 µm, a w przypadku niektórych elementów jeszcze niższe. Dla użytkownika końcowego oznacza to: Przekłada się to na większe bezpieczeństwo użytkowania oraz lepszą kontrolę pracy narzędzia lub implantu. Sterylizacja a jakość powierzchni po obróbce CNC Zbyt duża chropowatość może utrudniać skuteczną sterylizację. W mikroskopijnych nierównościach mogą pozostawać zanieczyszczenia, które trudno usunąć nawet w procesach wysokociśnieniowych. Dlatego stosuje się dodatkowe procesy wykończeniowe, takie jak: Dobór odpowiedniego procesu wykończeniowego zależy od wymagań danego komponentu oraz jego zastosowania. Wyzwania materiałowe w obróbce CNC dla branży medycznej Materiały stosowane w branży medycznej, takie jak stale nierdzewne, tytan czy wybrane tworzywa techniczne, należą do trudniejszych w obróbce. Ich obróbka wymaga większej kontroli temperatury, stabilnych parametrów skrawania oraz odpowiedniego doboru narzędzi. Brak kontroli tych elementów może prowadzić do pogorszenia jakości powierzchni i niestabilności całego procesu. Szerzej temat obróbki trudnych materiałów opisujemy w artykule: „Obróbka CNC stali nierdzewnej i kwasoodpornej – wyzwania technologiczne w trudnych warunkach”. Kontrola temperatury i stabilność procesu w obróbce CNC Podczas obróbki część materiałów nagrzewa się szybciej niż standardowe stale konstrukcyjne. Jeśli proces nie jest stabilny, może to prowadzić do pogorszenia jakości powierzchni lub zmian w strukturze materiału. Dlatego szczególnie istotne jest odpowiednie chłodzenie, kontrola parametrów skrawania oraz powtarzalność procesu. Dopiero połączenie tych elementów pozwala utrzymać stabilną jakość detali w produkcji seryjnej. Szerzej metody kontroli jakości i pomiarów opisujemy w artykule: „Jak mierzyć detale w obróbce CNC? Metody pomiaru i ich zastosowanie”. Wykończenie powierzchni Sama obróbka CNC to tylko część procesu. Duże znaczenie mają również operacje wykańczające, takie jak usuwanie zadziorów i wygładzanie krawędzi. W elementach medycznych nawet bardzo małe niedoskonałości mogą stanowić zagrożenie, dlatego końcowa jakość powierzchni jest równie ważna jak dokładność wymiarowa. Czystość technologiczna w procesie obróbki CNC Czystość detalu nie ogranicza się do braku widocznych zabrudzeń. Kluczowe jest również usunięcie pozostałości po procesie obróbki, takich jak oleje, chłodziwa czy drobiny materiału. W produkcji medycznej stosuje się specjalne środki technologiczne, kontroluje proces czyszczenia oraz weryfikuje materiał już na etapie przyjęcia do produkcji. Kontrola materiału Aby mieć pewność co do jakości detalu, ważna jest również kontrola materiału.Oznacza to sprawdzenie jego składu i zgodności z wymaganiami jeszcze przed rozpoczęciem produkcji. Czystość technologiczna i kontrola materiału są kluczowe dla zapewnienia jakości i bezpieczeństwa komponentów medycznych. Podsumowanie Produkcja komponentów dla branży medycznej wymaga połączenia precyzyjnej obróbki CNC, kontroli jakości oraz odpowiednich procesów wykończeniowych. Wysokie wymagania dotyczące chropowatości i czystości powierzchni wynikają bezpośrednio z konieczności zapewnienia bezpieczeństwa użytkowania detali. Projekty dla branży medycznej wymagają szczególnej kontroli jakości powierzchni oraz stabilności procesu.W SIM Gdynia realizujemy produkcję detali, w których precyzyjna obróbka CNC i jakość wykończenia mają kluczowe znaczenie dla bezpieczeństwa i niezawodności komponentów.
Targi STOM 2026 – obecność SIM Gdynia na Przemysłowej Wiośnie w Kielcach
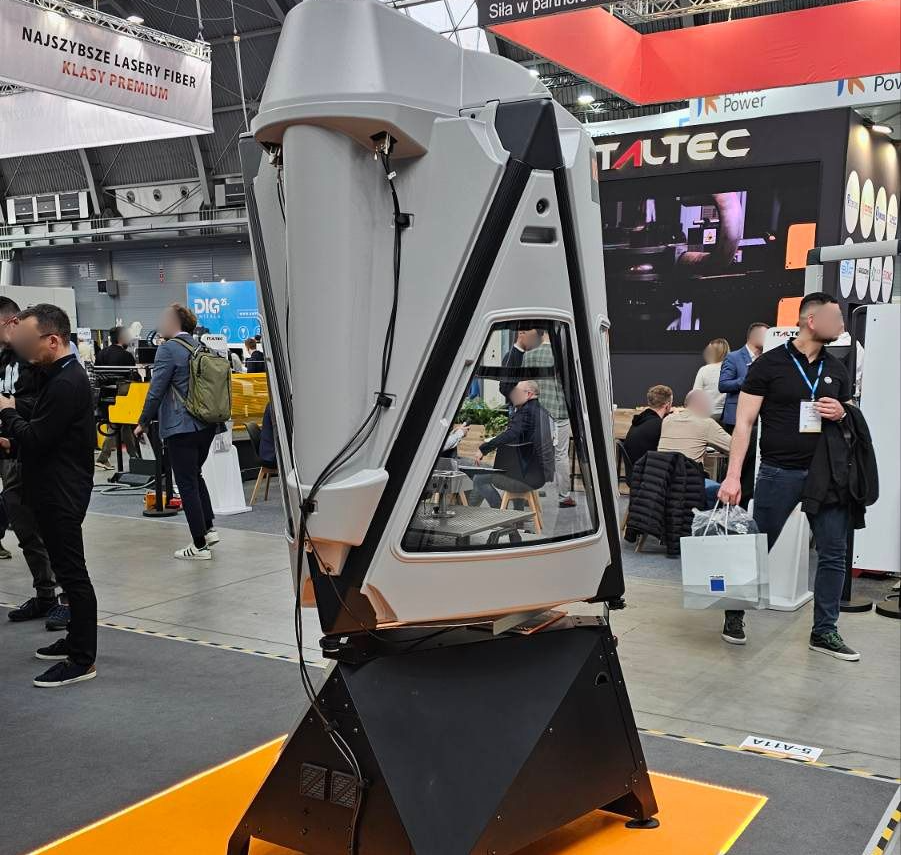
Targi STOM 2026 za nami. Kilka dni intensywnych spotkań i rozmów z producentami maszyn, dostawcami narzędzi oraz partnerami z branży obróbki CNC. W dniach 24–27 marca 2026 roku Targi Kielce ponownie stały się miejscem spotkań branży przemysłowej w ramach cyklu wydarzeń Przemysłowa Wiosna, obejmującego m.in. obróbkę metali, automatykę, robotykę i technologie produkcyjne . Spotkania i obserwacje z targów Udział w wydarzeniu to przede wszystkim możliwość bezpośredniego kontaktu z dostawcami technologii oraz weryfikacji rozwiązań prezentowanych na stoiskach. Takie spotkania pozwalają: To szczególnie istotne w branży, w której decyzje technologiczne mają bezpośredni wpływ na stabilność procesów i jakość detali. Kierunki rozwoju w obróbce CNC Z targów wracamy z nowymi narzędziami do testowania oraz inspiracjami do dalszego rozwoju. Widoczne kierunki to przede wszystkim: W obróbce CNC coraz wyraźniej widać przesunięcie w stronę rozwiązań, które mają wpływać na przewidywalność produkcji, a nie tylko na pojedyncze parametry technologiczne. Znaczenie takich wydarzeń Targi branżowe pozostają jednym z ważniejszych źródeł wiedzy o kierunkach rozwoju technologii. Bezpośredni kontakt z producentami oraz możliwość zobaczenia maszyn i narzędzi w działaniu pozwala lepiej ocenić ich zastosowanie w rzeczywistych warunkach produkcyjnych. Takie spotkania mają dużą wartość, ponieważ pozwalają konfrontować rozwiązania z praktyką i aktualnymi wymaganiami rynku. Dziękujemy wszystkim organizatorom oraz uczestnikom za wartościowe rozmowy i wymianę doświadczeń.
Uczestnictwo SIM Gdynia w targach dronowych – rozwój technologii UAV w sektorze obronnym
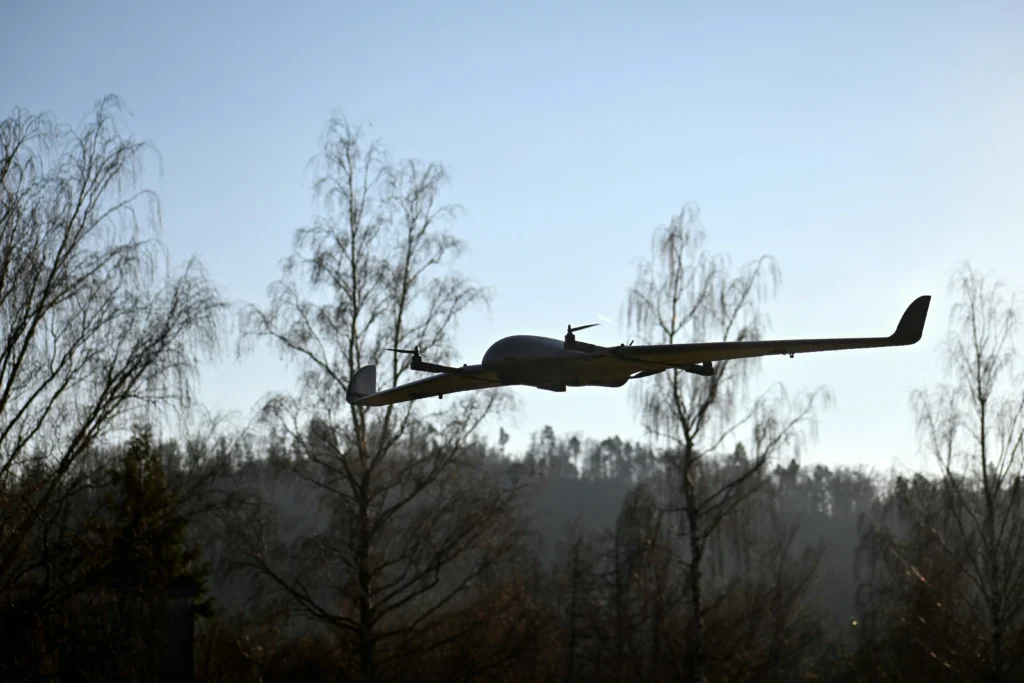
Uczestniczyliśmy w targach dronowych, aby bezpośrednio przyjrzeć się kierunkom rozwoju technologii bezzałogowych systemów powietrznych (UAV), ze szczególnym uwzględnieniem ich zastosowań w sektorze obronnym. Skupiliśmy się na analizie rozwiązań, rozmowach z uczestnikami rynku oraz identyfikacji kluczowych trendów technologicznych. Dla nas tego typu wydarzenia stanowią istotne źródło wiedzy o realnych potrzebach branży. Jest to szczególnie ważne w kontekście rozwoju SIM Gdynia w sektorze obronnym, który po uzyskaniu koncesji w 2025 roku stał się jednym z naszych strategicznych kierunków. Rola dronów i kierunki rozwoju technologii Drony znajdują zastosowanie w działaniach rozpoznawczych, logistycznych oraz operacyjnych, a ich rozwój koncentruje się na zwiększaniu autonomii, precyzji działania oraz efektywności w zróżnicowanych warunkach środowiskowych. Z perspektywy produkcji komponentów mechanicznych oznacza to rosnące wymagania w zakresie jakości, powtarzalności oraz optymalizacji konstrukcji pod kątem masy i wytrzymałości. Coraz większy nacisk kładziony jest na zaawansowane materiały oraz precyzyjne technologie wytwarzania, w tym obróbkę CNC, która odgrywa kluczową rolę w zapewnieniu stabilności i niezawodności całych systemów. Targi pokazały nam również, jak dynamicznie zmienia się podejście do projektowania – coraz większe znaczenie ma integracja funkcjonalna, miniaturyzacja oraz zdolność do szybkiego wdrażania nowych rozwiązań. Podsumowanie Udział w targach dronowych był dla nas wartościowym doświadczeniem, które pozwoliło lepiej zrozumieć aktualne kierunki rozwoju technologii oraz potrzeby rynku. Bezpośredni kontakt z branżą dostarczył nam inspiracji i stanowi ważny element budowania naszych kompetencji w obszarze wymagających zastosowań. Z uwagą będziemy śledzić kolejne wydarzenia oraz dalszy rozwój technologii UAV, traktując je jako naturalne źródło wiedzy wspierające rozwój naszych procesów produkcyjnych i technologicznych.
Tolerancje wymiarowe i pasowania – jak optymalizować klasy IT w obróbce CNC, by nie przepłacać?
Nowoczesna obróbka CNC pozwala osiągać bardzo wysoką dokładność wykonania detali. Jednak w realiach produkcyjnych najważniejsze pytanie nie brzmi: jak dokładnie potrafimy wykonać detal, ale jakiej dokładności naprawdę wymaga jego funkcja. W praktyce wiele projektów zawiera tolerancje znacznie bardziej rygorystyczne niż jest to konieczne. Każde zaostrzenie klasy dokładności wpływa na technologię produkcji, czas cyklu oraz koszt jednostkowy detalu. W wielu zastosowaniach przemysłowych w obróbce CNC stosuje się klasy IT7–IT8, które zapewniają odpowiednią dokładność przy zachowaniu stabilności procesu. Wejście w obszar IT6 lub wyższy wiąże się zazwyczaj ze zwiększonymi wymaganiami technologicznymi i może prowadzić do wzrostu kosztów produkcji, szczególnie w przypadku bardziej złożonych detali. Klasy tolerancji IT w obróbce CNC – podstawa komunikacji między projektantem a wykonawcą Klasy tolerancji IT (International Tolerance) określają dopuszczalny zakres odchylenia wymiaru nominalnego. Im niższy numer klasy IT, tym węższy zakres tolerancji i większe wymagania wobec procesu produkcyjnego. Czym jest klasa dokładności IT w praktyce obróbki CNC Zgodnie z normą ISO 286, klasy od IT01 do IT5 stosowane są głównie w przyrządach pomiarowych i elementach wzorcowych. W konstrukcji maszyn najczęściej wykorzystywany jest zakres IT6–IT11. Dla przykładu:dla wałka o średnicy 50 mm klasa IT7 oznacza tolerancję około 0,025 mm. Dla porównania – średnica ludzkiego włosa wynosi około 0,05–0,08 mm. Tak niewielkie różnice wymiarowe pokazują, jak dużej stabilności wymaga proces obróbki CNC przy wysokich klasach dokładności. Rozszerzalność cieplna materiału Jednym z czynników wpływających na utrzymanie tolerancji jest temperatura materiału. Utrzymanie klasy IT6 dla elementów o większych wymiarach może być wymagające, szczególnie w przypadku materiałów o wysokiej rozszerzalności cieplnej, takich jak aluminium. Zmiany temperatury między środowiskiem produkcyjnym a pomiarowym mogą wpływać na wynik pomiaru i utrzymanie wymaganej tolerancji. Dlatego w precyzyjnej obróbce CNC często stosuje się stabilizację warunków temperaturowych przed końcową kontrolą jakości. Jak tolerancje wpływają na koszt produkcji w obróbce CNC Zależność między klasą tolerancji a kosztem produkcji nie jest liniowa. Każdy kolejny poziom dokładności powoduje znaczący wzrost złożoności procesu. Czas cyklu i liczba operacji Przejście z klasy IT9 do IT6 bardzo często oznacza zmianę technologii produkcji. Zamiast jednej operacji wykańczającej konieczne może być: Każdy z tych etapów wydłuża czas produkcji oraz zwiększa koszt jednostkowy komponentu. Orientacyjny wpływ klasy IT na koszt detalu Klasa IT Złożoność procesu Szacunkowy koszt produkcji IT11 – IT13 Obróbka zgrubna poziom bazowy IT8 – IT9 Standardowa obróbka CNC +20–40% IT7 Precyzyjne wykańczanie +60–100% IT6 i wyżej Szlifowanie / kontrolowane warunki +200% i więcej Wartości mają charakter orientacyjny, ponieważ rzeczywisty koszt zależy od materiału, geometrii detalu oraz wielkości serii produkcyjnej. Narzędzia i oprzyrządowanie Wyższa dokładność wymaga również bardziej precyzyjnego oprzyrządowania. W obróbce CNC stosuje się wtedy m.in.: Co istotne, narzędzia mogą nadal poprawnie skrawać materiał, ale przestają utrzymywać wymaganą klasę dokładności. W praktyce oznacza to konieczność ich wcześniejszej wymiany. Im wyższa klasa dokładności, tym bardziej złożony i kosztowny staje się proces produkcji. Dlatego optymalizacja tolerancji jest jednym z kluczowych elementów projektowania detali przeznaczonych do obróbki CNC. Pasowania w montażu mechanicznym Klasy tolerancji są bezpośrednio powiązane z doborem pasowań między elementami. W montażu mechanicznym stosuje się trzy podstawowe typy pasowań: Pasowanie luźne Między elementami zawsze występuje luz. Stosuje się je w komponentach ruchomych, np. w łożyskowaniu ślizgowym. Pasowanie mieszane W zależności od rzeczywistych wymiarów elementów może wystąpić luz lub wcisk. Pasowanie wciskowe Połączenie elementów wymaga użycia dużej siły lub różnicy temperatur, na przykład poprzez podgrzewanie jednego elementu lub chłodzenie drugiego. Przy dużych komponentach przemysłowych niewłaściwy dobór tolerancji może powodować poważne problemy już na etapie montażu. Dobór odpowiedniego pasowania ma bezpośredni wpływ na funkcjonowanie połączeń mechanicznych. Niewłaściwie dobrane tolerancje mogą prowadzić do problemów montażowych lub nadmiernego zużycia elementów. Kontrola jakości i pomiar detali w obróbce CNC Precyzyjna obróbka CNC wymaga równie precyzyjnych metod kontroli jakości. System pomiarowy musi być dokładniejszy niż tolerancja, którą chcemy zweryfikować. W zależności od geometrii detalu stosuje się: W przypadku skomplikowanych geometrii to właśnie pomiary współrzędnościowe pozwalają kontrolować zarówno wymiary liniowe, jak i tolerancje geometryczne. Szerzej o tym zagadnieniu piszemy w artykule o metodach pomiaru detali i roli izby pomiarów w obróbce CNC. Podsumowanie Optymalizacja klas tolerancji jest jednym z najskuteczniejszych sposobów ograniczenia kosztów produkcji bez pogorszenia funkcjonalności detalu. W wielu przypadkach zastosowanie bardziej rygorystycznej klasy IT nie poprawia działania produktu, a jedynie zwiększa koszt jego wytworzenia. Dlatego już na etapie projektowania warto analizować, jaka dokładność jest rzeczywiście potrzebna. W SIM Gdynia podczas realizacji projektów nie tylko wykonujemy detale zgodnie z dokumentacją, ale również wspieramy klientów w doborze tolerancji i technologii obróbki CNC tak, aby zachować równowagę między precyzją a ekonomiką produkcji.Twój projekt wymaga specyficznych pasowań lub nietypowych klas tolerancji? Skonsultuj się z naszym działem technologicznym – pomożemy dobrać parametry tak, aby zachować balans między precyzją a ekonomią produkcji.
Obróbka CNC stali nierdzewnej i kwasoodpornej – wyzwania technologiczne w trudnych warunkach

Obróbka CNC stali nierdzewnej i kwasoodpornej, wymaga znacznie większej kontroli procesu niż praca ze standardowymi stalami konstrukcyjnymi. Materiały te są powszechnie stosowane w środowiskach wymagających wysokiej odporności korozyjnej, jednak podczas skrawania stawiają wiele wyzwań technologicznych. Podstawy technologii obróbki CNC ‘’standardowej’’ stali opisujemy w osobnym artykule, natomiast stale nierdzewne i kwasoodporne wymagają innego podejścia do parametrów skrawania i stabilności procesu. Kluczowa jest stabilność procesu: dobór narzędzi, kontrola temperatury oraz ograniczanie umocnienia zgniotowego. Nawet niewielkie błędy parametrów mogą pogorszyć jakość powierzchni i skrócić żywotność narzędzia. W SIM Gdynia realizujemy projekty wymagające precyzyjnej obróbki stali nierdzewnych w technologii CNC dla branży medycznej, energetycznej oraz morskiej. W artykule dzielimy się doświadczeniem i pokazujemy najważniejsze wyzwania związane z obróbką tych materiałów. Dlaczego obróbka CNC stali nierdzewnej jest wymagająca Stale nierdzewne charakteryzują się właściwościami, które podczas skrawania mogą powodować trudności technologiczne. Zrozumienie tych zjawisk jest podstawą prawidłowego planowania procesu produkcyjnego. Stale nierdzewne są jedną z najczęściej obrabianych grup materiałów w przemyśle – szerzej opisujemy to w artykule o najczęściej stosowanych materiałach w obróbce CNC. Niska przewodność cieplna Stale nierdzewne znacznie gorzej odprowadzają ciepło niż aluminium czy stale konstrukcyjne. W efekcie duża część energii powstającej podczas skrawania pozostaje w narzędziu oraz wiórze. Przy niewłaściwie dobranych parametrach obróbki krawędź tnąca szybko się przegrzewa, co prowadzi do deformacji ostrza i skrócenia żywotności narzędzia. Dodatkowym wyzwaniem jest utwardzanie się materiału podczas obróbki, co może utrudniać dalsze skrawanie i przyspieszać zużycie narzędzia. Narost na krawędzi tnącej Stale austenityczne są materiałami plastycznymi. Podczas obróbki drobne fragmenty materiału mogą przywierać do krawędzi tnącej narzędzia, tworząc tzw. narost. Zmienia on geometrię ostrza, co negatywnie wpływa na chropowatość powierzchni oraz utrzymanie tolerancji wymiarowych. Właściwości stali austenitycznych, takie jak niska przewodność cieplna, skłonność do umocnienia zgniotowego oraz powstawania narostów na ostrzu, znacząco utrudniają proces skrawania. Zrozumienie tych zjawisk pozwala właściwie dobrać narzędzia oraz parametry obróbki CNC i ograniczyć ryzyko niestabilności procesu. Strategie obróbki stali nierdzewnej Stabilna obróbka CNC stali nierdzewnych wymaga zastosowania odpowiednich narzędzi, chłodzenia oraz parametrów skrawania. Powłoki narzędziowe W obróbce stali AISI 304 i 316 często stosuje się narzędzia pokryte powłokami AlTiN lub TiAlN, które charakteryzują się wysoką odpornością na temperaturę. Powłoki te tworzą warstwę ochronną z tlenku glinu, która działa jak izolator termiczny i chroni węglik spiekany przed degradacją. Chłodzenie wysokociśnieniowe Podczas głębokiego frezowania standardowe chłodzenie może nie docierać bezpośrednio do strefy skrawania. Zastosowanie chłodzenia przez wrzeciono pod wysokim ciśnieniem umożliwia skuteczne odprowadzanie wiórów oraz stabilizację temperatury. Parametry skrawania Dobór parametrów skrawania dla stali nierdzewnej różni się znacząco od parametrów stosowanych przy stalach konstrukcyjnych. Parametr obróbki Stal węglowa (np. S235) Stal nierdzewna / kwasoodporna Prędkość skrawania (Vc) 200–300 m/min 60–120 m/min Posuw na ząb (fz) większy umiarkowany i stabilny Stabilność procesu wysoka kluczowa dla jakości Niższe prędkości skrawania są konieczne, aby ograniczyć przegrzewanie narzędzia i zapewnić stabilność procesu. Stabilna obróbka CNC stali nierdzewnych wymaga odpowiedniego doboru narzędzi, skutecznego chłodzenia oraz właściwych parametrów skrawania. Dopiero połączenie tych elementów pozwala utrzymać trwałość narzędzia i powtarzalność jakości detali. Kontrola składu chemicznego materiału W projektach realizowanych dla branży energetycznej czy medycznej sama dokumentacja materiałowa nie zawsze daje pełną pewność co do składu materiału. Dlatego w SIM Gdynia weryfikujemy gatunek stali przy użyciu spektrometru, który pozwala szybko określić zawartość kluczowych pierwiastków, takich jak chrom, nikiel czy molibden. Różnica między tymi gatunkami stali polega między innymi na obecności molibdenu w tej drugiej, który znacząco zwiększa odporność na korozję w środowisku chlorkowym. Szerzej o tej metodzie kontroli materiałów piszemy w artykule o badaniu składu chemicznego materiałów przy użyciu spektrometru. Zastosowanie stali nierdzewnych w wymagających branżach Wysoka odporność korozyjna oraz dobre właściwości mechaniczne sprawiają, że stale nierdzewne są szeroko stosowane w wielu wymagających sektorach przemysłu. Branża medyczna W produkcji narzędzi chirurgicznych oraz komponentów aparatury medycznej kluczowa jest jakość powierzchni. Często wymagane są bardzo niskie wartości chropowatości, które umożliwiają późniejsze procesy wykończeniowe. Przemysł morski i energetyczny W środowisku morskim elementy wykonane ze stali nierdzewnej są narażone na działanie chlorków, które mogą powodować korozję wżerową. (rodzaj korozji, w którym metal niszczy się miejscowo, tworząc małe, głębokie dziury zamiast równomiernego zużycia całej powierzchni). Dlatego podczas obróbki komponentów dla przemysłu morskiego oraz energetycznego szczególną uwagę zwracamy na integralność powierzchni, stabilność parametrów skrawania oraz kontrolę jakości materiału. Wysoka odporność korozyjna oraz stabilne właściwości mechaniczne sprawiają, że stale nierdzewne są szeroko wykorzystywane w branży medycznej, morskiej i energetycznej. W tych sektorach jakość powierzchni oraz stabilność procesu obróbki CNC mają bezpośredni wpływ na bezpieczeństwo eksploatacji komponentów. Podsumowanie Obróbka CNC stali nierdzewnej i kwasoodpornej wymaga odpowiedniego przygotowania technologicznego, stabilnych parametrów skrawania oraz kontroli materiału. Materiały te są powszechnie stosowane w branży medycznej, energetycznej i morskiej, gdzie nawet niewielkie odchylenia jakościowe mogą prowadzić do poważnych problemów eksploatacyjnych. Dlatego w SIM Gdynia dużą wagę przykładamy zarówno do technologii obróbki CNC, jak i kontroli materiałów oraz procesów wykończeniowych, które zapewniają trwałość i niezawodność produkowanych komponentów.Twój projekt obejmuje komponenty ze stali nierdzewnej lub kwasoodpornej?Skontaktuj się z naszym zespołem technologicznym.
Kontrola jakości w obróbce CNC – jak dbamy o precyzję w SIM Gdynia?
Współczesna produkcja przemysłowa nie ma miejsca na kompromisy, dlatego kontrola jakości w obróbce CNC stanowi fundament każdego projektu realizowanego w naszym zakładzie. W SIM Gdynia, bazując na ponad 45-letnim doświadczeniu, wiemy, że nawet najbardziej zaawansowane centra obróbcze wymagają rygorystycznego nadzoru, aby zagwarantować najwyższą jakość komponentów mechanicznych. Rola kontrolera jakości w obróbce CNC Kontroler jakości w SIM Gdynia to osoba, która spaja dokumentację projektową z rzeczywistym detalem. Jego praca zaczyna się na długo przed tym, zanim gotowy komponent trafi do wysyłki. Jest on partnerem dla ustawiacza maszyn – to właśnie kontroler decyduje, czy pierwsza sztuka z partii spełnia surowe normy techniczne. W naszej praktyce proces ten jest dynamiczny: kontroler otrzymuje detal, dokonuje pomiarów i przekazuje zwrotną informację do działu produkcji. Jeśli wymiary mieszczą się w tolerancjach, zapala się „zielone światło” dla całej serii. W przypadku wykrycia odchyłek kontroler wskazuje niezbędne korekty, co pozwala uniknąć strat materiałowych i zapewnia płynność operacyjną. Taka ścisła współpraca między działami jest kluczowa dla budowania autorytetu firmy jako solidnego dostawcy. Od suwmiarki do ‘’bramy” – proces kontroli jakości w naszym zakładzie produkcyjnym Dobór narzędzi pomiarowych zależy od skomplikowania geometrii detalu oraz wymaganej precyzji. W SIM Gdynia korzystamy z procesu technologicznego, który pozwala na walidację nawet najbardziej wymagających zleceń. Przyrząd pomiarowy Zastosowanie techniczne Rola w procesie Suwmiarka cyfrowa Pomiary warsztatowe, weryfikacja podstawowych wymiarów liniowych. Szybka kontrola międzyoperacyjna przy maszynie. Wysokościomierz Precyzyjne wyznaczanie wysokości, odległości między płaszczyznami i osiami otworów. Weryfikacja detali o bardziej złożonej strukturze pionowej. Maszyna CMM Mitutoyo Współrzędnościowe pomiary 3D dla skomplikowanych brył i krzywizn. Finalna walidacja detali o najwyższym stopniu trudności i gabarytach do 1000 kg. Nasza maszyna pomiarowa, pozwala na cyfrowe odwzorowanie geometrii detalu i porównanie go z modelem CAD. Dzięki temu mamy pewność, że każdy otwór, gwint czy frezowanie znajduje się dokładnie tam, gdzie zaplanował to inżynier. Przed przystąpieniem do obróbki często wykonujemy także badanie składu chemicznego materiałów metodą spektrometryczną, co eliminuje ryzyko użycia surowca niezgodnego ze specyfikacją. Proces kontroli „krok po kroku” Zgodnie z zasadą ciągłej optymalizacji, kontrola jakości w SIM Gdynia jest procesem zamkniętym i wieloetapowym: Wdrożenie tej sekwencji działań pozwala nam minimalizację ryzyka wystąpienia produktów niespełniających założeń produkcyjnych. Podsumowanie Kontrola jakości to nie tylko suchy pomiar wymiarów – to kompleksowa strategia zarządzania ryzykiem produkcyjnym. W SIM Gdynia kontroler jest gwarantem tego, że komponenty, które opuszczają nasz zakład, będą pracować niezawodnie przez lata. Dzięki połączeniu doświadczonej kadry z nowoczesną technologią metrologiczną Mitutoyo dostarczamy rozwiązania, które budują trwałą przewagę konkurencyjną naszych klientów. Chcesz mieć pewność, że Twoje komponenty zostaną wykonane z najwyższą precyzją? Skontaktuj się z naszymi ekspertami i dowiedz się, jak nasze procedury kontrolne mogą wesprzeć Twój projekt.